Корпуса оборудования из стали с алюмоцинковым покрытием: производитель и поставщик
2026-09-25
- Почему алюмоцинковое покрытие выбирают для промышленных корпусов
- Технологические особенности производства корпусов из алюмоцинковой стали
- Критерии выбора поставщика: на что обращают внимание профессиональные закупщики
- Сравнение алюмоцинковой стали с другими материалами для корпусов
- Применение корпусов из алюмоцинковой стали в различных отраслях
- Как заказать производство корпусов: пошаговое руководство для закупщиков
- Заключение
Почему алюмоцинковое покрытие выбирают для промышленных корпусов
При проектировании промышленного оборудования выбор материала корпуса является критическим этапом, определяющим не только эстетику изделия, но и его долговечность, надежность защиты внутренних компонентов и общую стоимость владения. В условиях агрессивной внешней среды, перепадов температур и высоких требований к электромагнитной совместимости традиционные решения на базе обычной углеродистой стали с последующей окраской часто оказываются недостаточно эффективными. Альтернативой выступает корпус оборудования из стали с алюмоцинковым покрытием, который сочетает в себе механическую прочность черного металла и выдающиеся антикоррозионные свойства специализированного сплава.
Алюмоцинковое покрытие (часто обозначаемое как Al-Zn или по торговым маркам производителей стали, таким как Galvalume) наносится методом горячего цинкования с добавлением алюминия. Типичный состав такого покрытия включает примерно 55% алюминия, 43,4% цинка и 1,6% кремния. Эта комбинация создает синергетический эффект: алюминий формирует плотный оксидный барьер, защищающий поверхность от атмосферных воздействий, в то время как цинк обеспечивает электрохимическую (катодную) защиту в местах повреждений, царапин или резов листа.
Для B2B-заказчиков, занимающихся производством электротехнического шкафа, уличного оборудования или медицинских приборов, переход на сталь с алюмоцинковым покрытием решает несколько фундаментальных задач:
- Увеличение срока службы: Стойкость к коррозии у алюмоцинка в 2–6 раз выше, чем у стандартного оцинкованного листа той же толщины покрытия, что особенно важно для оборудования, эксплуатируемого на открытом воздухе или в помещениях с повышенной влажностью.
- Термостойкость: Алюминий в составе покрытия позволяет материалу выдерживать более высокие температуры без изменения цвета и структуры покрытия, что актуально для корпусов источников питания и нагревательных элементов.
- Эстетика и адгезия: Поверхность алюмоцинка имеет характерный блестящий вид с кристаллическим рисунком («спаттер»), который может использоваться как финишное покрытие в индустриальном дизайне. Кроме того, такая поверхность отлично подходит для последующей порошковой окраски, обеспечивая высокую адгезию грунта и краски.
Важно понимать, что корпус оборудования из стали с алюмоцинковым покрытием — это не просто листовой материал, а результат сложного технологического процесса, включающего лазерную резку, гибку, сварку и финишную обработку. Качество конечного изделия напрямую зависит от компетенций производителя в работе с этим специфическим материалом, так как нарушение целостности покрытия при неправильной обработке может снизить его защитные свойства.
Технологические особенности производства корпусов из алюмоцинковой стали
Производство металлических корпусов из листового металла с алюмоцинковым покрытием требует особого подхода на каждом этапе технологической цепочки. В отличие от нержавеющей стали или обычного черного металла, алюмоцинк чувствителен к термическим воздействиям и механическим повреждениям, которые могут обнажить базовый слой стали. Поэтому производители, такие как ООО «Цзялэ Электронные Технологии», внедряют строгие протоколы обработки для сохранения целостности защитного слоя.
Лазерная резка и подготовка заготовок
Первичный этап — раскрой листового металла. Для алюмоцинковой стали оптимальным методом является лазерная резка с использованием азота или кислорода в качестве вспомогательного газа. Использование азота позволяет получить чистый, свободный от окислов край реза, что минимизирует необходимость последующей зачистки. Однако даже при высокоточной лазерной резке кромка остается незащищенной основным слоем покрытия. Это нормальное явление, но оно требует внимания на этапах сборки и финишной отделки.
Ключевой момент здесь — точность позиционирования и отсутствие перегрева зоны реза. Перегрев может привести к выгоранию цинка и алюминия в прилегающей зоне, создавая очаги будущей коррозии. Современное оборудование, включая лазерные станки, используемые на производстве ООО «Цзялэ Электронные Технологии» в городе Цанчжоу, позволяет контролировать тепловложение, обеспечивая качественный рез без деформации листа и повреждения покрытия.
Гибка и формообразование
Процесс гибки на листогибочных прессах с ЧПУ сопряжен с риском растрескивания покрытия в зоне внешнего радиуса гиба, если угол слишком острый, или отслоения при неправильном выборе инструмента. Алюмоцинковое покрытие обладает хорошей пластичностью, но требует соблюдения минимальных радиусов гибки, зависящих от толщины листа. Нарушение этих правил приводит к микротрещинам, через которые влага проникает к основному металлу.
Для предотвращения повреждений матрицы и самого листа используются специальные инструменты с полированными поверхностями или защитными накладками. Опыт инженеров позволяет оптимизировать развертки деталей так, чтобы линии гиба проходили в наименее нагруженных зонах, сохраняя герметичность будущего корпуса.
Сварка алюмоцинковых конструкций
Сварка является наиболее сложным этапом при работе со сталью с алюмоцинковым покрытием. Высокая температура сварочной дуги испаряет цинк и алюминий в зоне шва, что приводит к двум проблемам: пористости сварного соединения из-за выделения газов и потере антикоррозионной защиты в околошовной зоне.
Для решения этих задач применяются следующие методы:
- Лазерная сварка: Обеспечивает минимальную зону термического влияния, сохраняя большую часть покрытия нетронутой.
- Сварка в среде защитных газов (MIG/MAG): Требует тщательной подготовки кромок и использования специализированных присадочных материалов, совместимых с алюмоцинком.
- Контактная точечная сварка: Часто применяется для сборки тонкостенных корпусов, где важно сохранить геометрию и минимизировать термическое воздействие.
В компании ООО «Цзялэ Электронные Технологии» внедрена система контроля качества сварных соединений, подтвержденная аттестацией по стандарту WPQR (ЕС). Это означает, что процессы сварки отлажены таким образом, чтобы гарантировать прочность швов и минимизировать дефекты, влияющие на защиту от коррозии. После сварки обязательным этапом является зачистка швов и нанесение восстановительных покрытий (грунтов или красок) на поврежденные участки.
Порошковая окраска и финишная отделка
Хотя алюмоцинк сам по себе обладает высокой коррозионной стойкостью, большинство промышленных корпусов подвергаются дополнительной порошковой окраске. Это делается для придания изделию определенного цвета (например, RAL 7035 для электротехнических шкафов), повышения химической стойкости и улучшения эстетических характеристик.
Адгезия порошковой краски к алюмоцинку выше, чем к гладкой оцинкованной поверхности, благодаря шероховатости кристаллической структуры покрытия. Однако перед покраской необходима качественная подготовка поверхности: обезжиривание, фосфатирование или хроматирование. Линии порошковой окраски, имеющиеся в распоряжении производителя, позволяют наносить равномерный слой полимерного покрытия толщиной 60–120 мкм, который надежно изолирует металл от внешней среды. Важно отметить, что даже если покрытие корпуса частично повреждено при монтаже, наличие подложки из алюмоцинка продолжит защищать металл благодаря эффекту катодной защиты цинка.
Критерии выбора поставщика: на что обращают внимание профессиональные закупщики
Выбор партнера для производства корпусов оборудования из стали с алюмоцинковым покрытием не должен основываться исключительно на цене за килограмм металла. В сегменте B2B решающими факторами становятся технологическая способность предприятия выполнить сложный заказ, наличие сертификатов качества и гибкость производственных процессов. Закупщики из автомобильной, энергетической и медицинской отраслей оценивают поставщиков по ряду строгих критериев.
Вертикальная интеграция производства
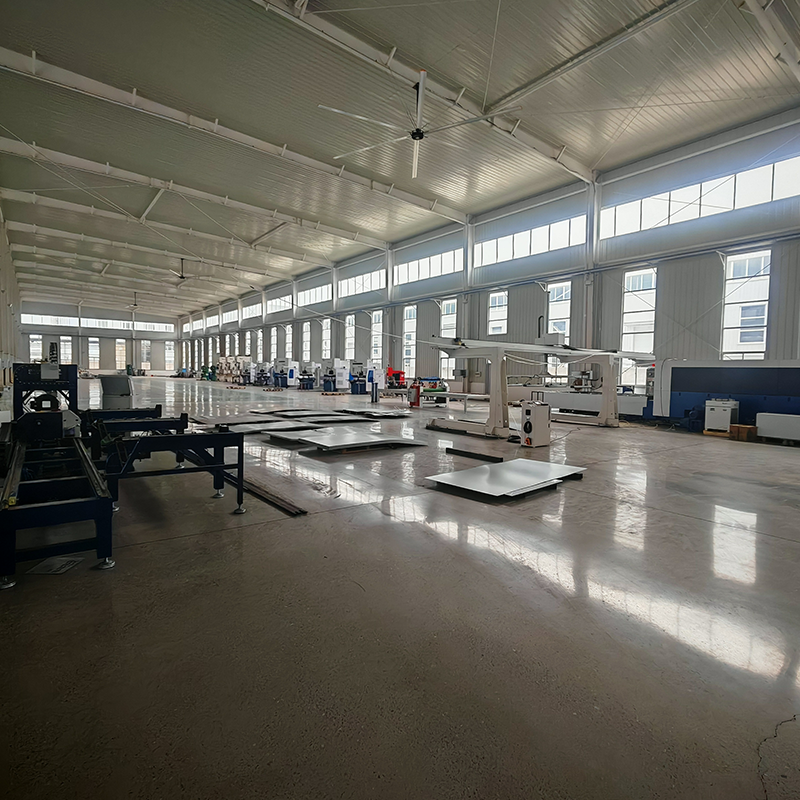
Одним из главных преимуществ работы с полноцикловыми предприятиями является контроль над всеми этапами создания продукта. Компания, которая передает часть операций (например, лазерную резку или сварку) сторонним подрядчикам, теряет контроль над сроками и качеством. ООО «Цзялэ Электронные Технологии» реализует модель вертикально интегрированного производства. Это означает, что все ключевые операции — от разработки штампов и лазерной резки до гибки, сварки, механической обработки на станках с ЧПУ и порошковой окраски — выполняются внутри собственного цеха.
Такой подход позволяет:
- Сократить логистические издержки и риски повреждения изделий при перевозке между субподрядчиками.
- Оперативно вносить изменения в конструкцию на любом этапе производства.
- Обеспечить единый стандарт качества на всех этапах, что подтверждается стабильным показателем соответствия продукции на уровне 98%.
Инженерная поддержка и DFM (Design for Manufacturing)
Часто чертежи, предоставляемые заказчиком, требуют адаптации под конкретные технологии листового металла. Профессиональный поставщик не просто слепо выполняет резку по файлу, а проводит анализ конструкции на пригодность к производству (DFM). Инженеры компании могут предложить оптимизацию геометрии корпуса для снижения количества отходов материала, упрощения сборки или усиления жесткости конструкции без увеличения веса.
Возможность совместной доработки конструкций на этапе проектирования является важным конкурентным преимуществом. Это особенно актуально для нестандартных изделий, таких как корпуса для промышленных источников питания, медицинские приборы или уличные отопительные печи. Опыт в проектировании штампов, накопленный компанией с момента основания в 2014 году (как преемника ООО «Наньпи Цзинвэй»), позволяет предлагать эффективные решения для серийного производства, снижая себестоимость единицы продукции за счет оптимизации технологических процессов.
Сертификация и система менеджмента качества
Для поставщиков, работающих с международными рынками, наличие сертификатов является обязательным требованием. Система управления производством ООО «Цзялэ Электронные Технологии» сертифицирована по стандартам ISO 9001 (общие требования к системам менеджмента качества) и IATF 16949 (специфические требования для автомобильной промышленности). Сертификация IATF 16949 является особенно строгим маркером качества, так как она требует внедрения передовых методов предотвращения дефектов, снижения вариативности процессов и непрерывного улучшения.
Наличие аттестации сварочного производства по стандарту WPQR (ЕС) подтверждает, что компания обладает компетенциями для выполнения сварных соединений, отвечающих европейским нормам безопасности и надежности. Это открывает возможности для сотрудничества с производителями оборудования, экспортирующими свою продукцию в страны Европейского союза.
Гибкость объемов и логистика
B2B-рынок характеризуется разнообразием потребностей: от изготовления единичных прототипов для тестирования новых разработок до крупносерийного производства для конвейерной сборки. Гибкий подход к объемам заказов позволяет принимать заявки на любые партии. При этом сроки поставки рассчитываются индивидуально, учитывая сложность изделия и текущую загрузку производственного плана. Для постоянных партнеров предусмотрено приоритетное размещение заказов, что обеспечивает стабильность поставок и помогает заказчикам планировать свои производственные графики без рисков простоев.
Сравнение алюмоцинковой стали с другими материалами для корпусов
Чтобы принять обоснованное решение о выборе материала для корпуса, необходимо сравнить алюмоцинковую сталь с альтернативами, такими как обычная оцинкованная сталь, нержавеющая сталь и алюминий. Каждый материал имеет свои преимущества и ограничения, зависящие от условий эксплуатации и бюджета проекта.
| Характеристика | Сталь с алюмоцинковым покрытием | Оцинкованная сталь (Zn) | Нержавеющая сталь (AISI 304/316) | Алюминий |
|---|---|---|---|---|
| Коррозионная стойкость | Высокая (в 2-6 раз выше оцинковки) | Средняя | Очень высокая | Высокая (но подвержен питтингу) |
| Механическая прочность | Высокая (основа — сталь) | Высокая (основа — сталь) | Высокая | Ниже стали (требует большего сечения) |
| Термостойкость покрытия | До 315°C без изменения цвета | Низкая (деградация при нагреве) | Высокая | Низкая (плавление при ~660°C) |
| Стоимость материала | Средняя (выше оцинковки, ниже нержавейки) | Низкая | Высокая | Средняя/Высокая |
| Вес конструкции | Тяжелый (стальная основа) | Тяжелый (стальная основа) | Тяжелый | Легкий |
| Обрабатываемость (резка/гибка) | Хорошая, требует аккуратности | Хорошая | Сложнее (вязкость материала) | Отличная |
Когда выбирать алюмоцинк?
Алюмоцинковая сталь является оптимальным выбором, когда требуется баланс между стоимостью, прочностью и долговечностью. Она идеальна для:
- Корпусов наружного освещения и уличных печей, где важна термостойкость и защита от дождя/снега.
- Электротехнических шкафов и щитов управления, эксплуатируемых в промышленных цехах с повышенной влажностью или химически активной средой.
- Компонентов автомобильной техники и сельскохозяйственного оборудования, подверженных воздействию дорожных реагентов и грязи.
- Медицинского оборудования, где требуется частая санитарная обработка поверхностей.
Когда выбирать другие материалы?
Нержавеющая сталь предпочтительна для пищевой промышленности или морской среды с экстремально высоким содержанием солей, где бюджет позволяет покрыть высокую стоимость материала. Алюминий выбирают там, где критичен вес изделия (например, портативные устройства), но он уступает стали в прочности и стоимости при изготовлении крупных несущих конструкций.
Применение корпусов из алюмоцинковой стали в различных отраслях
Универсальность материала позволяет использовать его в широком спектре приложений. ООО «Цзялэ Электронные Технологии» производит компоненты для различных секторов, демонстрируя адаптивность своих технологий под специфические требования каждой отрасли.
Энергетика и электротехника
Промышленные источники питания, инверторы, трансформаторные подстанции и системы управления требуют надежной защиты от пыли, влаги и электромагнитных помех. Корпуса из алюмоцинковой стали обеспечивают необходимую жесткость для монтажа тяжелого внутреннего оборудования и служат экраном для ЭМС. Высокая теплопроводность стали в сочетании с возможностью нанесения термопроводящих покрытий помогает эффективно отводить тепло от силовых компонентов.
Медицинское оборудование
Для медицинской техники важны не только функциональность, но и гигиеничность. Портативные корпуса для медицинского оборудования, изготавливаемые компанией, проходят тщательную финишную обработку. Гладкая поверхность алюмоцинка после порошковой окраски легко дезинфицируется, не впитывает загрязнения и устойчива к воздействию спиртовых растворов и других антисептиков. Точность изготовления, обеспечиваемая станками с ЧПУ, позволяет плотно подгонять детали, исключая зазоры, где могут скапливаться бактерии.
Уличное оборудование и HVAC
Вертикальные многофункциональные уличные печи для обогрева и гриля, а также вентиляционные аксессуары подвергаются постоянному воздействию атмосферных осадков, ультрафиолета и перепадов температур. Алюмоцинковое покрытие идеально подходит для этих условий благодаря своей устойчивости к УФ-излучению (не выцветает и не разрушается, как некоторые органические покрытия) и высокой коррозионной стойкости. additionally, способность материала выдерживать высокие температуры делает его безопасным для использования вблизи открытых источников огня.
Автомобильная промышленность и машиностроение
Производство прецизионных нестандартных деталей, кронштейнов и рамных комплектов для сборки оборудования требует высокой повторяемости размеров. Сертификация IATF 16949 позволяет компании поставлять компоненты для автомобильного сектора, где требования к качеству и документации особенно строги. Оцинкованные и алюмоцинкованные кронштейны обеспечивают долговечность крепежных узлов, предотвращая появление ржавчины, которая могла бы ослабить соединения в процессе вибрации и эксплуатации.
Как заказать производство корпусов: пошаговое руководство для закупщиков
Процесс заказа нестандартных металлических корпусов отличается от покупки готовой продукции. Чтобы получить изделие, полностью соответствующее техническим требованиям, закупщику необходимо предоставить корректную исходную информацию и согласовать ключевые параметры с производителем.
- Подготовка технической документации:
Основой для расчета стоимости и запуска производства являются чертежи. Предпочтительны форматы CAD (DXF, DWG, STEP, IGES). В чертежах должны быть указаны:- Точные геометрические размеры и допуски.
- Толщина материала (для алюмоцинка стандартные толщины варьируются, но выбор зависит от требуемой жесткости).
- Требования к резьбовым отверстиям (пресс-гайки, приварные гайки или нарезка).
- Спецификация фурнитуры (петли, замки, уплотнители), если требуется полная сборка.
- Указание требований к покрытию:
Четко определите, должно ли изделие поставляться в виде голого алюмоцинка (с консервационным маслом или без) или с порошковой окраской. Если требуется окраска, укажите код цвета по каталогу RAL, тип текстуры (глянец, мат, шагрень) и класс защиты (например, C3 или C4 по ISO 12944 для агрессивных сред). - Определение объема партии:
Сообщите планируемый объем: единичный образец, пробная партия или серийное производство. Это влияет на выбор технологии (лазерная резка против штамповки) и итоговую цену. ООО «Цзялэ Электронные Технологии» работает с любыми объемами, предлагая гибкие условия для старта сотрудничества. - Согласование сроков и логистики:
После получения запроса производитель проводит анализ технологичности (DFM) и предоставляет коммерческое предложение с указанием сроков изготовления. Сроки зависят от сложности изделия и наличия материалов. Для постоянных клиентов предусмотрено приоритетное планирование производства. - Контроль качества и приемка:
Перед отгрузкой продукция проходит внутренний контроль качества. Компания предоставляет отчеты о соответствии, если это предусмотрено договором. Уровень удовлетворенности клиентов компании достигает 96%, что свидетельствует о надежности процессов проверки.
Заключение
Выбор корпуса оборудования из стали с алюмоцинковым покрытием — это инвестиция в долговечность и надежность вашего продукта. Сочетание высокой прочности стали и превосходной коррозионной стойкости алюмоцинкового сплава делает этот материал одним из лучших решений для промышленного применения в сложных условиях эксплуатации.
ООО «Цзялэ Электронные Технологии» предлагает комплексный подход к решению задач по изготовлению металлических корпусов и компонентов. Благодаря вертикально интегрированному производству, наличию современного оборудования (лазерные станки, роботизированная сварка, линии порошковой окраски) и сертификации по международным стандартам ISO 9001 и IATF 16949, компания способна обеспечить высокое качество продукции, гибкость в кастомизации и соблюдение сроков поставки. От инженерной поддержки на этапе проектирования до поставки готовых узлов — партнерство с проверенным производителем позволяет снизить риски и оптимизировать затраты на производство оборудования.
Для получения консультации, расчета стоимости или обсуждения технического задания свяжитесь с отделом продаж компании. Индивидуальный подход к каждому проекту гарантирует получение решения, точно соответствующего вашим производственным needs.