Корпус оборудования с индивидуальной покраской по шкале RAL
2026-09-29
- Зачем промышленным предприятиям нужна индивидуальная покраска корпусов по шкале RAL
- Технология порошковой окраски: этапы и контроль качества
- Конструктивные особенности корпусов, влияющие на качество окраски
- Выбор материала корпуса и его влияние на покрытие
- Как сформировать техническое задание на изготовление корпуса
- Преимущества вертикально интегрированного производства
- Частые ошибки при заказе окрашенных корпусов и способы их избежания
- Заключение: инвестиция в качество и имидж
Зачем промышленным предприятиям нужна индивидуальная покраска корпусов по шкале RAL
В современном промышленном дизайне и инженерии металлический корпус выполняет не только защитную функцию, но и служит важным элементом брендинга и эргономики оборудования. Стандартные решения, предлагаемые на рынке, часто ограничены базовой цветовой гаммой (серый, черный, белый), что не позволяет производителям конечной продукции дифференцировать свои устройства или интегрировать их в существующую цветовую схему производственных линий. Индивидуальная покраска по шкале RAL становится ключевым инструментом для решения этих задач.
Шкала RAL (Reichs-Ausschuß für Lieferbedingungen) — это международный стандарт цветовой идентификации, широко используемый в промышленности, архитектуре и дизайне. Для B2B-сектора использование конкретных кодов RAL обеспечивает точность коммуникации между заказчиком и производителем. Когда инженер указывает код, например, RAL 7035 (светло-серый) или RAL 5015 (синий), он получает гарантию того, что оттенок покрытия будет соответствовать утвержденному образцу, независимо от партии производства.
Заказ корпуса оборудования с индивидуальной покраской по шкале RAL позволяет решить несколько стратегических задач:
- Унификация визуального стиля: Создание единого линейного вида для всего парка оборудования компании, что повышает узнаваемость бренда.
- Цветовое кодирование: Разделение функциональных узлов машины разными цветами для улучшения безопасности эксплуатации и удобства обслуживания персоналом.
- Интеграция в интерьер: Для медицинского, офисного или бытового оборудования критически важно соответствие цвета окружающему пространству, что невозможно достичь со стандартными «промышленными» оттенками.
- Маскировка дефектов и особенностей: Правильно подобранный цвет и текстура порошкового покрытия могут визуально скрыть сварные швы или технологические отверстия, улучшая восприятие качества изделия.
Для закупщиков и инженеров понимание процесса нанесения покрытия и требований к подготовке поверхности является таким же важным, как и выбор самого цвета. Ошибки на этапе согласования технического задания могут привести к несоответствию оттенка, снижению адгезии покрытия или его преждевременному разрушению в условиях эксплуатации.
Технология порошковой окраски: этапы и контроль качества
Основным методом нанесения индивидуальных цветов по шкале RAL на металлические корпуса является порошковая окраска. Этот процесс отличается высокой экологичностью, долговечностью покрытия и экономической эффективностью при средних и крупных тиражах. Однако качество финального продукта напрямую зависит от соблюдения технологической цепочки, каждый этап которой требует строгого контроля.
Подготовка поверхности: фундамент долговечности
Адгезия порошковой краски к металлу определяется качеством подготовки поверхности. Перед окрашиванием корпус оборудования проходит ряд обязательных процедур:
- Обезжиривание: Удаление технических масел, смазочно-охлаждающих жидкостей (СОЖ) и загрязнений, оставшихся после лазерной резки, гибки или штамповки. Использование некачественных обезжиривателей может привести к появлению кратеров и отслоению краски.
- Механическая очистка: При наличии сварных швов, окалины или ржавчины применяется дробеструйная обработка. Это также создает микрорельеф на поверхности металла, улучшающий сцепление с покрытием.
- Химическая обработка (конверсионное покрытие): Нанесение фосфатного или хроматного слоя. Этот этап критически важен для повышения коррозионной стойкости изделия, особенно если оборудование будет эксплуатироваться во влажной среде или на улице.
Компании, обладающие полным циклом производства, такие как ООО «Цзялэ Электронные Технологии», контролируют эти этапы непосредственно в собственном цеху. Наличие собственных линий порошковой окраски позволяет исключить риски повреждения деталей при транспортировке между подрядчиками и обеспечивает непрерывность контроля качества на всех стадиях.
Нанесение и полимеризация
После подготовки и сушки детали поступают в камеру напыления. Порошковая краска, заряженная электростатическим зарядом, равномерно оседает на заземленном металлическом корпусе. Благодаря использованию современного оборудования, включая роботизированные комплексы, достигается высокая однородность слоя даже на сложных геометрических формах, внутренних углах и ребрах жесткости.
Ключевой этап — полимеризация в печи. Под воздействием температуры (обычно 180–200 °C) порошок расплавляется, образуя монолитную пленку. Время выдержки и температурный режим строго регламентируются технологическими картами для каждого типа краски и толщины металла. Нарушение режима может привести к изменению оттенка (пожелтению светлых тонов) или недостаточной прочности покрытия.
Контроль соответствия цвету RAL
Для обеспечения точного попадания в цвет по шкале RAL производители используют спектрофотометры и эталонные веера. Важно понимать, что восприятие цвета может зависеть от текстуры поверхности (глянец, мат, шагрень, муар). Один и тот же код RAL на глянцевой и матовой поверхности будет выглядеть по-разному из-за игры света. Поэтому при заказе корпуса оборудования с индивидуальной покраской по шкале RAL рекомендуется согласовывать не только цифровой код, но и тип текстуры покрытия, а также утверждать физический образец («выкрас») перед запуском основной партии.
Конструктивные особенности корпусов, влияющие на качество окраски
Выбор цвета по каталогу RAL — это лишь часть задачи. Инженерная проработка конструкции корпуса оказывает прямое влияние на возможность качественной окраски и итоговый внешний вид изделия. Производственный опыт показывает, что ряд конструктивных решений может усложнить процесс нанесения покрытия или снизить его защитные свойства.
Проблема «клетки Фарадея» и геометрия деталей
При электростатическом напылении порошка существует эффект «клетки Фарадея»: заряженные частицы краски плохо проникают в глубокие ниши, внутренние углы и замкнутые полости сложной геометрии. Если корпус оборудования имеет множество внутренних перегородок или глубоких карманов, стандартный пистолет-распылитель может не обеспечить равномерного покрытия в этих зонах.
Решением является использование специализированных насадок для распылителей или ручная докраска труднодоступных мест квалифицированными операторами. На этапе проектирования, которым занимается ООО «Цзялэ Электронные Технологии», инженеры могут оптимизировать конструкцию: добавить технологические отверстия для входа струи краски или изменить радиусы гибок, чтобы улучшить обтекаемость поверхности порошком.
Термостойкость комплектующих и сборка
Порошковая окраска происходит при высоких температурах. Если корпус поставляется в собранном виде или содержит приваренные элементы из неметаллических материалов (пластиковые вставки, резиновые уплотнители, электронные компоненты), необходимо учитывать их термостойкость. Большинство промышленных пластиков деформируются при температурах полимеризации краски.
Поэтому оптимальной практикой является окраска металлических деталей до финальной сборки. Однако это требует тщательной защиты резьбовых соединений. Попадание порошковой краски в резьбу делает невозможным завинчивание крепежа без ее предварительной очистки, что увеличивает трудозатраты. Для защиты резьбы используются специальные термостойкие заглушки или силиконовые герметики, которые легко удаляются после печи.
Толщина покрытия и допуски
Стандартная толщина слоя порошковой краски составляет 60–80 мкм. Для прецизионного оборудования, где важны строгие посадочные размеры сопрягаемых деталей, это значение необходимо учитывать на этапе чертежной проработки. Если две окрашенные детали должны плотно соединяться, зазоры в чертеже должны быть увеличены на двойную толщину покрытия (суммарно около 120–160 мкм). Игнорирование этого фактора приводит к тому, что окрашенные детали не собираются или требуют механической доработки (снятия краски) в местах стыков, что ухудшает антикоррозионную защиту.
Выбор материала корпуса и его влияние на покрытие
Материал, из которого изготовлен корпус, определяет технологию подготовки поверхности и выбор типа порошковой краски. Наиболее распространенными материалами в промышленном производстве являются холоднокатаная сталь, нержавеющая сталь и алюминий.
| Материал | Особенности подготовки | Рекомендации по покрытию |
|---|---|---|
| Холоднокатаная сталь | Требует тщательного обезжиривания и фосфатирования для защиты от коррозии. | Подходит для любых типов порошковых красок (эпоксидные, полиэфирные, гибридные). |
| Нержавеющая сталь | Имеет гладкую поверхность с низкой адгезией. Требуется абразивная обработка (дробеструй) или специальное химическое травление. | Рекомендуются специализированные грунты или краски с повышенной адгезией. Часто используется для медицинского и пищевого оборудования. |
| Алюминий и сплавы | Склонен к быстрому образованию оксидной пленки. Требует хромирования или использования специальных конверсионных покрытий. | Важно контролировать температуру печи, так как некоторые сплавы алюминия могут терять прочность при перегреве. |
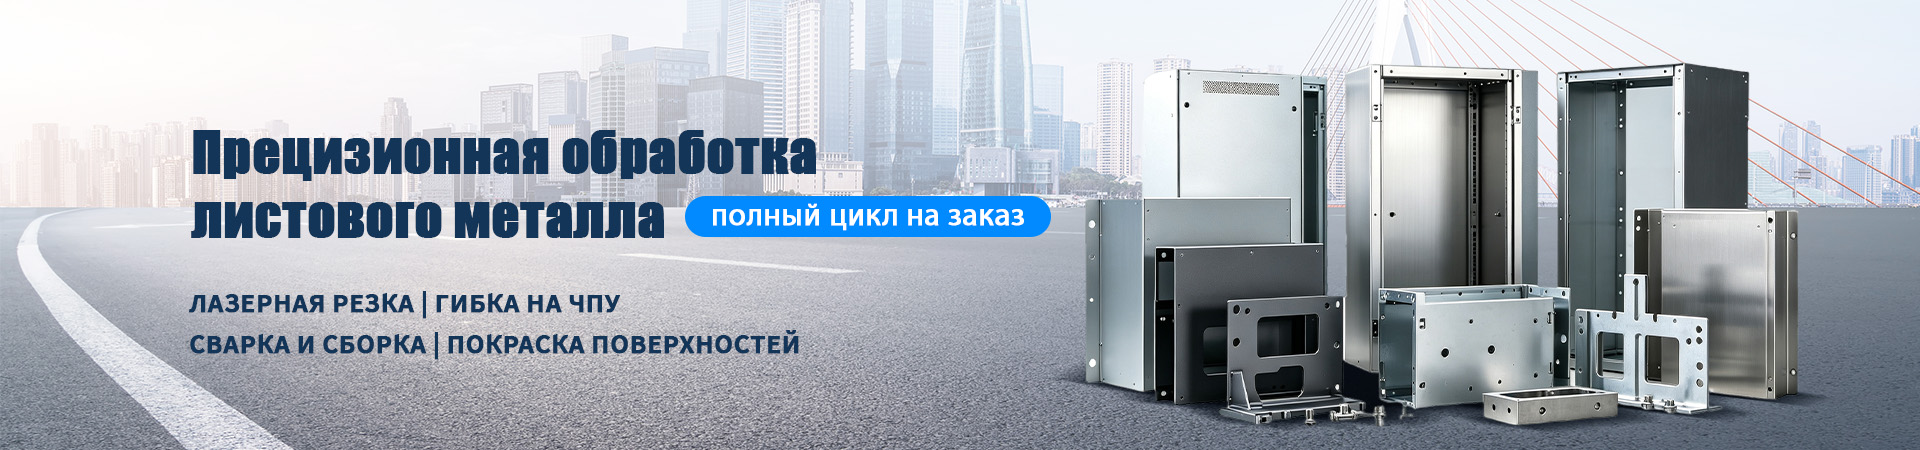
ООО «Цзялэ Электронные Технологии» обладает компетенциями в обработке всех перечисленных материалов. Предприятие производит широкий спектр изделий из листового металла, включая корпуса для промышленных источников питания, медицинские устройства и уличное оборудование. Опыт работы с различными металлами позволяет подобрать оптимальный режим подготовки и окраски для каждого конкретного заказа, обеспечивая стабильный показатель соответствия продукции на уровне 98%.
Для уличного оборудования, такого как вертикальные многофункциональные печи или корпуса коммерческих печей, критически важна устойчивость покрытия к ультрафиолету и перепадам температур. В таких случаях применяются полиэфирные порошковые краски, которые не мелуются и не выцветают на солнце, сохраняя цвет по шкале RAL на протяжении многих лет.
Как сформировать техническое задание на изготовление корпуса
Чтобы получить изделие, полностью соответствующее ожиданиям, заказчику необходимо предоставить производителю детализированное техническое задание (ТЗ). Наличие четкого ТЗ сокращает время на согласование и исключает ошибки производства. Ниже приведены ключевые пункты, которые должны быть отражены в документации.
1. Конструкторская документация
Основой для производства являются чертежи в формате DXF, DWG или STEP. Чертежи должны содержать:
- Все геометрические размеры и допуски.
- Указание материала и его толщины.
- Требования к сварным швам (например, необходимость шлифовки швов «в ноль» для эстетики).
- Расположение резьбовых отверстий и требования к их защите при окраске.
Если у заказчика нет готовых чертежей, компании с полным циклом, такие как ООО «Цзялэ Электронные Технологии», предлагают услуги конструкторской поддержки и оптимизации чертежей. Инженеры могут адаптировать дизайн под возможности лазерной резки и гибки, снижая стоимость изготовления без потери функциональности.
2. Спецификация покрытия
В разделе покрытия необходимо указать:
- Код цвета по RAL: Например, RAL 9005 (черный матовый).
- Тип текстуры: Глянец, мат, шагрень (антик), муар, колотый эффект.
- Толщина слоя: Стандартная или усиленная (для агрессивных сред).
- Специальные свойства: Антибактериальное покрытие (для медицины), термостойкость (для печей и нагревательных элементов), устойчивость к химикатам.
3. Требования к упаковке и логистике
Окрашенные поверхности легко повредить при транспортировке. В ТЗ следует указать требования к упаковке: использование разделительных слоев из вспененного полиэтилена, картонных прокладок или индивидуальной упаковки каждого элемента. Это особенно актуально для деталей со сложной геометрией или глянцевым покрытием, на котором видны даже мелкие царапины.
Преимущества вертикально интегрированного производства
Рынок предлагает множество компаний, занимающихся исключительно металлообработкой или только покраской. Однако сотрудничество с производителем, обладающим полным вертикально интегрированным циклом, дает значительные преимущества для B2B-заказчиков.
ООО «Цзялэ Электронные Технологии», расположенное в промышленном кластере уезда Наньпи, реализует комплексные решения «под ключ». Предприятие, основанное в 2014 году, прошло путь от производства штампов до полного цикла обработки листового металла, включая сварку, механическую обработку на станках с ЧПУ и финишную сборку.
Ключевые выгоды такого подхода:
- Единая ответственность: Заказчик взаимодействует с одним подрядчиком, который отвечает за качество на всех этапах — от резки листа до упаковки готового окрашенного корпуса. Это исключает ситуацию, когда малярный цех обвиняет в дефектах сварщиков, а те — операторов лазера.
- Скорость реакции: Возможность быстро внести изменения в конструкцию или цвет на этапе производства без длительных согласований с третьими сторонами.
- Контроль качества: Внедренная система управления производством, подтвержденная сертификатами ISO 9001 и IATF 16949, обеспечивает стандартизированный подход к качеству. Аттестация сварочного производства по стандарту WPQR (ЕС) гарантирует надежность соединений, которые впоследствии будут окрашены.
- Гибкость объемов: Производитель принимает заявки на единичные образцы, пробные партии и крупносерийное производство. Это позволяет заказчикам протестировать новый дизайн корпуса с индивидуальной покраской перед запуском массовой серии.
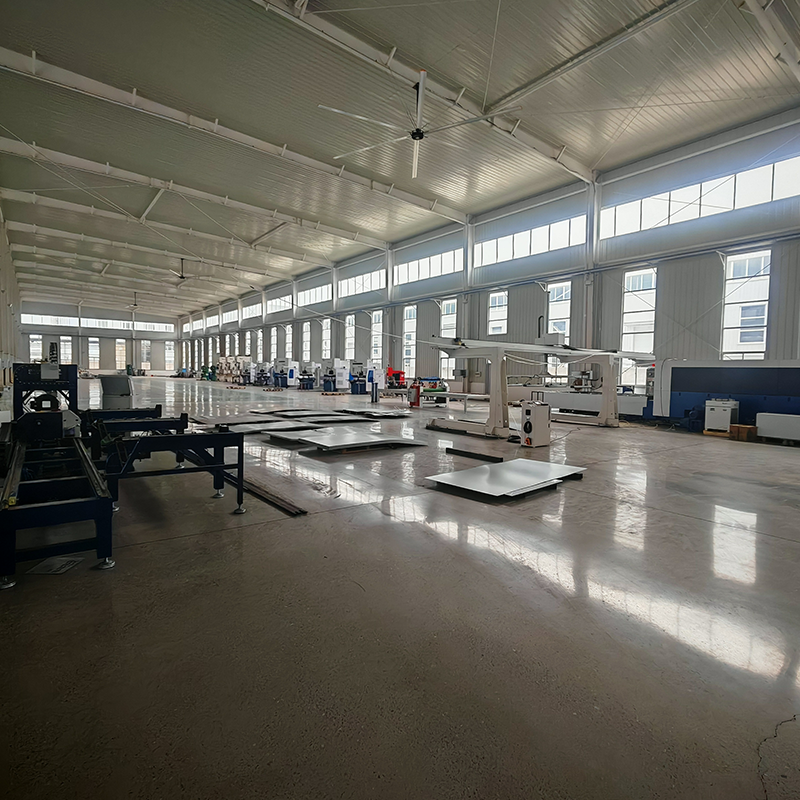
Производственная площадка оснащена современными лазерными станками, листогибочными прессами с ЧПУ и роботизированными сварочными комплексами. Самостоятельная разработка штампов и наличие линий порошковой окраски внутри цеха позволяют минимизировать логистические издержки и сроки поставки.
Частые ошибки при заказе окрашенных корпусов и способы их избежания
Даже опытные закупщики иногда сталкиваются с проблемами при приемке окрашенных изделий. Анализ отраслевой практики выявляет несколько типичных ошибок, которых можно избежать при правильном подходе.
Игнорирование утверждения образца («выкраса»)
Цвета в цифровых каталогах и на экранах мониторов отличаются от реального цвета порошковой краски. Без физического образца, подписанного обеими сторонами, невозможно объективно оценить соответствие цвету RAL. Всегда требуйте изготовления тестовой панели или образца детали перед началом основной партии.
Неучет условий эксплуатации
Выбор дешевого эпоксидного покрытия для оборудования, работающего на улице, приведет к быстрому выцветанию и мелению краски под воздействием УФ-лучей. Для наружного применения необходимо использовать полиэфирные или гибридные покрытия. Если корпус предназначен для установки в помещении с высокой влажностью или химическими испарениями, требуется уточнение химической стойкости выбранной краски.
Экономия на подготовке поверхности
Некоторые недобросовестные исполнители пропускают этап фосфатирования или некачественно обезжиривают детали, чтобы удешевить процесс. Визуально такое покрытие может выглядеть нормально сразу после печи, но через несколько месяцев оно начнет отслаиваться или под ним появится коррозия. Работа с сертифицированными производителями, такими как ООО «Цзялэ Электронные Технологии», где уровень удовлетворённости клиентов достигает 96%, снижает этот риск благодаря строгому соблюдению технологических регламентов.
Заключение: инвестиция в качество и имидж
Заказ корпуса оборудования с индивидуальной покраской по шкале RAL — это не просто вопрос эстетики, а техническое решение, влияющее на долговечность устройства и восприятие бренда конечным пользователем. Правильный выбор материала, технологии подготовки поверхности и типа порошковой краски обеспечивает надежную защиту металлических конструкций от коррозии и механических повреждений.
Сотрудничество с производителем, обладающим полным циклом компетенций — от проектирования и штамповки до сварки и окраски, — позволяет оптимизировать затраты и сократить время выхода продукта на рынок. ООО «Цзялэ Электронные Технологии» предлагает гибкий подход к выполнению заказов, обеспечивая высокое качество продукции для автомобильной, электротехнической, медицинской и машиностроительной отраслей.
Для расчета стоимости и сроков изготовления партий необходимо предоставить техническую документацию и требования к покрытию. Индивидуальный подход к каждому проекту позволяет найти оптимальное баланс между стоимостью, качеством и функциональностью изделия.