Корпус оборудования с лакокрасочным покрытием
2026-09-30
- Роль и значение лакокрасочного покрытия для промышленных корпусов
- Технологии нанесения защитных покрытий: сравнительный анализ
- Ключевые этапы подготовки поверхности: фундамент качества
- Критерии выбора поставщика корпусов с ЛКП
- Специфика применения в различных отраслях
- Типичные дефекты лакокрасочного покрытия и методы их предотвращения
- Логистика и упаковка окрашенных корпусов
- Экономические аспекты заказа корпусов с ЛКП
- Заключение и рекомендации по взаимодействию с производителем
Роль и значение лакокрасочного покрытия для промышленных корпусов
Металлический корпус является не просто оболочкой для электронных или механических компонентов, а критически важным элементом конструкции, обеспечивающим защиту внутреннего оборудования от внешних воздействий. В условиях промышленной эксплуатации, агрессивных сред или длительного нахождения на открытом воздухе, базовые свойства металла (стали, алюминия) часто оказываются недостаточными для обеспечения требуемого срока службы изделия. Именно здесь ключевую роль играет лакокрасочное покрытие (ЛКП).
Для B2B-заказчиков, занимающихся закупкой корпусного оборудования, понимание природы и функций защитного покрытия является обязательным этапом технического аудита поставщика. Корпус оборудования с лакокрасочным покрытием — это сложное инженерное решение, где эстетика вторична по отношению к функциональности: антикоррозионной защите, электроизоляционным свойствам, устойчивости к химическим реагентам и механическим повреждениям.
Некачественное нанесение ЛКП может привести к быстрому развитию подпленочной коррозии, потере герметичности соединений и, как следствие, выходу из строя дорогостоящего внутреннего оборудования. Поэтому при выборе подрядчика на производство металлических корпусов необходимо оценивать не только возможности металлообработки, но и технологическую зрелость участка финишной отделки.
Технологии нанесения защитных покрытий: сравнительный анализ
В современной промышленности существует несколько основных методов нанесения защитных слоев на металлические поверхности. Выбор конкретной технологии зависит от материала корпуса, условий его эксплуатации и требований к внешнему виду. Ниже приведен обзор наиболее распространенных методов, применяемых при производстве корпусов для промышленного оборудования.
Порошковая окраска
Порошковая покраска является одним из самых популярных методов защиты металлических корпусов в секторе B2B. Процесс заключается в нанесении сухого полимерного порошка на предварительно подготовленную поверхность с последующим оплавлением в печи полимеризации.
Преимущества:
- Высокая механическая прочность: Сформированный слой обладает высокой ударопрочностью и устойчивостью к истиранию, что важно для корпусов, подвергающихся вибрации или транспортировке.
- Экологичность: Отсутствие растворителей делает процесс безопасным для окружающей среды и персонала.
- Толщина слоя: Позволяет получать покрытия толщиной от 60 до 120 мкм и более за один проход, обеспечивая надежный барьер против влаги.
- Широкая цветовая гамма: Возможность реализации любых оттенков по каталогам RAL, включая текстурированные поверхности (шагрень, муар), которые маскируют мелкие дефекты металла.
Этот метод идеально подходит для корпусов источников питания, шкафов управления, уличного оборудования и медицинских приборов, где требуется сочетание durability и эстетики.
Жидкая покраска (мокрый метод)
Традиционный метод нанесения жидких красок (эпоксидных, полиуретановых, алкидных) с помощью распыления, окунания или кисти. Несмотря на развитие порошковых технологий, жидкая покраска сохраняет свою нишу.
Области применения:
- Крупногабаритные конструкции, которые невозможно поместить в камеру полимеризации.
- Изделия со сложной геометрией, где требуется тонкий слой покрытия.
- Специфические требования к химической стойкости, которые могут быть удовлетворены только специализированными двухкомпонентными составами.
Однако для массового производства стандартных корпусов жидкая покраска часто уступает порошковой по скорости процесса и экологическим показателям.
Анодирование (для алюминиевых корпусов)
Если корпус изготовлен из алюминия, часто применяется анодирование — электрохимический процесс создания оксидной пленки на поверхности металла. Это не совсем «лакокрасочное» покрытие в традиционном понимании, но оно выполняет аналогичные защитные функции.
Анодирование обеспечивает высокую твердость поверхности и отличную теплоотдачу, что критично для корпусов силовой электроники, где необходимо рассеивание тепла. Однако цветовые возможности анодирования ограничены по сравнению с порошковой окраской.
| Характеристика | Порошковая окраска | Жидкая покраска | Анодирование (Al) |
|---|---|---|---|
| Механическая стойкость | Высокая | Средняя/Высокая (зависит от состава) | Очень высокая (твердость) |
| Коррозионная защита | Отличная (барьерная) | Хорошая | Хорошая (пассивация) |
| Толщина слоя | 60–120 мкм | 20–50 мкм | 5–25 мкм |
| Термостойкость | Зависит от типа порошка | Зависит от типа краски | Высокая |
| Экономическая эффективность при серийном производстве | Высокая | Ниже (дольше сушка, потери материала) | Средняя |
Ключевые этапы подготовки поверхности: фундамент качества
Долговечность лакокрасочного покрытия на 80% определяется качеством подготовки поверхности перед нанесением. Даже самый дорогой полимерный порошок не будет держаться на металле, если на нем остались масло, окалина или оксиды. Для производителей корпусов оборудования строгий контроль этапов предварительной обработки является маркером технологической дисциплины.
1. Механическая очистка
Первичный этап включает удаление сварочных брызг, заусенцев после лазерной резки и гибки. Используются шлифовальные машины, дробеструйная или пескоструйная обработка. Дробеструйка также создает определенный профиль шероховатости (анкерный профиль), который улучшает адгезию (сцепление) краски с металлом.
2. Обезжиривание
Удаление технологических масел, консервационных смазок и загрязнений от рук операторов. Некачественное обезжиривание приводит к образованию кратеров, отслоений и пузырей под покрытием в процессе эксплуатации. В промышленных условиях применяются щелочные ванны или ультразвуковые установки для глубокой очистки сложных геометрий.
3. Фосфатирование или хроматирование (Конверсионное покрытие)
Это критически важный этап для стальных и алюминиевых корпусов. На поверхность наносится тонкий слой фосфатов или хроматов, который:
- Повышает адгезию лакокрасочного материала.
- Создает дополнительный барьер против подпленочной коррозии.
- Предотвращает распространение ржавчины в случае механического повреждения покрытия (царапины).
Отсутствие этого этапа часто встречается у кустарных производителей, что приводит к быстрому разрушению покрытия во влажной среде.
Критерии выбора поставщика корпусов с ЛКП
При поиске партнера для производства корпуса оборудования с лакокрасочным покрытием, инженерно-закупочные отделы должны обращать внимание не только на цену единицы продукции, но и на инфраструктуру производителя. Наличие собственного полного цикла — от листового металла до финишной покраски — снижает риски и ускоряет сроки поставки.
Вертикальная интеграция производства
Компании, которые передают покраску на субподряд, теряют контроль над качеством и сроками. Идеальный поставщик обладает собственными линиями порошковой окраски, что позволяет оперативно вносить изменения в конструкцию корпуса без длительных согласований с третьими лицами.
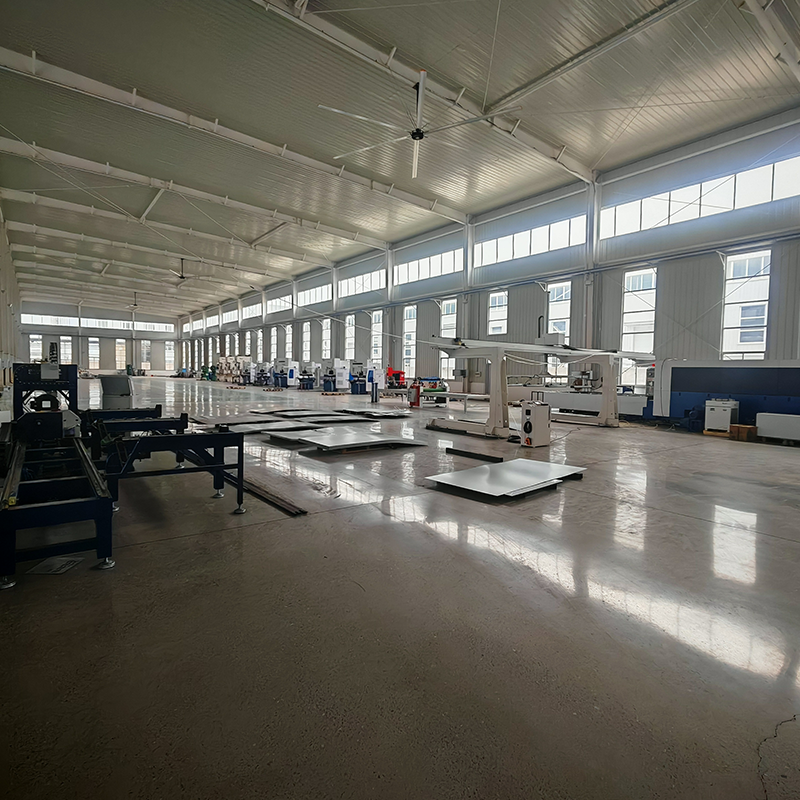
Например, ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology), расположенное в промышленном кластере Наньпи (провинция Хэбэй, Китай), реализует именно такую модель. Предприятие, основанное в 2014 году, прошло путь от изготовления штампов до полного цикла обработки листового металла. Наличие собственных линий порошковой окраски позволяет компании контролировать каждый этап: от лазерной резки и гибки на станках с ЧПУ до сварки и финального нанесения покрытия. Такой подход исключает риски повреждения деталей при транспортировке между разными цехами и гарантирует соблюдение технологических режимов сушки и полимеризации.
Сертификация и контроль качества
Для B2B-сектора, особенно в автомобильной и медицинской отраслях, наличие международных сертификатов является обязательным фильтром при выборе поставщика. Сертификаты ISO 9001 (система менеджмента качества) и IATF 16949 (автомобильная промышленность) подтверждают, что процессы на заводе стандартизированы и воспроизводимы.
Важным индикатором компетенции является аттестация сварочного производства. Например, соответствие стандарту WPQR (ЕС) свидетельствует о том, что сварные швы, которые часто являются слабым местом для коррозии, выполнены квалифицированными специалистами и проверены на герметичность и прочность. Это напрямую влияет на целостность лакокрасочного покрытия в зонах сварных соединений.
Гибкость и инженерная поддержка
Производство корпусов часто требует индивидуального подхода. Заказчику может потребоваться не просто покраска, а оптимизация конструкции для улучшения адгезии в труднодоступных местах или изменение дизайна для снижения расхода материала.
Способность поставщика оказывать конструкторскую поддержку на этапе проектирования (DFM — Design for Manufacturing) позволяет избежать ошибок, которые делают качественную покраску невозможной. Например, правильное проектирование крепежных отверстий и заземляющих контактов необходимо для корректного прохождения тока при электростатическом нанесении порошковой краски.
Специфика применения в различных отраслях
Требования к лакокрасочному покрытию существенно различаются в зависимости от того, где будет эксплуатироваться оборудование. Универсального решения не существует, и правильный выбор типа покрытия зависит от сектора применения.
Промышленная автоматизация и энергетика
Корпуса для промышленных источников питания, систем управления и распределительных щитов часто работают в условиях повышенных температур, наличия масляного тумана или химически активных веществ. Здесь приоритетом является химическая стойкость покрытия и его способность выдерживать термические циклы. Порошковые эпоксидно-полиэфирные смеси являются стандартом де-факто для этих задач, обеспечивая баланс между стоимостью и защитными свойствами.
Медицинское оборудование
Для портативных корпусов медицинского оборудования критически важны гигиенические свойства покрытия. Оно должно быть гладким, беспористым, устойчивым к частой обработке дезинфицирующими средствами (спиртами, хлорсодержащими растворами). Кроме того, эстетика медицинского оборудования требует высоких декоративных свойств покрытия: отсутствия шагрени, равномерности цвета и глянца. Производители, такие как ООО «Цзялэ Электронные Технологии», имеющие опыт работы с медицинским сегментом, уделяют особое внимание чистоте производственной линии и качеству предварительной подготовки, чтобы исключить любые дефекты поверхности.
Уличное и архитектурное оборудование
Вертикальные многофункциональные уличные печи, грили, а также корпуса для уличных систем обогрева подвергаются прямому воздействию УФ-излучения, дождя, снега и перепадов температур. Для таких изделий необходимы покрытия с повышенной УФ-стойкостью (например, на основе полиуретанов или специальных сверхдолговечных порошков), которые не выцветают и не мелуются со временем. Также важна ударопрочность, так как уличное оборудование может подвергаться вандализму или случайным механическим воздействиям.
Компания Jiale, производящая складные дровяные печи из нержавеющей стали и коммерческие печи, применяет технологии, обеспечивающие долговечность изделий в сложных погодных условиях. Использование оцинкованных кронштейнов и рамных комплектов в сочетании с качественным ЛКП создает двойную защиту от коррозии.
Автомобильная промышленность
Компоненты для автомобилей требуют строгого соблюдения стандартов IATF 16949. Корпуса датчиков, элементы крепления и декоративные панели должны выдерживать вибрационные нагрузки, воздействие дорожных реагентов и гравия. Здесь часто используются многослойные системы покрытий, включающие грунты-праймеры с высоким содержанием цинка для катодной защиты.
Типичные дефекты лакокрасочного покрытия и методы их предотвращения
Даже при современном оборудовании возможны дефекты покраски. Знание этих проблем помогает заказчику проводить входной контроль качества продукции.
- Шагрень (апельсиновая корка): Неравномерная текстура поверхности. Может быть допустима для технических корпусов, но является браком для лицевых панелей. Причина: неправильный режим полимеризации или слишком толстый слой нанесения.
- Кратеры: Маленькие углубления в покрытии. Возникают из-за наличия силикона или масла на поверхности металла перед покраской. Решение: усиленный контроль обезжиривания.
- Отслоение: Покрытие отделяется от металла при ударе. Причина: плохая адгезия из-за отсутствия конверсионного слоя (фосфатирования) или наличия оксидов.
- Непрокрас: Участки, где покрытие отсутствует или имеет малую толщину. Часто возникает в углах или внутренних полостях из-за эффекта клетки Фарадея при электростатическом напылении. Решение: правильная конструкция заземления и использование специальных пистолетов для труднодоступных мест.
- Изменение цвета: Отличие оттенка от эталона RAL. Причина: нестабильность температуры в печи или использование некачественного порошка.
Система контроля качества, внедренная на передовых предприятиях, позволяет выявлять эти дефекты на ранних стадиях. Например, показатель соответствия продукции на уровне 98%, достигаемый в ООО «Цзялэ Электронные Технологии», является результатом строгого мониторинга каждого этапа производственного цикла.
Логистика и упаковка окрашенных корпусов
Лакокрасочное покрытие уязвимо не только в эксплуатации, но и при транспортировке. Царапины, полученные при погрузке, могут стать очагами коррозии. Поэтому упаковка является неотъемлемой частью процесса поставки корпусов с ЛКП.
Для защиты поверхности используются:
- Защитная пленка (PE film) на лицевых панелях.
- Вспененный полиэтилен или картонные прокладки между деталями.
- Индивидуальная упаковка каждой детали в короба из гофрокартона для предотвращения контакта металл-металл.
Производитель должен учитывать логистические риски и предоставлять рекомендации по хранению и монтажу окрашенных изделий. Гибкий подход к объемам заказов, позволяющий принимать заявки как на единичные образцы, так и на крупносерийное производство, требует адаптивной системы упаковки, которая масштабируется вместе с партией.
Экономические аспекты заказа корпусов с ЛКП
Стоимость корпуса оборудования с лакокрасочным покрытием формируется под влиянием нескольких факторов. Понимание этих драйверов помогает заказчикам оптимизировать бюджет без потери качества.
- Сложность геометрии: Изделия с множеством внутренних перегородок, глухих отверстий и сложной формой требуют больше времени на нанесение краски и часто ручного допыления, что увеличивает трудозатраты.
- Требования к подготовке поверхности: Необходимость дробеструйной обработки или специального химического травления увеличивает себестоимость, но критична для долговечности.
- Тип покрытия: Специализированные порошки (антибактериальные, УФ-стойкие, текстурные) стоят дороже стандартных полиэфиров.
- Объем партии: При крупных сериях постоянные затраты на настройку оборудования и подготовку ванн распределяются на большее количество единиц, снижая цену за штуку.
- Конструкторская оптимизация: Совместная доработка конструкций на этапе проектирования позволяет упростить процесс покраски (например, добавление технологических отверстий для подвеса деталей), что снижает итоговую стоимость.
Важно отметить, что экономия на этапе подготовки поверхности или выборе дешевого подрядчика без собственной лаборатории контроля качества часто приводит к скрытым убыткам: рекламациям, замене оборудования в поле и репутационным потерям. Инвестиции в качественного производителя с вертикально интегрированным циклом, таким как ООО «Цзялэ Электронные Технологии», окупаются за счет стабильности качества и снижения процента брака.
Заключение и рекомендации по взаимодействию с производителем
Выбор поставщика для производства металлических корпусов с лакокрасочным покрытием — это стратегическое решение, влияющее на надежность конечного продукта. Рынок предлагает множество вариантов, но ключевым дифференциатором остается технологическая прозрачность и наличие полного производственного цикла.
При запросе коммерческого предложения рекомендуется:
- Предоставлять максимально подробные чертежи с указанием зон, критичных к качеству покрытия.
- Уточнять стандарты подготовки поверхности (например, степень очистки по Sa 2.5).
- Запрашивать информацию о наличии сертификатов ISO 9001/IATF 16949.
- Обсуждать возможность изготовления пробной партии для проверки адгезии и внешнего вида.
- Уточнять условия упаковки и логистики для сохранения целостности ЛКП.
Компании, способные предложить комплексное решение «под ключ» — от оптимизации чертежей и изготовления штампов до лазерной резки, сварки, порошковой покраски и сборки, — становятся надежными партнерами для долгосрочного сотрудничества. Опыт ООО «Цзялэ Электронные Технологии» в обслуживании автомобильной, электротехнической и медицинской отраслей демонстрирует, что сочетание современного оборудования (лазерные станки, роботы-сварщики, линии покраски) и строгой системы контроля качества позволяет поставлять продукцию, соответствующую высоким международным стандартам.
Для получения точного расчета стоимости и сроков производства вашего проекта, необходимо направить техническую документацию производителю. Индивидуальный подход к каждому заказу, будь то прототип или крупная серия, обеспечивает гибкость и эффективность взаимодействия в цепочке поставок промышленного оборудования.