Оцинкованный корпус оборудования
2026-10-02
- Назначение и конструктивные особенности оцинкованных корпусов
- Технологии производства и виды цинкового покрытия
- Критерии выбора оцинкованного корпуса для B2B-закупок
- Производственный цикл: от чертежа до готового изделия
- Роль вертикально интегрированного производства в обеспечении качества
- Сравнение оцинкованных корпусов с альтернативными материалами
- Частые ошибки при проектировании и заказе корпусов
- Организация поставки и взаимодействие с производителем
- Заключение
Назначение и конструктивные особенности оцинкованных корпусов
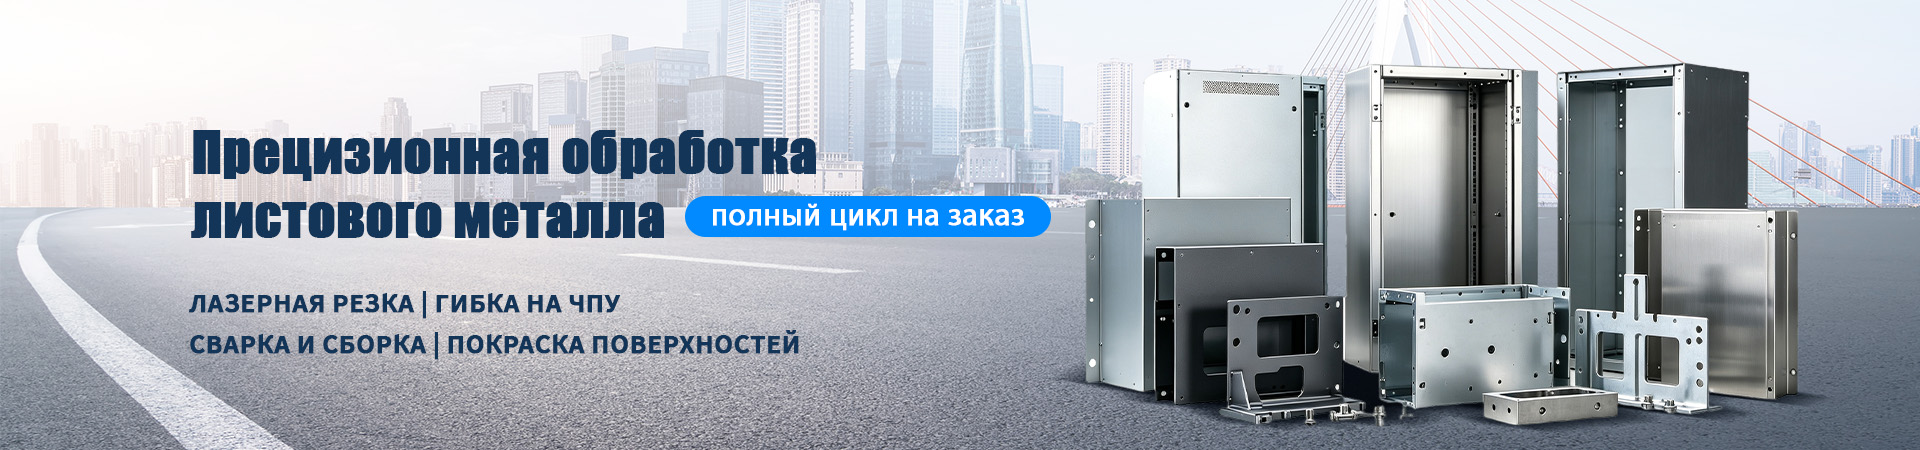
Оцинкованный корпус оборудования представляет собой защитную оболочку, изготовленную из листовой стали с нанесенным цинковым покрытием. Основная функция таких изделий — обеспечение механической защиты внутренних компонентов (электроники, приводов, систем управления) от внешних воздействий, а также предотвращение коррозии металла в условиях повышенной влажности, перепадов температур или агрессивной промышленной среды.
В отличие от корпусов из черного металла без покрытия или из алюминия, оцинкованная сталь сочетает в себе высокую прочность конструкционной стали и химическую стойкость цинка. Цинковое покрытие действует как барьер, изолирующий сталь от кислорода и влаги, а также обеспечивает катодную защиту: даже при наличии мелких царапин или повреждений покрытия цинк corroдирует первым, сохраняя целостность основной структуры корпуса.
Данный тип корпусов широко применяется в следующих отраслях:
- Промышленная автоматизация: шкафы управления, корпуса для контроллеров, блоки питания.
- Энергетика: кожухи для трансформаторов, распределительных устройств, инверторов.
- Телекоммуникации: уличные шкафы для коммутационного оборудования.
- Медицинское оборудование: портативные и стационарные корпуса, требующие регулярной санитарной обработки.
- Уличное оборудование: корпуса для систем освещения, обогрева и гриля, подвергающиеся прямому воздействию осадков.
Выбор оцинкованного корпуса обусловлен необходимостью баланса между стоимостью, долговечностью и весом конструкции. Для задач, где требуется высокая несущая способность и защита от ржавчины без использования дорогостоящих нержавеющих сталей, оцинковка является оптимальным инженерным решением.
Технологии производства и виды цинкового покрытия
Качество и долговечность оцинкованного корпуса напрямую зависят от выбранного метода нанесения покрытия и подготовки поверхности. В промышленном производстве листового металла применяются несколько основных технологий, каждая из которых имеет свои особенности применения.
Горячее цинкование
Процесс погружения готовых металлических изделий или заготовок в ванну с расплавленным цинком (температура около 450 °C). Этот метод обеспечивает создание толстого слоя покрытия, который обладает высокой адгезией и отличной коррозионной стойкостью.
Преимущества:
- Максимальная защита от коррозии, особенно в агрессивных средах.
- Возможность покрытия сложных геометрических форм, включая внутренние углы и сварные швы.
- Высокая механическая прочность покрытия.
Ограничения:
- Возможна деформация тонкостенных деталей из-за термического воздействия.
- Менее эстетичный внешний вид по сравнению с другими методами (возможны потеки, наплывы).
- Сложность последующей покраски без специальной подготовки поверхности.
Гальваническое цинкование (Электролитическое)
Нанесение цинка методом электролиза. Позволяет получить тонкое, равномерное и гладкое покрытие. Часто используется для деталей, которые впоследствии будут окрашены порошковой краской, так как создает идеальную базу для адгезии.
Преимущества:
- Высокая точность размеров, отсутствие термических деформаций.
- Гладкая поверхность, подходящая для декоративной отделки.
- Возможность контроля толщины слоя с высокой точностью.
Листы с заводским цинковым покрытием (Pre-galvanized)
Использование холоднокатаной стали, уже покрытой цинком на металлургическом заводе. Обработка такого материала (резка, гибка, штамповка) производится с соблюдением специальных технологических режимов, чтобы минимизировать повреждение покрытия в зонах деформации.
Особенности обработки:
- Требуется использование качественного инструмента для предотвращения задиров.
- Места реза и гибки могут нуждаться в дополнительной антикоррозийной обработке (например, нанесением цинкосодержащих грунтов или холодной galvanization).
- Идеально подходит для массового производства корпусов сложной формы методом штамповки.
Критерии выбора оцинкованного корпуса для B2B-закупок
При закупке оцинкованных корпусов оборудования инженеры и специалисты по снабжению должны учитывать ряд технических параметров, которые влияют на функциональность и срок службы изделия. Отсутствие четких требований на этапе проектирования часто приводит к несоответствию продукции условиям эксплуатации.
1. Толщина металла и жесткость конструкции
Толщина листовой стали выбирается исходя из габаритов корпуса и веса размещаемого внутри оборудования. Для небольших корпусов электроники может использоваться сталь толщиной 0,8–1,2 мм, тогда как для крупных промышленных шкафов или несущих рам требуется металл толщиной 2,0 мм и более.
Важно учитывать, что оцинкованное покрытие добавляет незначительную толщину, но не влияет на структурную жесткость. Для усиления конструкции могут применяться ребра жесткости, выполненные методом гибки, или приварные элементы.
2. Тип цинкования и условия эксплуатации
Необходимо четко определять среду, в которой будет работать оборудование:
- Помещения с нормальной влажностью: достаточно гальванического цинкования или использования предварительно оцинкованного листа.
- Улица, повышенная влажность, химические пары: рекомендуется горячее цинкование или комбинация гальванического цинкования с последующей порошковой покраской.
- Пищевая или медицинская промышленность: требуются материалы, соответствующие гигиеническим стандартам, часто используется нержавеющая сталь, но в некоторых случаях допустимо качественное оцинкование с полимерным покрытием, устойчивым к моющим средствам.
3. Точность изготовления и допуски
Для монтажа электронных компонентов, плат или стандартных DIN-реек критически важна точность отверстий и расстояний между крепежными элементами. Погрешности при лазерной резке или гибке могут привести к проблемам при сборке.
Производители, обладающие парком станков с ЧПУ (числовым программным управлением), способны обеспечивать высокие допуски. При заказе необходимо предоставлять чертежи с указанием критических размеров и допусков.
4. Совместимость с дополнительными операциями
Часто оцинкованный корпус является лишь базой для дальнейшей обработки. Возможны следующие варианты финишной отделки:
- Порошковая покраска: наносится поверх оцинкованного слоя для улучшения эстетики и дополнительной защиты. Требуется совместимость грунта и цинкового слоя.
- Шелкография или маркировка: нанесение логотипов, предупреждающих знаков или технической информации.
- Установка уплотнителей: для достижения определенного уровня пыле- и влагозащиты (IP) необходимо предусмотреть канавки или фланцы для установки резиновых уплотнителей.
Производственный цикл: от чертежа до готового изделия
Изготовление нестандартных оцинкованных корпусов — это сложный технологический процесс, требующий интеграции нескольких видов обработки. Понимание этапов производства помогает заказчику корректно формировать техническое задание и оценивать сроки выполнения заказа.
Проектирование и оптимизация конструкций
Работа начинается с анализа предоставленных чертежей или 3D-моделей. Инженеры производителя проверяют конструкцию на технологичность: возможность гибки без разрывов металла, доступность мест для сварки, рациональность раскроя листа для минимизации отходов.
На этом этапе возможна совместная доработка конструкций. Например, замена сварных соединений на гибочные может снизить себестоимость и улучшить внешний вид изделия, убрав сварные швы, которые сложно качественно оцинковать.
Лазерная резка и штамповка
Первый этап физической обработки — получение плоских заготовок. Лазерная резка обеспечивает высокую точность контура и отверстий, позволяя создавать сложные перфорации для вентиляции или кабельных вводов. Для крупносерийного производства экономически целесообразно использование штампов, что значительно ускоряет процесс и снижает стоимость единицы продукции.
Компании с собственным инструментарием, такие как ООО «Цзялэ Электронные Технологии», имеют преимущество в виде возможности быстрого запуска серийного производства благодаря наличию собственного парка штампов и опыта их проектирования. Исторически развиваясь от производства штампов к полной обработке металла, такие предприятия обладают глубокой экспертизой в вопросах формообразования листового металла.
Гибка на листогибочных прессах с ЧПУ
Плоские заготовки превращаются в объемные корпуса с помощью гибки. Современные листогибочные прессы с ЧПУ позволяют выполнять многоэтапную гибку с высокой повторяемостью угла и радиуса. Это критически важно для обеспечения герметичности корпуса и совпадения отверстий при сборке.
Сварка и механическая обработка
Если конструкция состоит из нескольких частей, они соединяются сваркой. Для оцинкованных материалов сварка требует особого внимания: в зоне сварочного шва цинковое покрытие выгорает, образуя оксиды, которые могут снижать качество соединения и способствовать коррозии. Поэтому часто применяется сварка с последующей зачисткой швов и восстановлением защитного покрытия.
Также на этом этапе может производиться механическая обработка на станках с ЧПУ для создания резьбовых отверстий, посадочных мест под подшипники или других прецизионных элементов, которые невозможно выполнить гибкой.
Нанесение покрытия и сборка
Финальный этап — нанесение цинкового покрытия (если не использовался предварительно оцинкованный лист) и/или порошковая окраска. Линии порошковой окраски позволяют наносить полимерные слои различных цветов и текстур, обеспечивая дополнительную защиту и эстетичный вид.
Завершается процесс сборкой: установкой петель, замков, вентиляционных решеток, монтажных панелей и другой фурнитуры. Контроль качества на этом этапе включает проверку геометрии, качества покрытия и комплектности изделия.
Роль вертикально интегрированного производства в обеспечении качества
Для B2B-заказчиков ключевым фактором при выборе поставщика является наличие полного производственного цикла. Предприятия, которые передают часть операций на аутсорсинг, сталкиваются с рисками потери контроля над качеством, увеличения сроков и роста затрат на логистику.
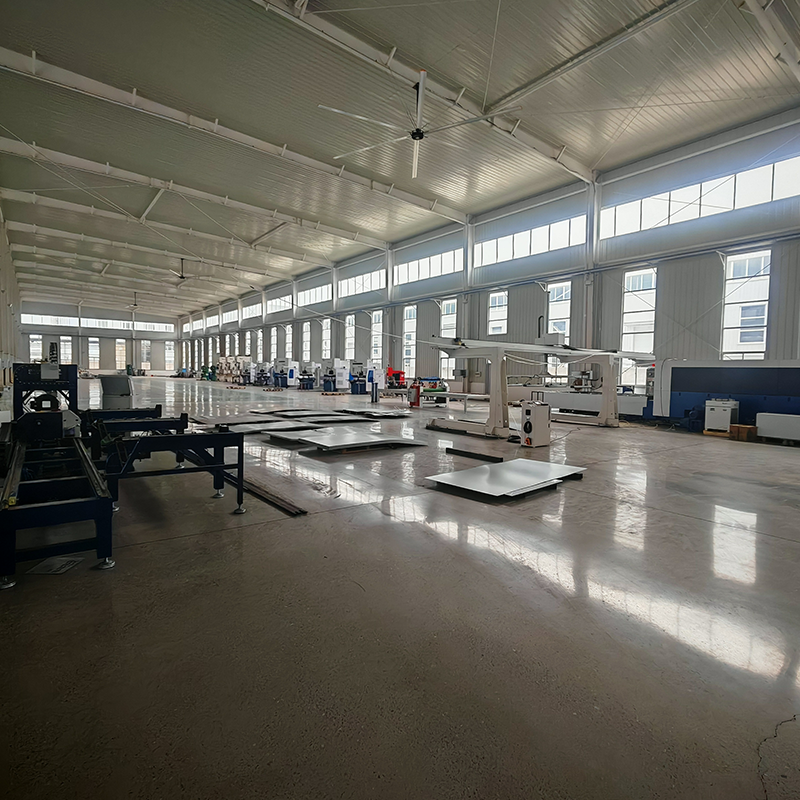
Вертикально интегрированное производство, такое как реализованное в ООО «Цзялэ Электронные Технологии», подразумевает выполнение всех ключевых операций внутри одного предприятия:
- Проектирование и изготовление штампов.
- Лазерная резка и обработка на станках с ЧПУ.
- Гибка и сварка (включая использование сварочных роботов для стабильности швов).
- Финишная отделка (порошковая покраска).
- Сборка готовых узлов.
Такой подход позволяет оперативно вносить изменения в конструкцию на любом этапе, контролировать качество на каждой стадии и гарантировать соблюдение сроков. Наличие сертификатов ISO 9001 и IATF 16949 подтверждает наличие отлаженной системы менеджмента качества, которая обеспечивает стабильный показатель соответствия продукции высоким стандартам.
Особенно важно это для сложных изделий, таких как металлические корпуса для промышленных источников питания, систем управления или медицинского оборудования, где требования к точности и чистоте поверхности крайне высоки. Опыт работы с автомобильной и электротехнической отраслями, где стандарты качества наиболее строги, позволяет производителю применять лучшие практики и в других сегментах, включая производство уличного оборудования и бытовой техники.
Сравнение оцинкованных корпусов с альтернативными материалами
При выборе материала для корпуса оборудования часто возникает вопрос сравнения оцинкованной стали с другими популярными материалами. Ниже приведено качественное сравнение основных вариантов.
| Критерий | Оцинкованная сталь | Нержавеющая сталь (AISI 304/316) | Алюминий | Пластик (ABS/Polycarbonate) |
|---|---|---|---|---|
| Коррозионная стойкость | Высокая (зависит от толщины слоя цинка) | Очень высокая | Высокая (оксидная пленка) | Высокая (не ржавеет) |
| Механическая прочность | Высокая | Высокая | Средняя | Низкая/Средняя |
| Вес | Тяжелый | Тяжелый | Легкий | Очень легкий |
| Стоимость материала | Средняя/Низкая | Высокая | Высокая | Средняя |
| Электромагнитная экранировка | Отличная | Хорошая | Хорошая | Отсутствует |
| Термостойкость | Высокая | Высокая | Средняя | Низкая |
| Сложность обработки | Средняя | Высокая (твердость, вязкость) | Средняя | Низкая (литье) |
Выводы по выбору:
- Оцинкованная сталь выбирается, когда требуется высокая прочность, хорошая электромагнитная совместимость (EMC) и умеренная стоимость при достаточном уровне защиты от коррозии.
- Нержавеющая сталь необходима для пищевых производств, медицины и агрессивных химических сред, где недопустимы даже следы ржавчины.
- Алюминий предпочтителен для портативного оборудования, где важен вес, и для устройств с высоким тепловыделением (лучшая теплопроводность).
- Пластик используется для недорогих бытовых устройств, не требующих экранировки и работающих в мягких температурных режимах.
Частые ошибки при проектировании и заказе корпусов
Опыт показывает, что многие проблемы при эксплуатации оборудования возникают из-за ошибок на этапе проектирования корпуса. Избежание этих ошибок позволяет сэкономить время и бюджет.
1. Игнорирование утолщения материала в углах гибки
При гибке листового металла внутренний радиус приводит к изменению геометрии. Если не учитывать коэффициент нейтральной линии (K-factor) при развертке детали, отверстия могут сместиться, и корпус не соберется. Использование современного ПО для проектирования и станков с ЧПУ минимизирует эту проблему, но проверка чертежей остается обязательной.
2. Недостаточная вентиляция
Закрытый металлический корпус может стать “термосом” для электронной начинки. Отсутствие вентиляционных отверстий или неправильный расчет их площади приводит к перегреву компонентов. Оцинкованные корпуса легко перфорируются, что позволяет создать эффективную систему естественной или принудительной конвекции.
3. Отсутствие защиты кромок
Острые кромки после лазерной резки могут повредить изоляцию проводов при монтаже. Качественное производство предусматривает снятие заусенцев (дебurring) и, при необходимости, установку пластиковых заглушек или резиновых профилей на острые края.
4. Несоответствие уровня защиты IP
Заявленный уровень пыле- и влагозащиты (IP) достигается не только материалом корпуса, но и качеством стыков, наличием уплотнителей и правильным выбором кабельных вводов. Просто “оцинкованный ящик” не гарантирует IP54 или IP65 без соответствующей конструктивной проработки.
Организация поставки и взаимодействие с производителем
Эффективная закупка оцинкованных корпусов требует четкого взаимодействия между заказчиком и производителем. Гибкий подход к объемам заказов позволяет закрывать потребности как крупных промышленных предприятий, так и компаний, нуждающихся в опытных образцах.
Подготовка технической документации
Для начала работы производителю необходимы:
- 3D-модель корпуса (форматы STEP, IGES) или 2D-чертежи с указанием всех критических размеров, допусков и требований к резьбам.
- Требования к материалу (марка стали, толщина листа).
- Спецификация на покрытие (тип цинкования, толщина слоя, цвет и тип порошковой краски, если требуется).
- Требования к упаковке и маркировке.
Если у заказчика нет готовых чертежей, компании с инженерным подразделением могут предложить услуги по конструкторской поддержке и оптимизации конструкции под производственные возможности.
Прототипирование и пробные партии
Перед запуском крупносерийного производства рекомендуется изготовление опытных образцов. Это позволяет проверить собираемость, соответствие размеров и качество покрытия. Для единичных образцов и пробных партий сроки изготовления могут отличаться от серийных, но это необходимый этап для подтверждения качества.
Производители, работающие по стандартам ISO 9001 и IATF 16949, как правило, имеют строгие процедуры входного и выходного контроля, что снижает риск получения бракованной продукции в серии. Система контроля качества, обеспечивающая высокий процент соответствия продукции, является важным критерием при выборе долгосрочного партнера.
Логистика и упаковка
Оцинкованные корпуса, особенно с полимерным покрытием, чувствительны к механическим повреждениям при транспортировке. Качественная упаковка (картонные перегородки, пленка, паллетирование) является обязательным условием сохранения товарного вида. При экспорте товаров необходимо учитывать требования международной логистики и таможенного оформления.
Заключение
Оцинкованный корпус оборудования — это надежное и экономически эффективное решение для защиты промышленных и коммерческих устройств. Правильный выбор технологии цинкования, толщины металла и конструктивных особенностей позволяет обеспечить долгий срок службы оборудования даже в сложных условиях эксплуатации.
Ключ к успешной реализации проекта лежит в сотрудничестве с производителем, обладающим полным циклом компетенций: от инженерной проработки чертежа до финальной сборки и контроля качества. Вертикальная интеграция производственных процессов, наличие современного оборудования (лазерные станки, прессы с ЧПУ, роботизированная сварка) и сертификация системы менеджмента качества являются гарантиями того, что заказчик получит продукцию, полностью соответствующую его техническим требованиям.
При планировании закупок рекомендуется тщательно оценивать не только стоимость единицы продукции, но и технологические возможности поставщика, его опыт в аналогичных отраслях и способность обеспечить стабильное качество в требуемых объемах.