Специализированный корпус из нержавеющей стали: OEM-производитель
2026-09-27
- Требования к специализированным корпусам из нержавеющей стали в промышленном оборудовании
- Выбор марки стали и ее влияние на эксплуатационные характеристики
- Технологические особенности производства металлических корпусов
- Роль вертикально интегрированного производства в обеспечении качества
- Конструкторская поддержка и оптимизация изделий
- Финишная отделка и защита поверхности
- Критерии оценки надежности OEM-поставщика
- Заключение и рекомендации по закупке
Требования к специализированным корпусам из нержавеющей стали в промышленном оборудовании
В условиях современного промышленного производства выбор материалов для защитных оболочек оборудования перестал быть исключительно вопросом эстетики. Корпус оборудования из нержавеющей стали специализированный представляет собой сложное инженерное решение, предназначенное для защиты чувствительных электронных компонентов, механических узлов и систем управления от агрессивных внешних воздействий. В отличие от стандартных кожухов из углеродистой стали или алюминия, изделия из нержавеющих сплавов обеспечивают критически важный уровень коррозионной стойкости, гигиеничности и долговечности, что делает их незаменимыми в ряде отраслей.
Специфика таких корпусов заключается не только в материале, но и в технологии их изготовления. Поскольку большинство промышленных задач требуют уникальных габаритов, конфигураций монтажных отверстий и условий теплоотвода, массовое производство здесь уступает место индивидуальному проектированию. Закупщики и инженеры сталкиваются с необходимостью балансировать между стоимостью сырья, сложностью обработки и требуемыми эксплуатационными характеристиками. Понимание этих компромиссов является ключевым фактором при формировании технического задания для OEM-производителя.
Нержавеющая сталь, как материал, обладает рядом физических свойств, которые напрямую влияют на конструкцию корпуса. Высокая прочность сплава позволяет создавать тонкостенные, но жесткие конструкции, однако это же свойство усложняет процессы гибки и сварки по сравнению с мягкой сталью. Кроме того, теплопроводность нержавеющей стали ниже, чем у алюминия, что требует особого внимания к проектированию систем вентиляции или интеграции радиаторов охлаждения непосредственно в конструкцию корпуса. Эти технические нюансы определяют подход к производству: от выбора марки стали до методов финишной обработки поверхности.
Выбор марки стали и ее влияние на эксплуатационные характеристики
Первым и наиболее важным шагом при разработке специализированного корпуса является выбор конкретной марки нержавеющей стали. Ошибка на этом этапе может привести либо к неоправданному удорожанию изделия, либо к его преждевременному выходу из строя в реальных условиях эксплуатации. В промышленной практике наиболее часто используются стали аустенитного класса, однако выбор между ними должен быть обоснован средой, в которой будет работать оборудование.
Сталь AISI 304 (аналог 08Х18Н10)
Это наиболее распространенный материал для производства корпусов общего назначения. Сталь AISI 304 обладает отличной коррозионной стойкостью в атмосферных условиях, в помещениях с нормальной влажностью, а также при контакте со многими органическими веществами и пищевыми продуктами. Она хорошо поддается сварке, гибке и полировке, что делает ее оптимальным выбором для:
- Корпусов промышленного оборудования, работающего в цехах без агрессивных химических испарений;
- Элементов интерьерного и экстерьерного дизайна, где важна эстетика;
- Пищевого оборудования и бытовой техники;
- Шкафов управления и распределительных коробок в стандартных условиях.
Использование AISI 304 позволяет снизить стоимость готового изделия по сравнению с более легированными сплавами, сохраняя при этом высокий уровень защиты от ржавчины в большинстве стандартных сценариев.
Сталь AISI 316 (аналог 10Х17Н13М2Т)
Когда оборудование предполагается использовать в более жестких условиях, требуется сталь с добавлением молибдена. AISI 316 демонстрирует превосходную устойчивость к хлоридам, кислотам и щелочам. Это делает ее стандартом для:
- Морского и прибрежного оборудования, где присутствует постоянное воздействие соленого воздуха;
- Химической промышленности и фармацевтики;
- Медицинского оборудования, требующего частой стерилизации агрессивными дезинфицирующими средствами;
- Пищевых производств с использованием сильных моющих растворов.
Разница в цене между AISI 304 и AISI 316 существенна, поэтому применение последней должно быть строго регламентировано техническим заданием. Необоснованное использование AISI 316 там, где достаточно AISI 304, ведет к росту себестоимости без добавления реальной ценности продукту.
Другие специализированные сплавы
Для экстремальных температур или высоконагруженных узлов могут применяться другие марки, такие как AISI 310 (жаропрочная) или дуплексные стали (с повышенной прочностью). Однако в большинстве случаев производства листовых корпусов выбор ограничивается двумя вышеуказанными вариантами. Инженеры производителя должны помочь заказчику определить оптимальный материал на этапе конструкторской поддержки, анализируя реальные условия эксплуатации будущего изделия.
| Параметр | AISI 304 | AISI 316 |
|---|---|---|
| Основное назначение | Общие промышленные условия, пищевая промышленность | Агрессивные среды, морская вода, химия, медицина |
| Коррозионная стойкость | Высокая | Очень высокая (особенно к хлоридам) |
| Стоимость материала | Базовая | Выше на 30–50% |
| Обрабатываемость | Отличная | Хорошая (требует тщательного контроля сварки) |
Технологические особенности производства металлических корпусов
Производство корпуса оборудования из нержавеющей стали специализированный требует наличия полного цикла металлообработки. Нержавеющая сталь — материал капризный: он требует чистоты производства, специального инструмента и квалифицированных специалистов. Любое нарушение технологии может привести к появлению очагов коррозии в местах сварных швов или снижению прочности конструкции.
Лазерная резка и точность геометрии
Первым этапом является раскрой листового металла. Для нержавеющей стали критически важно использование высокоточных лазерных станков. Лазерная резка обеспечивает минимальную зону термического влияния, что предотвращает изменение структуры металла по краю реза. Качество кромки после лазерной резки позволяет сразу переходить к гибке или сварке без дополнительной механической зачистки, если это допускается чертежом. Точность позиционирования отверстий, вырезаемых лазером, определяет дальнейшую собираемость корпуса и возможность установки внутренних компонентов без подгонки.
Гибка на листогибочных прессах с ЧПУ
Нержавеющая сталь имеет более высокий предел текучести по сравнению с обычной сталью, что означает эффект «пружинения» при гибке. Для получения точных углов и геометрии необходимы листогибочные прессы с числовым программным управлением (ЧПУ), оснащенные системами компенсации угла гибки. Опыт оператора и настройки станка позволяют компенсировать упругие деформации материала. Использование современных прессов позволяет создавать сложные пространственные формы, интегрированные крепежные элементы и ребра жесткости непосредственно в процессе гибки, что снижает потребность в дополнительных сварных операциях.
Сварка и сохранение коррозионной стойкости
Сварка является самым ответственным этапом. При нагреве нержавеющая сталь теряет свои антикоррозионные свойства в зоне шва из-за выгорания легирующих элементов и образования оксидов. Чтобы избежать этого, применяются следующие методы:
- Аргонодуговая сварка (TIG): Обеспечивает высокое качество шва, особенно для тонкостенных конструкций. Обязательна продувка зоны сварки инертным газом (аргоном) для защиты расплавленного металла от кислорода.
- Полуавтоматическая сварка в среде защитных газов (MIG): Применяется для более толстых листов и длинных швов, обеспечивая высокую скорость работы.
- Сварочные роботы: Внедрение роботизированных линий позволяет добиться стабильного качества шва при серийном производстве, исключая человеческий фактор.
После сварки обязательна обработка швов: зачистка, травление или пассивация. Пассивация — это химическая обработка, восстанавливающая защитный оксидный слой на поверхности металла в зоне термического влияния. Без этой процедуры даже корпус из дорогой стали AISI 316 может начать ржаветь вдоль сварных соединений.
Механическая обработка и сборка
Для создания резьбовых отверстий, посадочных мест под подшипники или других прецизионных элементов используется механическая обработка на станках с ЧПУ. Это позволяет объединить в одном изделии преимущества тонкостенной листовой конструкции и точность фрезерованных деталей. Сборка готовых узлов включает установку фурнитуры, уплотнителей, электронных компонентов и проверку геометрии.
Роль вертикально интегрированного производства в обеспечении качества
Для B2B-заказчика ключевым критерием выбора поставщика является наличие у него полного контроля над производственным циклом. Фрагментированное производство, когда резка, гибка, сварка и покраска выполняются на разных площадках, несет в себе риски потери качества, увеличения сроков и роста логистических издержек. Вертикально интегрированное предприятие способно взять на себя всю цепочку создания стоимости.
Примером такого подхода является деятельность ООО «Цзялэ Электронные Технологии». Компания, расположенная в посёлке Умаин уезда Наньпи (провинция Хэбэй, Китай), прошла путь от специализированного производителя штампов до предприятия с полным циклом обработки листового металла. Основанная в 2014 году как преемник ООО «Наньпи Цзинвэй», компания последовательно расширила свои технологические компетенции. Сегодня она реализует комплексные решения «под ключ» — от конструкторской поддержки и оптимизации чертежей до поставки готовых, полностью укомплектованных изделий.
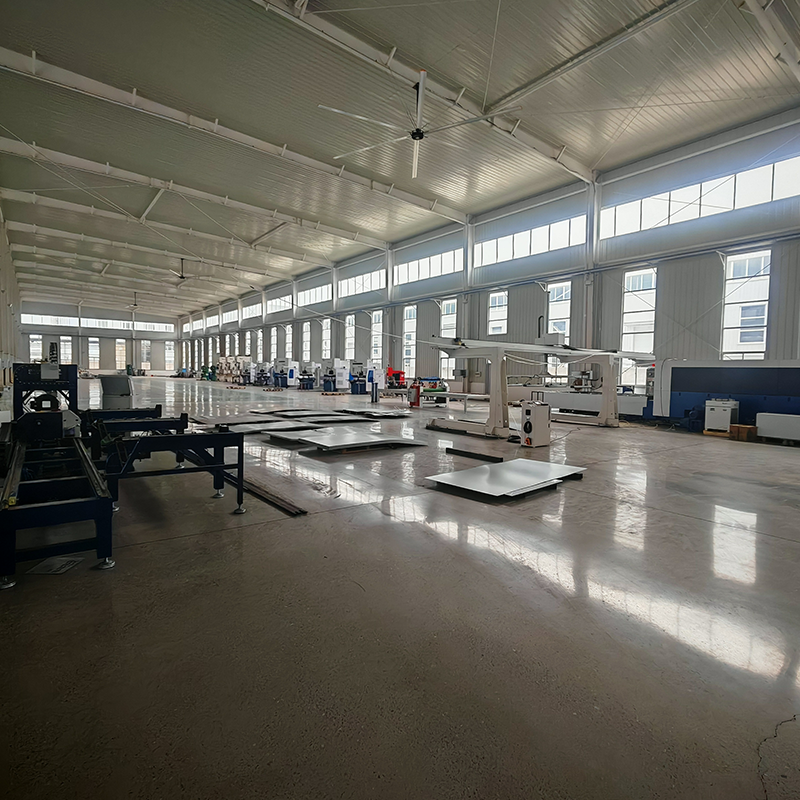
Наличие собственного парка оборудования, включающего лазерные станки резки, листогибочные прессы с ЧПУ, обрабатывающие центры, сварочные роботы и линии порошковой окраски, позволяет предприятию самостоятельно выполнять все ключевые операции. Это особенно важно при работе с нержавеющей сталью, где требуется строгий контроль чистоты на каждом этапе. Предприятие не зависит от сторонних подрядчиков, что гарантирует соблюдение сроков и единых стандартов качества.
Система управления производством компании подтверждена международными сертификатами ISO 9001 и IATF 16949. Последний стандарт, разработанный для автомобильной промышленности, предъявляет особо жесткие требования к управлению качеством и прослеживаемости процессов. Наличие аттестации сварочного производства по стандарту WPQR (ЕС) свидетельствует о том, что сварочные технологии компании соответствуют европейским нормам, что критично для экспорта продукции на рынки с высокими требованиями к безопасности.
Статистические показатели компании также отражают эффективность внедренных процессов: система контроля качества обеспечивает стабильный показатель соответствия продукции на уровне 98%, а уровень удовлетворённости клиентов достигает 96%. Эти данные подтверждаются реальными объемами поставок в такие отрасли, как автомобилестроение, электротехника, машиностроение, энергетика и медицина.
Конструкторская поддержка и оптимизация изделий
Заказ специализированного корпуса редко ограничивается простой передачей готового чертежа. Часто исходная конструкция, разработанная инженерами заказчика, может быть неоптимальной для производственных возможностей конкретного оборудования или избыточной с точки зрения расхода материала. На этом этапе важную роль играет конструкторская поддержка со стороны производителя.
Специалисты ООО «Цзялэ Электронные Технологии» осуществляют совместную доработку конструкций на этапе проектирования. Это включает в себя:
- DFM-анализ (Design for Manufacturing): Оценка чертежа на предмет технологичности. Инженеры предлагают изменения, которые упростят гибку или сварку, не влияя на функциональность изделия.
- Оптимизация расхода материала: Раскладка деталей на листе для минимизации отходов при лазерной резке.
- Унификация крепежных элементов: Подбор стандартных решений для ускорения сборки и снижения стоимости комплектующих.
Такой подход позволяет снизить итоговую стоимость изделия и сократить время вывода продукта на рынок. Возможность изготовления единичных образцов и пробных партий дает заказчику шанс проверить соответствие корпуса всем требованиям перед запуском крупносерийного производства. Гибкий подход к объемам заказов позволяет компании принимать заявки как на прототипы, так и на массовые серии, при этом постоянные партнеры получают приоритетное размещение в производственном плане.
Финишная отделка и защита поверхности
Внешний вид и долговечность корпуса во многом определяются качеством финишной отделки. Для нержавеющей стали существует несколько основных вариантов обработки поверхности, выбор которых зависит от назначения изделия.
Механическая полировка и шлифовка
Полировка применяется, когда важен эстетический вид и гладкость поверхности, например, в медицинском оборудовании или пищевой промышленности, где недопустимо накопление грязи в микронеровностях. Различают матовую (сатиновую) и зеркальную полировку. Матовая поверхность более практична, так как на ней менее заметны царапины и отпечатки пальцев.
Порошковая покраска
Несмотря на то, что нержавеющая сталь сама по себе устойчива к коррозии, в некоторых случаях требуется дополнительная защита или цветовая идентификация оборудования. Порошковая покраска наносится на предварительно подготовленную поверхность (пескоструйную обработку или химическое травление для улучшения адгезии). Линии порошковой окраски, имеющиеся в распоряжении ООО «Цзялэ Электронные Технологии», позволяют наносить покрытия различных цветов и текстур, обеспечивая равномерный слой и высокую механическую стойкость.
Пассивация и электрополировка
Для максимального сохранения коррозионной стойкости после сварки применяется пассивация. Этот процесс удаляет свободное железо с поверхности и способствует образованию плотного слоя оксида хрома. Электрополировка сочетает в себе выравнивание микрорельефа и пассивацию, делая поверхность гладкой и химически инертной. Это идеальный выбор для корпусов, работающих в агрессивных химических средах.
Критерии оценки надежности OEM-поставщика
При выборе партнера для производства специализированных корпусов из нержавеющей стали B2B-закупщики должны обращать внимание не только на цену, но и на совокупность факторов, гарантирующих успешную реализацию проекта.
- Технологическая оснащенность: Наличие собственного парка современного оборудования (лазеры, ЧПУ, роботы) говорит о независимости производителя и его способности контролировать качество на всех этапах.
- Сертификация: Наличие сертификатов ISO 9001 и отраслевых стандартов (таких как IATF 16949 для автопрома) является объективным подтверждением зрелости системы менеджмента качества.
- Инженерная экспертиза: Способность поставщика участвовать в доработке конструкции, предлагать оптимизации и проводить DFM-анализ значительно снижает риски брака и переделок.
- Гибкость производства: Возможность работать с разными объемами — от единичных образцов до крупных серий — позволяет масштабировать бизнес без смены поставщика.
- Прозрачность и опыт: Долгая история работы на рынке (компания основана в 2014 году, имея корни в более ранних структурах) и наличие прав на импорт/экспорт товаров свидетельствуют о стабильности бизнеса.
ООО «Цзялэ Электронные Технологии» демонстрирует соответствие этим критериям. Штат компании превышает 30 человек, уставный капитал составляет 10 миллионов юаней, что указывает на финансовую устойчивость предприятия. Основной фокус на прецизионных нестандартных деталях, металлических корпусах для источников питания, медицинского оборудования и промышленных системах управления позволяет компании накапливать узкоспециализированный опыт, который трудно воспроизвести универсальным металлообрабатывающим заводам.
Заключение и рекомендации по закупке
Заказ корпуса оборудования из нержавеющей стали специализированный — это инвестиция в долговечность и надежность конечного продукта. Правильный выбор материала, технологии изготовления и поставщика определяет, насколько эффективно оборудование будет выполнять свои функции в заявленных условиях эксплуатации.
Для минимизации рисков при закупке рекомендуется:
- Четко формулировать требования к среде эксплуатации (наличие влаги, химикатов, температурные режимы) для обоснованного выбора марки стали.
- Запрашивать у производителя примеры аналогичных выполненных работ и, при возможности, посещать производственную площадку или проводить аудит удаленно.
- Использовать этап прототипирования для проверки собираемости и функциональности корпуса перед запуском серии.
- Обсуждать с инженерами производителя возможности оптимизации конструкции для снижения costs without compromising quality.
Сотрудничество с проверенным OEM-производителем, таким как ООО «Цзялэ Электронные Технологии», обладающим полным циклом производства, сертифицированной системой качества и опытом работы в высокотехнологичных отраслях, позволяет получить продукт, полностью соответствующий техническим требованиям и ожиданиям рынка. Индивидуальный расчет сроков поставки с учетом сложности и объема заказа, а также приоритетное обслуживание постоянных партнеров, делают такой подход эффективным для долгосрочного бизнес-планирования.
Для получения детального коммерческого предложения, уточнения технических возможностей или заказа пробной партии рекомендуется направить рабочую документацию (чертежи, 3D-модели) производителю для проведения предварительного анализа и расчета стоимости.