Толстостенные корпуса из нержавеющей стали: производитель и цена
2026-09-28
- Толстостенные корпуса из нержавеющей стали: специфика применения и требования к производству
- Факторы формирования цены на толстостенные корпуса
- Критерии выбора производителя толстостенных корпусов
- ООО «Цзялэ Электронные Технологии»: комплексный подход к производству
- Технические аспекты проектирования толстостенных корпусов
- Процесс заказа и взаимодействия с производителем
- Заключение
Толстостенные корпуса из нержавеющей стали: специфика применения и требования к производству
В промышленном оборудовании, работающем в агрессивных средах или под высокими механическими нагрузками, стандартные тонкостенные кожухи часто не обеспечивают необходимого уровня защиты. Корпус оборудования из нержавеющей стали толстостенный представляет собой конструктивное решение, где толщина стенки превышает значения, типичные для легкой листовой штамповки (обычно более 3–4 мм, а в ряде случаев достигающая 10–20 мм и более). Такие изделия используются там, где критически важны герметичность, устойчивость к вибрациям, давление внутри контура или защита чувствительных электронных и механических компонентов от внешних воздействий.
Выбор материала и геометрии стенок напрямую влияет на долговечность всего узла. Нержавеющая сталь, благодаря своим легирующим добавкам (хром, никель, молибден), обеспечивает коррозионную стойкость, однако именно увеличенная толщина металла позволяет корпусу выполнять несущие функции или выдерживать значительные перепады температур без деформации. Для B2B-заказчиков понимание разницы между обычной оболочкой и массивным сварным корпусом является ключевым при формировании технического задания и оценке стоимости готового изделия.
Отличия толстостенных конструкций от стандартных корпусов
Основное различие заключается в технологии производства и назначении. Тонкостенные корпуса (до 2–3 мм) обычно изготавливаются методом лазерной резки и гибки на листогибочных прессах с последующей сваркой тонких швов. Они легки, экономичны и подходят для размещения блоков управления, серверов или легких приборов.
Толстостенные корпуса требуют иного подхода:
- Механическая обработка: Часто требуется фрезеровка торцов, сверление отверстий с высокой точностью позиционирования и нарезка резьбы непосредственно в теле детали, что невозможно выполнить на тонком листе.
- Сварка: Используются методы глубокого провара (например, TIG/MIG сварка в среде защитных газов) для обеспечения монолитности шва. Швы часто подвергаются дополнительной механической обработке (шлифовке) для достижения эстетического вида и устранения напряжений.
- Жесткость: Толстая стенка сама по себе является ребром жесткости, что позволяет избежать установки дополнительных внутренних каркасов при небольших габаритах изделия.
Такие конструкции востребованы в энергетике, химической промышленности, судостроении и при производстве уличного оборудования, где воздействие влаги, солей и температурных колебаний максимально.
Факторы формирования цены на толстостенные корпуса
Запрос «производитель и цена» является одним из самых частых в сегменте B2B, однако стоимость нестандартного металлоизделия не может быть выражена единым прайс-листом. Цена корпуса оборудования из нержавеющей стали толстостенного формируется индивидуально для каждого проекта и зависит от совокупности технических и логистических параметров.
Понимание структуры затрат помогает закупщикам оптимизировать бюджет и избегать скрытых расходов на этапах согласования.
1. Стоимость материалов и выбор марки стали
Нержавеющая сталь значительно дороже углеродистой. В зависимости от условий эксплуатации выбирается конкретная марка:
- AISI 304 (08Х18Н10): Наиболее распространенный вариант для общих промышленных нужд, пищевой промышленности и помещений с умеренной влажностью.
- AISI 316 (10Х17Н13М2Т): Содержит молибден, что повышает стойкость к хлоридам и кислотам. Используется в морской среде, химической отрасли и фармацевтике. Цена сырья для этой марки выше.
- Дуплексные стали: Применяются в экстремальных условиях (нефтегазовый сектор), их стоимость существенно выше стандартных аустенитных сталей.
Поскольку толщина стенки велика, вес изделия растет пропорционально кубу линейных размеров. Даже небольшое увеличение толщины листа с 5 мм до 8 мм приводит к значительному удорожанию материала.
2. Сложность обработки и трудоемкость
Обработка толстого металла требует более мощного оборудования и большего времени:
- Резка: Лазерная резка толстых листов (более 10–12 мм) происходит медленнее, чем тонких, и требует высоких энергозатрат. Для очень толстых плит может применяться плазменная или гидроабразивная резка, что также влияет на цену.
- Гибка: Требует прессов с большим усилием. Радиус гибки толстого металла больше, что необходимо учитывать при проектировании.
- Механообработка (ЧПУ): Если корпус требует прецизионных посадочных мест, фрезеровка плоскостей и сверление отверстий в толстом металле занимают значительное машинное время. Это одна из самых дорогостоящих операций в цикле.
3. Сварочные работы и контроль качества
Сварка толстостенных конструкций из нержавеющей стали — высокотехнологичный процесс. Необходимо контролировать тепловложение, чтобы избежать коробления детали и потери коррозионных свойств в зоне термического влияния. Часто требуется аргонодуговая сварка (TIG) для получения качественных швов, которая выполняется медленнее, чем полуавтоматическая. additionally, может потребоваться термообработка сварных швов или пассивация поверхности для восстановления защитного оксидного слоя.
4. Объем партии и эффект масштаба
При единичном производстве или изготовлении опытных образцов основную часть стоимости составляют подготовительно-завершающие операции: программирование станков, настройка инструмента, разработка управляющих программ. При крупносерийном заказе эти затраты амортизируются на количество изделий, что снижает удельную цену одного корпуса. Однако, в отличие от штамповки, где матрица создает мгновенный эффект удешевления, в толстостенной обработке снижение цены идет преимущественно за счет оптимизации режимов резания и сварки.
5. Финишная отделка и упаковка
Нержавеющая сталь часто не требует покраски, но нуждается в качественной поверхностной обработке: шлифовке, полировке или травлению. Степень чистоты поверхности (например, зеркальная полировка для медицинского оборудования или матовая сатинированная для промышленных панелей) существенно влияет на итоговую цену. Также важна упаковка: тяжелые корпуса требуют усиленных деревянных ящиков или паллет для безопасной транспортировки.
Критерии выбора производителя толстостенных корпусов
Рынок металлообработки предлагает множество игроков, но производство массивных изделий из нержавеющей стали требует специфической компетенции. Ошибки в выборе подрядчика могут привести к нарушению геометрии, появлению трещин в швах или недостаточной коррозионной стойкости.
При оценке потенциального поставщика следует обращать внимание на следующие аспекты:
Технологическая оснащенность
Производитель должен располагать парком оборудования, способного работать с толстыми металлами. Ключевые единицы оборудования включают:
- Высокомощные лазерные комплексы или установки плазменной/водоабразивной резки.
- Листогибочные прессы с высоким усилием (тоннажом).
- Обрабатывающие центры (ЧПУ) для фрезеровки и сверления.
- Сварочное оборудование, включая роботизированные ячейки для обеспечения стабильности шва на длинных участках.
Наличие собственного инструментального цеха для разработки штампов (если требуется гибридная технология) также является преимуществом, позволяющим реализовывать сложные комбинированные решения.
Инженерная поддержка и DFM (Design for Manufacturing)
Качественный производитель не просто выполняет чертеж, но и проводит аудит конструкции на предмет технологичности. Инженеры должны подсказать, как оптимизировать деталь для снижения стоимости без потери функциональности: где можно уменьшить толщину, добавить ребра жесткости вместо наращивания массы, или изменить конструкцию соединения для упрощения сварки.
Система контроля качества и сертификация
Для ответственных применений наличие сертификатов системы менеджмента качества является обязательным. Например, стандарты ISO 9001 гарантируют наличие отлаженных процессов, а IATF 16949 (автомобильный стандарт) свидетельствует о высочайшем уровне дисциплины производства и отслеживаемости каждой операции. Аттестация сварочного производства (например, по стандартам WPQR/EN ISO 15614) подтверждает, что сварщики и технологии соответствуют международным требованиям, что критично для герметичных и нагруженных корпусов.
ООО «Цзялэ Электронные Технологии»: комплексный подход к производству
Примером предприятия, успешно интегрирующего передовые технологии обработки металла и строгий контроль качества, является ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology Co., Ltd.). Компания, расположенная в посёлке Умаин уезда Наньпи (провинция Хэбэй, Китай), специализируется на полном цикле производства металлических изделий, включая сложные толстостенные корпуса и прецизионные детали.
История и эволюция компетенций
Основанная в 2014 году как преемник компании «Наньпи Цзинвэй», специализировавшейся на производстве штампов, «Цзялэ Электронные Технологии» прошла путь от узкопрофильного штампования до полноценного центра металлообработки. Расширение технологических компетенций позволило компании взять на себя задачи по изготовлению сложных узлов «под ключ». Сегодня предприятие объединяет в себе возможности проектирования, лазерной резки, гибки на ЧПУ, механической обработки, сварки и порошковой покраски.
Такая вертикальная интеграция означает, что заказчик получает готовое изделие от одного подрядчика, что исключает риски рассогласования размеров при передаче деталей между разными цехами и сокращает логистические издержки.
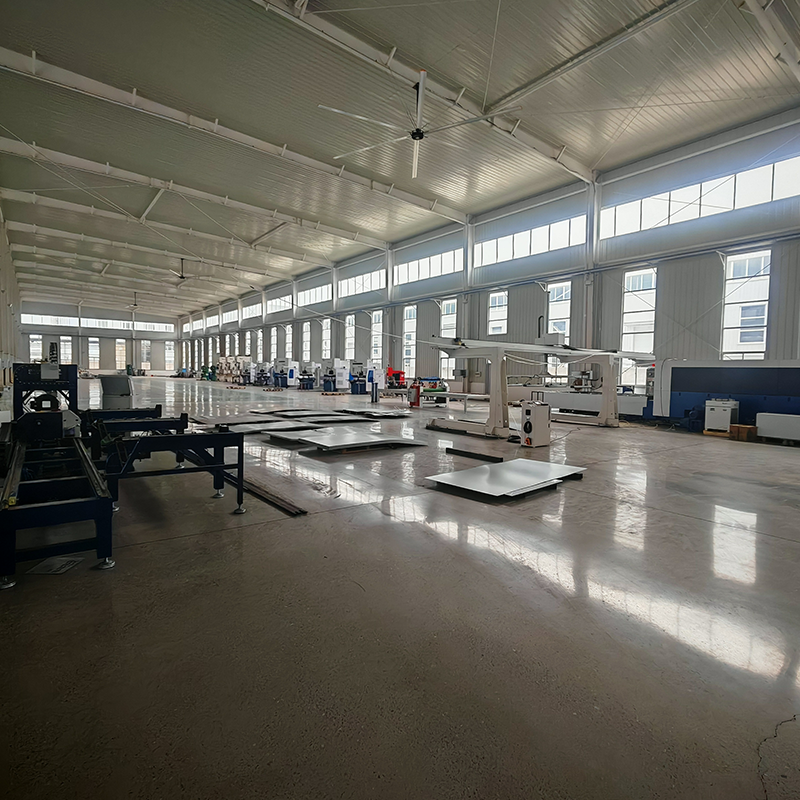
Производственные возможности и оборудование
Производственная площадка оснащена современным парком оборудования, необходимым для работы с различными типами металлов и толщинами:
- Лазерные станки резки: Обеспечивают высокую точность раскроя листового металла, включая нержавеющую сталь.
- Листогибочные прессы с ЧПУ: Позволяют выполнять сложную геометрию гибки с минимальными допусками.
- Обрабатывающие центры: Необходимы для создания прецизионных отверстий, фрезеровки поверхностей и подготовки стыков под сварку в толстостенных деталях.
- Сварочные роботы и ручные посты: Обеспечивают выполнение сварных соединений любой сложности. Наличие аттестации сварочного производства по стандарту WPQR (ЕС) подтверждает способность компании выполнять работы, соответствующие европейским требованиям к качеству швов.
- Линии порошковой окраски: Позволяют наносить защитные и декоративные покрытия, если конструкция корпуса это предусматривает (например, для окрашивания внутренних элементов или комбинированных изделий).
Компания самостоятельно разрабатывает штампы и осуществляет все ключевые операции внутри собственного цеха. Это особенно важно для заказов, где требуется комбинация штампованных и сварных элементов, например, при производстве корпусов для промышленного оборудования или уличных печей.
Контроль качества и стандарты
В основе производственной философии ООО «Цзялэ Электронные Технологии» лежит строгое соблюдение международных стандартов. Предприятие сертифицировано по ISO 9001 (система менеджмента качества) и IATF 16949 (стандарт для автомобильной промышленности). Сертификация IATF 16949 является серьезным индикатором надежности, так как она требует внедрения методов предотвращения дефектов и непрерывного улучшения процессов.
Система контроля качества компании обеспечивает стабильный показатель соответствия продукции на уровне 98%. Уровень удовлетворённости клиентов достигает 96%, что подтверждает эффективность взаимодействия на всех этапах: от согласования чертежей до поставки готовой партии.
Продуктовый портфель и отраслевая специализация
Хотя компания известна своими компетенциями в области толстостенных и листовых конструкций, её продуктовый портфель широк и включает:
- Металлические корпуса для промышленных источников питания и систем управления.
- Прецизионные нестандартные детали по индивидуальным чертежам.
- Вертикальные многофункциональные уличные печи для обогрева и гриля, а также складные дровяные печи из нержавеющей стали.
- Портативные корпуса для медицинского оборудования.
- Оцинкованные кронштейны и рамные комплекты для сборки оборудования.
- Станины и выдвижные модульные рамы из листового металла.
Основные отрасли-заказчики включают автомобилестроение, электротехнику, машиностроение, энергетику, медицину и производителей бытовой техники. Такой разнообразный опыт позволяет инженерам компании применять лучшие практики из разных индустрий при решении нестандартных задач.
Гибкость производства и логистика
ООО «Цзялэ Электронные Технологии» работает как на внутреннем, так и на внешнем рынках, обладая полным правом на импорт и экспорт товаров. Важным преимуществом для B2B-клиентов является гибкий подход к объемам заказов. Компания готова принимать заявки на:
- Единичные образцы (для прототипирования и тестирования).
- Пробные партии.
- Крупносерийное производство.
Сроки поставки рассчитываются индивидуально с учётом сложности изделия и текущего объема производственного плана. Постоянные партнеры получают приоритетное размещение заказов, что обеспечивает предсказуемость поставок для долгосрочных проектов.
Технические аспекты проектирования толстостенных корпусов
Для того чтобы заказать качественный корпус оборудования из нержавеющей стали толстостенный, инженеру-конструктору заказчика необходимо учесть ряд специфических требований на этапе проектирования. Ошибки, заложенные в чертеж, крайне сложно и дорого исправлять на этапе производства толстого металла.
Учет припусков и допусков
При толщине стенки более 3–4 мм влияние внутренних напряжений после гибки и сварки становится значительным. Необходимо закладывать дополнительные припуски на механическую обработку критических поверхностей. Если требуется высокая точность сопряжения крышки и основания корпуса, плоскости привалки следует фрезеровать после сварки, а не оставлять в состоянии после гибки или резки.
Конструкция сварных швов
Для толстостенных изделий рекомендуется использовать разделку кромок (V-образную или X-образную) для обеспечения полного провара шва. Без разделки сварка толстых листов может привести к непроварам в корне шва, что станет очагом коррозии и местом снижения прочности. Конструктор должен указать тип шва и требования к его контролю (визуальный, ультразвуковой или рентгенографический), если это применимо.
Термические деформации
Нержавеющая сталь имеет низкую теплопроводность и высокий коэффициент теплового расширения. При сварке массивных деталей возникают значительные температурные напряжения, ведущие к короблению. Для минимизации этих эффектов в конструкции следует предусматривать симметричное расположение швов, использование временных распорок или заказывать проведение сварки в специальной последовательности, которую определяют технологи завода-изготовителя.
Крепежные элементы
В толстостенных корпусах часто используется резьбовое соединение непосредственно в теле детали. Важно указывать класс прочности резьбы и глубину отверстия. Для нержавеющей стали характерно явление «схватывания» резьбы, поэтому при частой разборке корпуса рекомендуется использовать специальные смазки или устанавливать резьбовые втулки из более твердых сплавов.
Процесс заказа и взаимодействия с производителем
Эффективная коммуникация с производителем, таким как ООО «Цзялэ Электронные Технологии», позволяет сократить время выхода на рынок и снизить стоимость владения изделием. Процесс сотрудничества обычно строится по следующей схеме:
- Предоставление технической документации: Заказчик направляет 3D-модели (STEP, IGES) и 2D-чертежи с указанием допусков, шероховатости поверхностей и требований к материалам. Если чертежей нет, компания может оказать услуги по конструкторской поддержке и оптимизации конструкций.
- Технический аудит и расчет стоимости: Инженеры производителя анализируют модель на предмет технологичности. Выявляются места, где можно снизить затраты без ущерба для функции. На этом этапе формируется коммерческое предложение.
- Изготовление прототипа: Для новых изделий рекомендуется изготовить опытный образец. Это позволяет проверить собираемость, герметичность и соответствие размерам.
- Серийное производство и контроль: После утверждения образца запускается партия. На всех этапах осуществляется контроль качества. По запросу клиента могут предоставляться отчеты о размерах и качестве швов.
- Упаковка и доставка: Готовые изделия упаковываются с учетом веса и хрупкости (если есть стеклянные или керамические вставки) и отправляются заказчику.
Важно отметить, что все изделия производятся по техническим требованиям заказчика. Возможность совместной доработки конструкций на этапе проектирования является ключевым фактором успеха, особенно для нестандартных толстостенных корпусов, где опыт производителя может предотвратить дорогие ошибки.
Заключение
Выбор производителя толстостенных корпусов из нержавеющей стали требует тщательного анализа не только ценового предложения, но и технологических возможностей предприятия. Качество таких изделий напрямую зависит от наличия современного оборудования (лазерная резка, ЧПУ, роботизированная сварка), квалификации персонала и внедренной системы менеджмента качества.
ООО «Цзялэ Электронные Технологии» демонстрирует пример надежного партнера, способного закрыть весь цикл производства — от идеи и чертежа до готового узла. Сертификаты ISO 9001 и IATF 16949, аттестация сварочного производства и высокий уровень удовлетворенности клиентов делают компанию подходящим выбором для предприятий, ищущих баланс между качеством, гибкостью и стоимостью.
Точная стоимость конкретного корпуса оборудования из нержавеющей стали толстостенного зависит от множества переменных: марки стали, сложности геометрии, требований к точности и объема партии. Поэтому наиболее эффективным шагом является направление технической документации производителю для получения детализированного коммерческого предложения и консультации инженеров по оптимизации конструкции.