Штампованные корпуса и шкафы из листового металла: производитель, цена
2026-09-14
- Что такое штампованные корпуса и шкафы: технология и применение в промышленности
- Факторы формирования цены: из чего складывается стоимость штампованных изделий
- Критерии выбора производителя штампованных корпусов для B2B-закупок
- Технические аспекты и контроль качества при приемке штампованных корпусов
- Этапы сотрудничества: от чертежа до серийной поставки
- Заключение
Что такое штампованные корпуса и шкафы: технология и применение в промышленности
В современном промышленном производстве выбор конструктивного исполнения корпусов для оборудования играет критическую роль. От надежности металлического ограждения зависит не только защита внутренних электронных или механических компонентов от внешних воздействий, но и общая безопасность эксплуатации устройства, его эргономика и срок службы. Среди множества способов изготовления металлических оболочек — лазерной резки, гибки, литья под давлением — штамповка листового металла занимает особое место благодаря сочетанию высокой производительности, точности геометрии и экономической эффективности при серийном выпуске.
Штампованные корпуса и шкафы из листового металла представляют собой изделия, полученные путем пластической деформации металлического листа в специальной матрице (штампе) под воздействием высокого давления. В отличие от методов, основанных на удалении материала (фрезеровка) или его добавлении (сварка отдельных элементов), штамповка позволяет формировать сложные пространственные формы за один или несколько ходов пресса. Это обеспечивает высокую повторяемость размеров и отсутствие сварных швов в критических зонах, что особенно важно для изделий, работающих в условиях вибрации, повышенной влажности или требующих герметичности.
Ключевым преимуществом данной технологии является возможность массового производства идентичных деталей с минимальными допусками. Для B2B-заказчиков, таких как производители промышленного оборудования, автомобильной техники, медицинских приборов и систем энергоснабжения, это означает стабильное качество продукции от партии к партии. Штампование позволяет создавать как простые коробчатые конструкции, так и сложные профилированные элементы с ребрами жесткости, отверстиями под крепеж, вентиляционные решетки и кабельные вводы, интегрированными непосредственно в процесс формообразования.
Отличие штамповки от других методов обработки листа
При выборе поставщика металлоизделий часто возникает вопрос о целесообразности применения именно штамповки по сравнению с лазерной резкой и гибкой (lasercut + bending). Ответ зависит от объема партии и сложности геометрии.
- Лазерная резка и гибка: Идеальны для прототипирования, мелкосерийного производства (до 50–100 штук) и крупногабаритных шкафов, где стоимость изготовления сложного штампа не окупается. Однако при больших тиражах этот метод проигрывает в скорости и стоимости единицы продукции из-за более длительного цикла обработки каждой детали.
- Сварные конструкции: Применяются для очень крупных шкафов управления или нестандартных рам. Главный недостаток — наличие сварных швов, которые требуют дополнительной зачистки, грунтовки и покраски, а также могут являться точками концентрации напряжений и коррозии.
- Штамповка: Становится экономически оправданной при средне- и крупносерийном производстве. Высокая начальная стоимость разработки и изготовления штампа амортизируется на большом количестве изделий. В результате себестоимость одного корпуса существенно снижается, а скорость выпуска возрастает в разы.
Таким образом, запрос на «штампованные корпуса» обычно исходит от компаний, планирующих серийный выпуск продукции, где важны унификация, высокая прочность и оптимизация затрат на единицу изделия.
Факторы формирования цены: из чего складывается стоимость штампованных изделий
Вопрос цены является одним из самых сложных для однозначного ответа в категории «корпуса и шкафы штампованные из листового металла», поскольку каждое изделие является результатом индивидуального инженерного проекта. В отличие от стандартной фурнитуры, стоимость промышленного корпуса не может быть фиксированной без учета технической документации. Понимание структуры ценообразования помогает закупщикам правильно оценивать коммерческие предложения и избегать скрытых расходов на этапах реализации проекта.
1. Стоимость проектирования и изготовления штампа (Tooling Cost)
Это первоначальная инвестиция, которая оплачивается один раз перед началом серийного производства. Штампы — это высокоточные инструменты, изготавливаемые из инструментальных сталей. Их цена зависит от:
- Сложности геометрии: Количество операций (вырубка, гибка, вытяжка, формовка) определяет конструкцию штампа. Многопозиционные прогрессивные штампы стоят дороже, но обеспечивают высочайшую скорость производства.
- Размеров изделия: Габариты матрицы и пуансона напрямую влияют на расход материала и время механообработки инструмента.
- Требуемой точности: Прецизионные штампы для медицинской или автомобильной электроники требуют более дорогих материалов и тщательной доводки.
Для заказчиков важно понимать, что эта статья расходов является инвестицией в долгосрочное снижение себестоимости продукции. При больших тиражах стоимость штампа распределяется на тысячи единиц, становясь незначительной в цене каждого отдельного корпуса.
2. Материалоемкость и тип сырья
Основным материалом для штампованных корпусов служит листовой металл. Цена конечного изделия напрямую коррелирует с рыночной стоимостью металла и объемом отходов (скрапа). Основные используемые материалы:
- Углеродистая сталь (например, марки SPCC, SECC): Наиболее распространенный вариант для промышленных шкафов, корпусов источников питания и бытовой техники. Обладает хорошей прочностью и подлежит различным видам защитных покрытий.
- Нержавеющая сталь (AISI 304, 316): Применяется для оборудования, работающего в агрессивных средах, в пищевой промышленности, медицине или на открытом воздухе. Стоимость материала значительно выше, а обработка требует большего усилия пресса и износа инструмента.
- Алюминиевые сплавы: Используются там, где критичен вес изделия (портативное оборудование, авиация, транспорт). Алюминий обладает хорошей теплопроводностью, что полезно для корпусов силовой электроники.
Толщина листа также влияет на цену: более толстый металл требует более мощного прессового оборудования и увеличивает расход материала.
3. Постобработка и финишные операции
После выхода из штампа корпус редко готов к установке. В стоимость включаются следующие этапы:
- Удаление заусенцев: Механическая или термическая обработка кромок для безопасности сборки.
- Сварка и сборка: Если корпус состоит из нескольких штампованных деталей, требуется их соединение. Использование сварочных роботов, как это реализовано на современных предприятиях, обеспечивает стабильность качества швов.
- Порошковая покраска: Стандартный метод защиты стальных корпусов. Включает химическую подготовку поверхности (обезжиривание, фосфатирование), нанесение полимерного порошка и полимеризацию в печи. Цвет и текстура покрытия выбираются по каталогам RAL.
- Дополнительные операции: Нанесение резьбы, установка заклепок, приварка крепежных элементов, шелкография или лазерная маркировка.
4. Объем заказа и логистика
Экономия на масштабе — фундаментальный принцип штамповки. Чем больше партия, тем ниже удельная стоимость обработки. Кроме того, условия поставки (EXW, FOB, CIF) и упаковка (индивидуальная картонная тара, паллетирование) влияют на итоговую цену для импортера. Для постоянных партнеров производители часто предлагают приоритетное размещение в производственном плане, что снижает риски задержек и косвенных издержек.
Важно: Точная стоимость всегда рассчитывается индивидуально после анализа чертежей (CAD-файлов) или образцов. Запрос коммерческого предложения должен сопровождаться указанием планируемого годового объема потребления, так как это позволяет производителю предложить оптимальную технологию изготовления штампа.
Критерии выбора производителя штампованных корпусов для B2B-закупок
Рынок металлообработки насыщен предложениями, однако не все предприятия обладают компетенциями для полного цикла производства качественных штампованных изделий. Ошибка в выборе поставщика может привести к проблемам с геометрией корпусов, несоответствием посадочных мест для электроники, плохой антикоррозийной защитой и срывами сроков. Ниже приведены ключевые параметры, на которые следует обращать внимание техническим директорам и специалистам по закупкам.
Вертикальная интеграция производства
Наиболее надежными партнерами являются компании, осуществляющие полный цикл работ внутри собственного завода. Разрыв цепочки поставок между разными подрядчиками (один режет, другой гнет, третий красит) приводит к накоплению допусков, потере ответственности за качество и увеличению логистических сроков.
Идеальный производитель должен обладать следующими внутренними подразделениями:
- Конструкторское бюро: Способность не просто слепо выполнять чертежи, а проводить DFM-анализ (Design for Manufacturing) — оптимизировать конструкцию детали для улучшения технологичности штамповки, снижения расхода материала и упрощения сборки.
- Инструментальный цех: Собственное производство штампов позволяет быстро вносить изменения в конструкцию, ремонтировать инструмент и контролировать его качество. Зависимость от сторонних изготовителей штампов создает риски задержек.
- Прессовый парк: Наличие широкого спектра прессового оборудования (от малых тонннажей для прецизионных деталей до мощных прессов для крупных корпусов) обеспечивает гибкость.
- Участок финишной отделки: Собственные линии порошковой окраски и сварочные роботы гарантируют контроль качества покрытия и соединений.
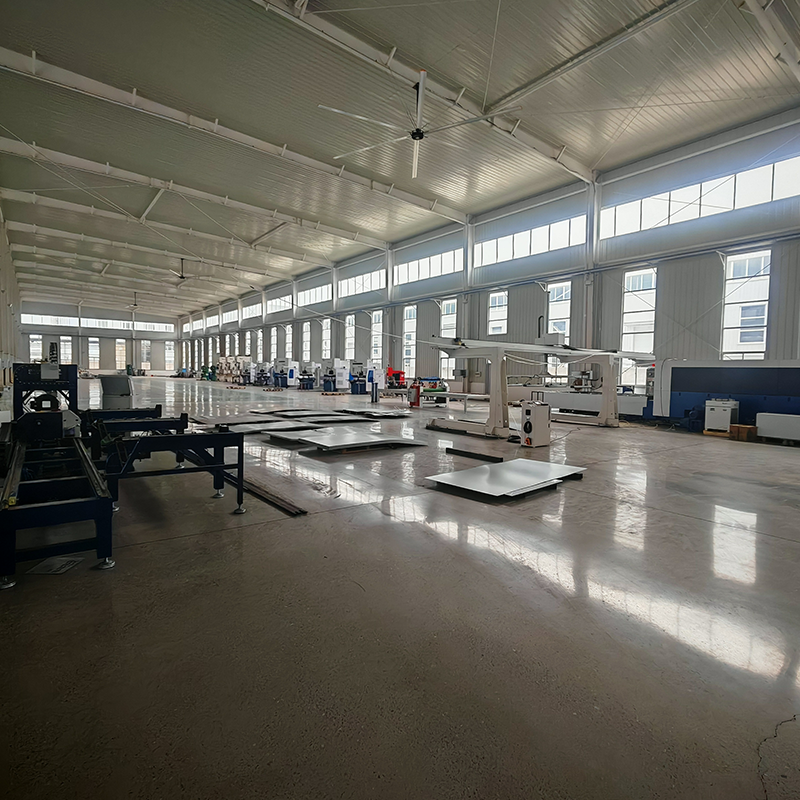
Примером такого подхода является ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology). Предприятие, расположенное в промышленном кластере уезда Наньпи (провинция Хэбэй, Китай), прошло путь от специализированного производителя штампов до компании с полным циклом обработки листового металла. Основанная в 2014 году как преемник компании Nanpi Jingwei, она интегрировала процессы проектирования, штамповки, ЧПУ-обработки, сварки и покраски. Такая структура позволяет контролировать каждый этап: от оптимизации чертежа заказчика до поставки готового узла.
Сертификация и система контроля качества
Для поставщиков, работающих с автомобильной, медицинской и энергетической отраслями, наличие международных сертификатов является не просто формальностью, а доказательством зрелости производственных процессов.
- ISO 9001: Базовый стандарт системы менеджмента качества, гарантирующий наличие регламентов на всех этапах производства.
- IATF 16949: Специфический стандарт для автомобильной промышленности. Его наличие свидетельствует о том, что производитель способен соблюдать строгие требования автоконцернов к отслеживаемости партий, управлению рисками и нулевому дефекту. Это высокий уровень доверия для любого B2B-заказчика, даже если он не работает в автопроме.
- Аттестация сварочного производства (WPQR/EN ISO 15614-1): Критически важна для корпусов, подвергающихся механическим нагрузкам или работающих под давлением. Подтверждение квалификации сварщиков и технологий по европейским стандартам открывает доступ к рынкам ЕС и гарантирует надежность соединений.
Система контроля качества должна включать не только финальную приемку, но и промежуточный контроль на каждом этапе. Стабильный показатель соответствия продукции на уровне 98% и выше, подтверждаемый статистикой предприятия, является хорошим индикатором надежности поставщика.
Технологическая гибкость и опыт в отраслях
Универсальные заводы часто проигрывают специализированным в понимании нюансов конкретных применений. Опыт производителя в смежных отраслях позволяет ему предлагать лучшие решения. Например:
- Медицинское оборудование: Требует использования нержавеющей стали, особых требований к чистоте поверхности и отсутствию острых кромок. Портативные корпуса должны быть легкими и эргономичными.
- Промышленная электроника и энергетика: Корпуса для источников питания и систем управления должны обеспечивать эффективный теплоотвод и электромагнитную совместимость (ЭКМ). Здесь важны точность отверстий для разъемов и качество заземления.
- Уличное оборудование: Вертикальные печи, грили и уличные шкафы требуют усиленной антикоррозийной защиты (оцинковка + порошковая краска) и устойчивости к вандалозащищенности.
Компании с диверсифицированным портфелем, такие как ООО «Цзялэ Электронные Технологии», демонстрируют способность адаптироваться под разные требования: от прецизионных деталей для автомобилей до крупных рамных комплектов и складных печей из нержавеющей стали. Такой опыт позволяет применять лучшие практики из одной отрасли в другой, повышая общее качество продукции.
Технические аспекты и контроль качества при приемке штампованных корпусов
Даже при работе с проверенным производителем, заказчику необходимо понимать ключевые технические параметры, подлежащие проверке при приемке опытных образцов и серийных партий. Это минимизирует риски несоответствия готового изделия функциональным требованиям.
Геометрическая точность и допуски
Штамповка обеспечивает высокую точность, однако она ограничена физикой процесса. Основные параметры для контроля:
- Допуски на линейные размеры: Обычно составляют ±0.1–0.3 мм в зависимости от толщины материала и размера детали. Критические посадочные места для электроники должны быть четко обозначены на чертеже как контрольные точки.
- Углы гибки: Важно проверять соответствие углов чертежу, так как пружинение металла может приводить к отклонениям. Современные листогибочные прессы с ЧПУ компенсируют этот эффект, но контроль необходим.
- Плоскостность: Крупные панели корпусов не должны иметь значительных короблений, которые затрудняют монтаж дверей или панелей управления.
Качество поверхности и защитных покрытий
Внешний вид и долговечность корпуса определяются качеством подготовки поверхности и нанесения покрытия.
- Адгезия покрытия: Проверяется методом решетчатых надрезов. Покрытие не должно отслаиваться при механическом воздействии.
- Толщина слоя: Измеряется толщиномером. Слишком тонкий слой не обеспечит защиту, слишком толстый может скалываться при сборке.
- Отсутствие дефектов: Поверхность должна быть свободна от потеков, шагрени (если не требуется по дизайну), пузырей и включений грязи.
- Защита кромок: Наиболее уязвимые места для коррозии. Качественная технология должна обеспечивать покрытие торцов деталей или использование предварительно оцинкованного листа.
Проверка сварных соединений
Если корпус является сборным, качество сварки критично.
- Герметичность швов: Для шкафов с высоким классом защиты (IP54 и выше) швы должны быть непрерывными и герметичными.
- Отсутствие пор и трещин: Визуальный контроль и, при необходимости, неразрушающий контроль.
- Зачистка швов: Переход от шва к основному металлу должен быть плавным, без глубоких царапин, ослабляющих материал.
Этапы сотрудничества: от чертежа до серийной поставки
Организация закупки штампованных корпусов — это поэтапный процесс, требующий взаимодействия инженерных служб заказчика и производителя. Понимание этих этапов помогает выстроить эффективную коммуникацию.
- Анализ технической документации: Заказчик предоставляет 3D-модели (STEP, IGES) и 2D-чертежи с указанием допусков, материалов и требований к покрытию. Производитель проводит аудит конструкции на предмет технологичности штамповки.
- DFM-оптимизация: Инженеры производителя предлагают корректировки конструкции (например, изменение радиусов гибки, добавление технологических отверстий) для снижения стоимости штампа и улучшения качества. Этот этап особенно важен для новых продуктов.
- Изготовление прототипов: Перед созданием дорогостоящего штампа могут быть изготовлены прототипы методом лазерной резки и гибки для проверки сборки и функциональности. Это позволяет внести финальные правки в дизайн.
- Проектирование и изготовление штампа: После утверждения прототипа начинается создание инструмента. Срок изготовления зависит от сложности и может составлять от 2 до 6 недель.
- Пробная отливка (T1): Первые детали, полученные со штампа. Они проходят тщательные измерения. При необходимости штамп дорабатывается.
- Утверждение образца и запуск серии: После подписания акта об утверждении образца начинается серийное производство. Постоянные партнеры получают приоритет в планировании загрузки линий.
Гибкий подход к объемам позволяет современным производителям принимать заказы как на единичные образцы и пробные партии, так и на крупносерийное производство. Это особенно важно для компаний, выводящих на рынок новые продукты, где объемы растут постепенно.
Заключение
Выбор производителя штампованных корпусов и шкафов из листового металла — это стратегическое решение, влияющее на качество конечного продукта и экономику проекта. Ключевыми факторами успеха являются наличие у поставщика полного вертикально интегрированного цикла, подтвержденное качество (ISO, IATF), способность к инженерной поддержке и гибкость в отношении объемов заказов.
Такие предприятия, как ООО «Цзялэ Электронные Технологии», демонстрируют, что современный контрактный производитель — это не просто исполнитель чертежей, а технологический партнер, способный взять на себя ответственность за весь цикл создания металлического изделия: от идеи и оптимизации конструкции до поставки готового, покрашенного и укомплектованного узла. Для B2B-заказчиков это означает снижение административной нагрузки, ускорение времени выхода на рынок (Time-to-Market) и гарантированное качество продукции, соответствующей международным стандартам.
При подготовке к закупке рекомендуется запрашивать не только цену единицы продукции, но и детальную калькуляцию стоимости инструмента, а также примеры реализованных проектов в аналогичных отраслях. Это позволит оценить реальную компетенцию производителя и его готовность к долгосрочному сотрудничеству.