Влагозащитные корпуса из холоднокатаной стали: производитель и цена
2026-09-18
- Выбор материала и конструкции для влагозащитных корпусов
- Технологии защиты холоднокатаной стали от влаги
- Факторы формирования стоимости влагозащитных корпусов
- Критерии выбора производителя металлического корпуса
- ООО «Цзялэ Электронные Технологии»: комплексный подход к производству
- Чек-лист для закупки влагозащитных корпусов
- Заключение
Выбор материала и конструкции для влагозащитных корпусов
При проектировании промышленного оборудования, работающего в сложных климатических условиях или помещениях с повышенной влажностью, ключевым фактором надежности является выбор материала корпуса. Холоднокатаная сталь (ХК) остается одним из наиболее востребованных материалов в машиностроении благодаря оптимальному балансу механических свойств, технологичности обработки и стоимости. Однако сам по себе листовой металл не обеспечивает защиту от влаги. Для создания полноценного влагозащитного корпуса оборудования из холоднокатаной стали требуется комплексный подход, включающий правильную подготовку поверхности, герметизацию соединений и нанесение защитных покрытий.
Холоднокатаная сталь отличается более высокой прочностью и лучшей поверхностной структурой по сравнению с горячекатаными аналогами. Это позволяет достигать высоких классов чистоты поверхности после покраски, что критически важно для эстетики промышленных изделий и качества финишного покрытия. Тем не менее, без антикоррозионной защиты этот материал подвержен окислению при контакте с водой или конденсатом. Поэтому понятие «влагозащитный» в контексте металлических корпусов относится не только к материалу, но и к технологии его обработки и сборки.
Заказчики часто сталкиваются с дилеммой: использовать нержавеющую сталь, которая обладает inherentной коррозионной стойкостью, но стоит значительно дороже и сложнее в обработке, или выбрать холоднокатаную сталь с качественным покрытием. Второй вариант чаще оказывается экономически целесообразным для крупногабаритных шкафов управления, корпусов источников питания и уличного оборудования, при условии соблюдения технологий производства.
Технологии защиты холоднокатаной стали от влаги
Обеспечение влагозащитных свойств корпуса из холоднокатаной стали достигается за счет нескольких последовательных этапов производственного цикла. Каждый из них влияет на итоговый срок службы изделия и его способность противостоять агрессивным средам.
Подготовка поверхности и фосфатирование
Перед нанесением любого защитного покрытия металл должен быть тщательно очищен. Наличие масляных загрязнений, оксидной пленки или пыли приводит к отслоению краски и быстрому развитию коррозии под слоем покрытия (подпленочная коррозия). Стандартная процедура включает обезжиривание, травление и фосфатирование. Фосфатирование создает микрокристаллический слой, который улучшает адгезию порошковой краски и дополнительно защищает металл от коррозии в местах мелких повреждений покрытия.
Порошковая окраска как основной барьер
Для промышленных корпусов наиболее эффективным методом финишной отделки является порошковая полимерная окраска. В отличие от жидких красок, порошковое покрытие формирует монолитный слой толщиной обычно от 60 до 120 мкм, который не имеет пор и обладает высокой химической стойкостью. Процесс полимеризации в печи обеспечивает прочное сцепление покрытия с металлом.
Важным аспектом является выбор типа порошковой краски. Для уличного оборудования или помещений с высокой влажностью рекомендуются полиэфирные или эпоксидно-полиэфирные смеси, устойчивые к ультрафиолету и перепадам температур. Качество нанесения контролируется толщиной слоя и отсутствием дефектов, таких как шагрень или непрокрасы, которые могут стать точками входа для влаги.
Герметизация стыков и уплотнения
Даже идеально окрашенный корпус не будет влагозащитным, если влага проникает через стыки дверей, кабельные вводы и монтажные отверстия. Конструкция корпуса должна предусматривать использование уплотнительных профилей из EPDM (этиленпропиленового каучука) или силикона. Эти материалы сохраняют эластичность в широком температурном диапазоне и обеспечивают необходимую степень защиты по стандарту IP (Ingress Protection).
Для достижения высоких классов защиты (например, IP54, IP65) недостаточно просто установить уплотнитель. Требуется точная геометрия гибки листового металла, чтобы обеспечить равномерное прижатие двери к раме по всему периметру. Использование станков с ЧПУ позволяет достигать необходимых допусков, исключая перекосы, которые приводят к нарушению герметичности.
Факторы формирования стоимости влагозащитных корпусов
Вопрос цены является одним из определяющих при выборе поставщика. Запрос «производитель и цена» часто подразумевает поиск оптимального соотношения затрат и качества. Важно понимать, что стоимость корпуса оборудования из холоднокатаной стали влагозащитного не является фиксированной величиной и зависит от множества переменных. Производители не публикуют единый прайс-лист на все возможные конфигурации, так как каждое изделие рассчитывается индивидуально.
Структура ценообразования
Стоимость изготовления складывается из следующих основных компонентов:
- Стоимость материала: Зависит от толщины листа (обычно от 0,8 до 2,5 мм для корпусов), марки стали и текущих биржевых цен на металлопрокат. Холоднокатаная сталь дороже горячекатаной, но требует меньше затрат на финишную обработку поверхности.
- Сложность конструкции: Количество гибов, сварных швов и вырезов напрямую влияет на время обработки на станках. Сложные геометрические формы требуют больше машинного времени и ручной доработки.
- Инструментальная оснастка: Для серийного производства может потребоваться изготовление штампов. Хотя это увеличивает начальные инвестиции, в долгосрочной перспективе для крупных партий это снижает себестоимость единицы продукции. Для мелкосерийного производства используется лазерная резка и гибка без дорогостоящей оснастки.
- Покрытие и комплектация: Стоимость порошковой покраски зависит от площади поверхности и цвета (стандартные цвета RAL обычно дешевле индивидуальных). Также в цену включаются затраты на уплотнители, крепеж, замки и петли.
- Объем заказа: Крупносерийное производство позволяет амортизировать затраты на настройку оборудования и разработку КД, снижая цену за штуку. Единичные образцы всегда имеют более высокую удельную стоимость.
Почему нельзя указать единую цену?
Попытка назвать среднюю рыночную цену без технического задания некорректна и может ввести заказчика в заблуждение. Корпус для небольшого электронного блока и шкаф управления для энергетического оборудования отличаются по габаритам в десятки раз, хотя оба могут быть изготовлены из холоднокатаной стали и иметь класс защиты IP54. Точная стоимость определяется только после анализа чертежей или 3D-моделей, предоставленных заказчиком.
Критерии выбора производителя металлического корпуса
Выбор подрядчика для изготовления влагозащитных корпусов — это стратегическое решение, влияющее на качество конечного продукта. На рынке много предложений, но не все производители обладают необходимыми компетенциями для полного цикла работ. При оценке потенциального партнера следует обращать внимание на следующие аспекты.
Вертикальная интеграция производства
Надежный производитель должен контролировать все этапы создания изделия внутри собственного предприятия. Передача отдельных операций (например, резки или покраски) сторонним подрядчикам увеличивает сроки, усложняет контроль качества и повышает риски брака. Полный цикл включает:
- Проектирование и оптимизацию конструкций (DFM — Design for Manufacturing).
- Лазерную резку и штамповку.
- Гибку на листогибочных прессах с ЧПУ.
- Сварку (включая роботизированную сварку для стабильности швов).
- Подготовку поверхности и порошковую окраску.
- Сборку и упаковку.
Наличие собственного инструментального производства для разработки штампов также является преимуществом, позволяющим быстро вносить изменения в конструкцию и снижать зависимость от внешних поставщиков оснастки.
Система контроля качества и сертификация
Для B2B-сектора, особенно для поставок в автомобильную, медицинскую и энергетическую отрасли, наличие сертифицированной системы менеджмента качества является обязательным требованием. Сертификаты ISO 9001 подтверждают, что процессы на предприятии стандартизированы и управляемы. Для производителей, работающих с автомобильными компонентами, критически важен стандарт IATF 16949, который предъявляет более жесткие требования к качеству и отслеживаемости продукции.
Также важно наличие аттестации сварочного производства, например, по стандарту WPQR (Европейская квалификация процедур сварки). Это гарантирует, что сварные швы, которые часто являются слабым местом в плане герметичности и прочности, выполнены в соответствии с международными нормами.
Инженерная поддержка и гибкость
Хороший производитель не просто выполняет чертежи, но и выступает технологическим партнером. Он способен выявить ошибки в конструкторской документации на ранней стадии, предложить оптимизацию для снижения стоимости без потери функциональности и адаптировать дизайн под возможности имеющегося оборудования. Гибкость в отношении объемов заказов — возможность изготовить как пробную партию, так и запустить массовое производство — позволяет заказчикам тестировать новые продукты с минимальными рисками.
ООО «Цзялэ Электронные Технологии»: комплексный подход к производству
Примером предприятия, реализующего вышеописанные принципы, является ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology Co., Ltd.). Компания, расположенная в промышленном кластере уезда Наньпи (провинция Хэбэй, Китай), демонстрирует модель вертикально интегрированного производства, ориентированного на качественные металлические изделия.
История и производственные мощности
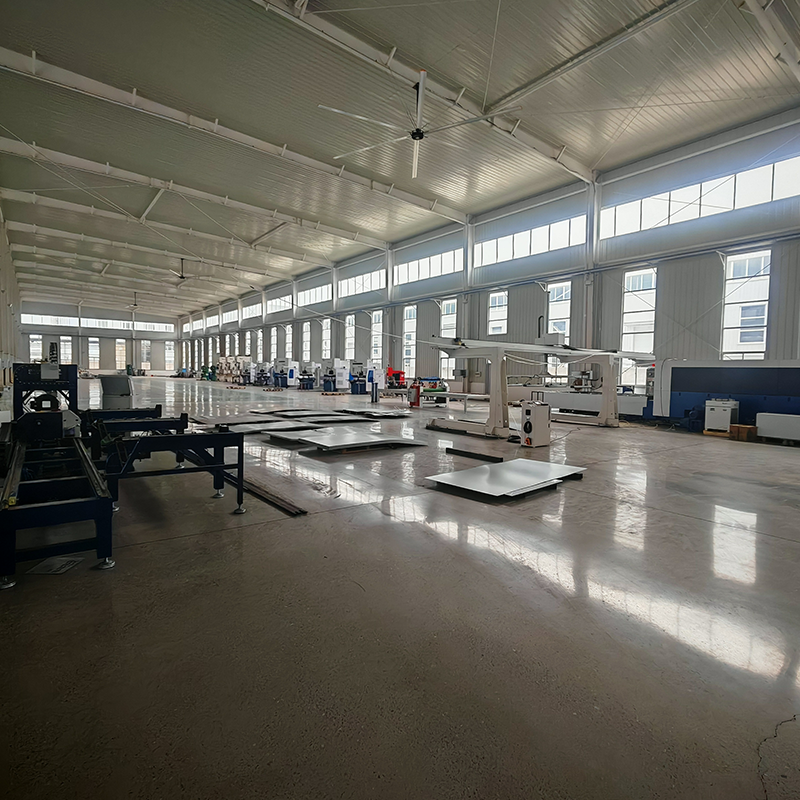
Основанная в 2014 году как преемник предприятия «Наньпи Цзинвэй», компания прошла путь от специализации на изготовлении штампов до полного цикла обработки листового металла. Сегодня производственная площадка оснащена современным оборудованием, включая лазерные станки резки, листогибочные прессы с ЧПУ, обрабатывающие центры и сварочные роботы. Наличие собственной линии порошковой окраски позволяет компании контролировать качество защитного покрытия на всех этапах, что критически важно для производства влагозащитных корпусов.
Штат компании насчитывает более 30 специалистов, а уставный капитал составляет 10 миллионов юаней, что свидетельствует о финансовой устойчивости предприятия. Самостоятельная разработка штампов внутри цеха обеспечивает высокую скорость реакции на изменения в конструкциях заказчика.
Сертификация и контроль качества
ООО «Цзялэ Электронные Технологии» работает в строгом соответствии с международными стандартами. Предприятие сертифицировано по ISO 9001 и IATF 16949, что открывает возможности для сотрудничества с требовательными заказчиками из автомобильной и электротехнической отраслей. Аттестация сварочного производства по стандарту WPQR (ЕС) подтверждает компетентность компании в выполнении качественных сварных соединений, необходимых для герметичных конструкций.
Система контроля качества обеспечивает стабильный показатель соответствия продукции на уровне 98%, а уровень удовлетворенности клиентов достигает 96%. Эти метрики подтверждаются регулярным аудитом процессов и обратной связью от партнеров.
Продуктовый портфель и отраслевая специализация
Компания производит широкий спектр изделий из листового металла, включая:
- Металлические корпуса для промышленных источников питания и систем управления.
- Портативные корпуса для медицинского оборудования.
- Вентиляционные аксессуары и компоненты для металлических корпусов.
- Прецизионные нестандартные детали по индивидуальным чертежам.
- Оцинкованные кронштейны и рамные комплекты.
Такой разнообразный опыт позволяет применять лучшие практики из разных отраслей. Например, требования к чистоте и точности в медицинском оборудовании переносятся на производство корпусов для электроники, повышая их эстетические и функциональные характеристики.
Условия сотрудничества
ООО «Цзялэ Электронные Технологии» предлагает гибкий подход к объемам заказов, принимая заявки на единичные образцы, пробные партии и крупносерийное производство. Сроки поставки рассчитываются индивидуально, исходя из сложности изделия и текущей загрузки производственного плана, при этом постоянные партнеры получают приоритет. Компания обладает правом на импорт и экспорт, работая как на внутреннем, так и на внешнем рынках, включая поставки в автомобильную, энергетическую и машиностроительную отрасли.
Чек-лист для закупки влагозащитных корпусов
Для минимизации рисков при заказе корпусов из холоднокатаной стали рекомендуется использовать следующий проверочный список. Он поможет сформулировать технические требования и оценить коммерческое предложение.
- Требования к защите (IP): Четко определите необходимый класс защиты (например, IP54 для помещений с брызгами, IP65 для улицы). Уточните, какие уплотнители будут использоваться и как обеспечена герметичность кабельных вводов.
- Толщина и марка материала: Укажите толщину листа холоднокатаной стали. Для несущих элементов может потребоваться большая толщина, чем для облицовочных панелей. Убедитесь, что материал соответствует стандартам (например, SPCC).
- Спецификация покрытия: Определите тип порошковой краски, требуемую толщину слоя (в микронах) и цвет по каталогу RAL. Для агрессивных сред уточняйте устойчивость покрытия к химическим веществам или УФ-излучению.
- Геометрические допуски: Для обеспечения герметичности дверей критически важны допуски на гибку и сварку. Согласуйте максимальные отклонения размеров с производителем.
- Комплектация: Решите, поставляется ли корпус в разобранном виде (KIT) или в сборе. Включены ли в стоимость петли, замки, ручки и монтажные панели? Кто отвечает за установку уплотнителей?
- Контроль качества: Запросите информацию о методах проверки герметичности и качества покрытия. Предусмотрена ли приемка образцов перед запуском партии?
- Документация: Убедитесь, что производитель предоставляет чертежи для согласования перед началом производства. Это позволит избежать ошибок в интерпретации технического задания.
Заключение
Производство влагозащитных корпусов из холоднокатаной стали — это технологически сложный процесс, требующий точности на каждом этапе: от выбора материала до финишной сборки. Правильный подход к защите металла позволяет получить изделие, которое не уступает по долговечности более дорогим аналогам из нержавеющей стали, оставаясь при этом экономически эффективным.
При выборе производителя ключевыми факторами являются наличие полного производственного цикла, сертифицированная система качества и инженерная экспертиза. Компании, такие как ООО «Цзялэ Электронные Технологии», демонстрируют, что сочетание современного оборудования (лазерная резка, роботизированная сварка, порошковая окраска) и строгого контроля качества (ISO 9001, IATF 16949) позволяет выпускать продукцию, соответствующую высоким международным стандартам.
Для получения точного расчета стоимости и сроков производства необходимо предоставить техническую документацию или образцы. Индивидуальный подход к каждому проекту позволяет оптимизировать конструкцию под конкретные задачи, обеспечивая надежную защиту оборудования в любых условиях эксплуатации.