Корпуса оборудования из оцинкованной стали: производство и поставка
2026-09-18
- Зачем выбирают оцинкованную сталь для промышленных корпусов
- Технологические особенности производства корпусов из оцинкованного листа
- Финишная обработка и порошковая окраска
- Конструкторская поддержка и оптимизация чертежей
- Критерии выбора поставщика корпусных изделий
- Применение корпусов из оцинкованной стали в различных отраслях
- Логистика и управление цепочками поставок
- Часто задаваемые вопросы (FAQ)
- Заключение
Зачем выбирают оцинкованную сталь для промышленных корпусов
В промышленном производстве выбор материала для защитных оболочек оборудования определяется не только эстетическими требованиями, но и жесткими условиями эксплуатации. Корпус оборудования из оцинкованной стали представляет собой оптимальное решение для задач, где требуется баланс между долговечностью, стоимостью и механической прочностью. В отличие от нержавеющей стали, которая обеспечивает максимальную химическую стойкость, но имеет высокую цену, или обычной черной стали, требующей сложной антикоррозийной подготовки, оцинкованный лист предлагает готовую защиту на этапе закупки сырья.
Основная функция цинкового покрытия — барьерная и катодная защита underlying металла. Даже при появлении царапин или сколов в процессе монтажа или эксплуатации, цинк продолжает защищать сталь от окисления благодаря своим электрохимическим свойствам. Это критически важно для оборудования, устанавливаемого на открытом воздухе, в помещениях с повышенной влажностью или в агрессивных промышленных средах.
Для B2B-заказчиков ключевым преимуществом является предсказуемость срока службы изделия. Использование качественного оцинкованного листа позволяет сократить затраты на последующую обработку поверхности, так как материал уже имеет заводское защитное покрытие. Однако важно понимать, что качество конечного продукта зависит не только от самого листа, но и от технологий его обработки: резки, гибки и сварки, которые могут нарушить целостность цинкового слоя, если не соблюдаются специальные технологические регламенты.
Технологические особенности производства корпусов из оцинкованного листа
Производство металлических корпусов из оцинкованной стали требует специфического подхода на каждом этапе технологического цикла. Главная задача производителя — сохранить целостность защитного цинкового слоя или восстановить его в местах технологических операций. Нарушение этого правила приводит к быстрой коррозии в уязвимых зонах, что сводит на нет преимущества выбранного материала.
Лазерная резка и сохранение качества кромки
Первым этапом создания корпуса является раскрой листового металла. Современные лазерные станки обеспечивают высокоточную резку с минимальной зоной термического влияния. При работе с оцинкованной сталью важно контролировать параметры лазера (мощность, скорость, фокус), чтобы избежать чрезмерного выгорания цинка по линии реза. Качественный рез должен быть ровным, без крупных заусенцев, которые могут повредить монтажные компоненты или травмировать персонал при сборке.
После резки кромки часто требуют дополнительной обработки. Механическая зачистка удаляет острые края, но также может частично снимать цинковое покрытие. Поэтому на этом этапе важен контроль толщины оставшегося слоя цинка. В некоторых случаях, особенно для ответственных узлов, применяется локальное восстановление покрытия специальными составами на основе цинка, наносимыми холодным способом.
Гибка на листогибочных прессах с ЧПУ
Процесс формообразования корпуса осуществляется на листогибочных прессах с числовым программным управлением (ЧПУ). Оцинкованная сталь обладает определенными характеристиками упругости и пластичности, которые необходимо учитывать при расчете усилия гиба и выборе радиуса матрицы. Неправильный подбор инструмента может привести к растрескиванию цинкового слоя на внешнем радиусе гиба или к образованию «клещей» (следов от инструмента) на видимых поверхностях.
Для предотвращения повреждения декоративного и защитного слоя используются специальные полимерные или пластиковые накладки на пуансоны и матрицы. Это позволяет сохранять первоначальное качество поверхности листа, что особенно важно для корпусов, которые не подвергаются дальнейшей покраске или имеют частичную окраску.
Специфика сварки оцинкованных конструкций
Сварка является одним из самых сложных этапов при работе с оцинкованной сталью. Цинк имеет низкую температуру кипения (около 907 °C), которая значительно ниже температуры плавления стали. При сварке цинк испаряется, что может приводить к двум основным проблемам:
- Пористость шва: пузырьки пара цинка, застревающие в расплавленном металле, ослабляют сварное соединение.
- Токсичные выбросы: пары оксида цинка вредны для здоровья сварщиков и требуют мощной системы вентиляции и использования индивидуальных средств защиты.
Для обеспечения качественного соединения применяются специальные методы сварки, такие как MIG/MAG с использованием импульсного режима или лазерная сварка, позволяющая минимизировать тепловложение. Важно также правильно подготавливать стыки: в зоне сварки цинковое покрытие часто удаляют механически или химически, чтобы обеспечить чистоту основного металла. После сварки швы обязательно подвергаются антикоррозийной обработке — нанесению цинкосодержащих грунтов или холодной гальванизации, чтобы восстановить защитный контур корпуса.
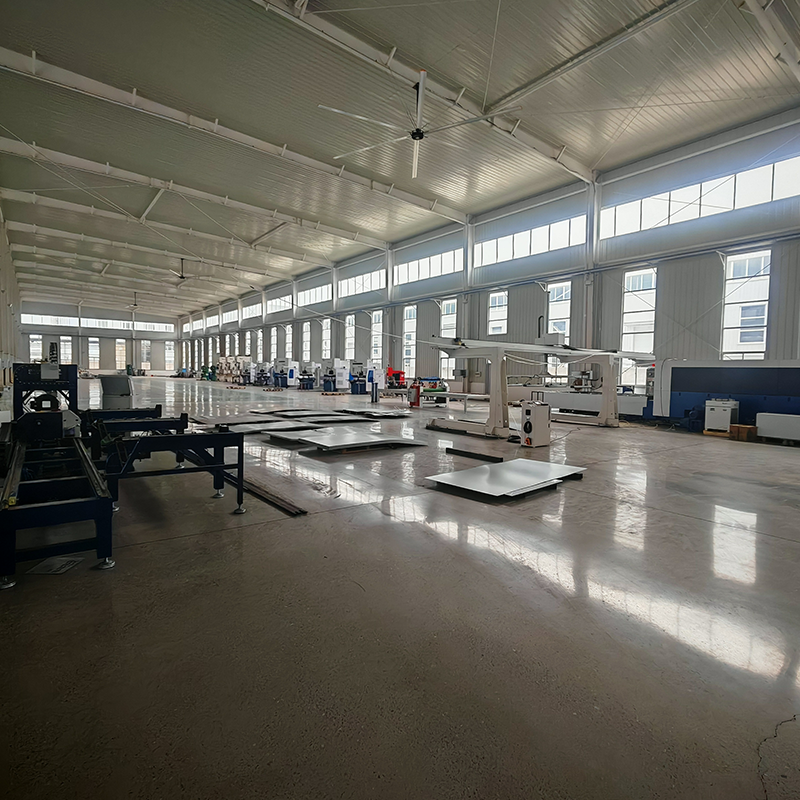
Компания ООО «Цзялэ Электронные Технологии» располагает собственным парком сварочных роботов и сертифицированными специалистами. Аттестация сварочного производства по стандарту WPQR (ЕС) подтверждает способность предприятия выполнять сварочные работы высокого качества, соответствующие европейским требованиям. Это гарантирует прочность соединений и соблюдение геометрии сложных корпусных изделий.
Финишная обработка и порошковая окраска
Хотя оцинкованная сталь сама по себе устойчива к коррозии, во многих промышленных применениях требуется дополнительная финишная отделка. Она решает несколько задач: улучшение эстетического вида, обеспечение цветовой идентификации оборудования (например, по стандартам безопасности) и создание дополнительного барьера для агрессивных сред.
Подготовка поверхности
Адгезия порошковой краски к цинковому покрытию отличается от адгезии к черному металлу. Цинк — химически активный металл, и на его поверхности быстро образуется оксидная пленка. Для качественной покраски необходима тщательная подготовка. Обычно процесс включает обезжиривание и нанесение специальных конверсионных покрытий (фосфатирование или хроматирование), которые создают промежуточный слой, улучшающий сцепление краски с цинком и повышающий общую коррозионную стойкость системы «цинк + полимер».
Преимущества порошковой окраски
Порошковая покраска является предпочтительным методом финишной отделки для промышленных корпусов благодаря следующим факторам:
- Экологичность: отсутствие растворителей и летучих органических соединений.
- Прочность покрытия: полимерный слой устойчив к ударам, истиранию и воздействию химических веществ.
- Равномерность: электростатическое напыление позволяет покрыть сложные геометрические формы, углы и скрытые полости корпуса.
- Долговечность: сочетание цинкового подслоя и полимерного верхнего слоя обеспечивает многолетнюю защиту даже в условиях улицы.
В производственном цикле ООО «Цзялэ Электронные Технологии» используются автоматизированные линии порошковой окраски. Это позволяет наносить покрытия строго заданной толщины, исключая потеки и непрокрасы. Контроль качества на этом этапе включает проверку адгезии (метод решетчатых надрезов) и толщины слоя, что обеспечивает стабильный показатель соответствия продукции на уровне 98%.
Конструкторская поддержка и оптимизация чертежей
Успешное производство корпуса начинается на этапе проектирования. Многие ошибки, ведущие к удорожанию изделия или снижению его надежности, закладываются именно в конструкторской документации. Опытный производитель не просто выполняет чертежи заказчика, но и выступает партнером по инженерной оптимизации.
DFM: Проектирование для manufacturability
Принципы DFM (Design for Manufacturability) предполагают адаптацию конструкции под возможности конкретного производственного оборудования. При работе с оцинкованной сталью инженеры обращают внимание на следующие аспекты:
- Радиусы гибки: минимальные радиусы зависят от толщины листа и направления волокон металла. Слишком малый радиус может привести к разрыву цинкового слоя.
- Расположение сварных швов: швы следует проектировать так, чтобы они были доступны для качественного провара и последующей антикоррозийной обработки.
- Вентиляционные отверстия: для корпусов электроники или силового оборудования важно предусмотреть правильную перфорацию, которая не ослабит несущую конструкцию.
- Монтажные элементы: интеграция резьбовых втулок, заклепок или крепежных площадок должна быть выполнена с учетом толщины материала и нагрузок.
ООО «Цзялэ Электронные Технологии» реализует комплексные решения «под ключ», начиная с конструкторской поддержки и оптимизации чертежей. Специалисты компании анализируют предоставленную документацию на предмет технологичности, предлагая изменения, которые позволяют снизить себестоимость без потери функциональности. Такой подход особенно ценен для заказчиков, работающих с нестандартными изделиями или прототипами.
Критерии выбора поставщика корпусных изделий
Выбор подрядчика для производства металлических корпусов — это стратегическое решение для B2B-компаний. Надежность поставщика влияет на сроки вывода продукта на рынок, качество конечного устройства и репутацию бренда. Ниже приведены ключевые параметры, которые следует оценивать при поиске партнера.
| Критерий оценки | Почему это важно | На что обратить внимание |
|---|---|---|
| Вертикальная интеграция | Снижает риски срыва сроков и контролирует качество на всех этапах. | Наличие собственного парка оборудования для резки, гибки, сварки и покраски. Отсутствие посредников. |
| Сертификация систем менеджмента | Гарантирует стабильность процессов и прослеживаемость качества. | Наличие сертификатов ISO 9001 (общее качество) и IATF 16949 (автомобильный стандарт, требующий высочайшей дисциплины). |
| Инженерная компетенция | Позволяет избежать ошибок в проекте и оптимизировать стоимость. | Готовность производителя проводить аудит чертежей, предлагать улучшения конструкции и изготавливать штампы. |
| Гибкость производства | Позволяет работать с разными объемами: от прототипов до серий. | Возможность заказа единичных образцов, пробных партий и масштабирования до крупносерийного производства. |
| Контроль качества | Обеспечивает соответствие изделий техническим требованиям. | Наличие измерительного оборудования, протоколов испытаний и статистики дефектности. |
ООО «Цзялэ Электронные Технологии», расположенное в посёлке Умаин уезда Наньпи (провинция Хэбэй, Китай), демонстрирует высокий уровень вертикальной интеграции. Предприятие, основанное в 2014 году как преемник компании, специализировавшейся на производстве штампов, со временем расширило компетенции до полного цикла обработки листового металла. Самостоятельная разработка штампов и наличие обрабатывающих центров с ЧПУ позволяют компании оперативно реагировать на сложные технические задачи.
Наличие сертификатов ISO 9001 и IATF 16949 свидетельствует о внедрении отлаженной системы управления производством. Стандарт IATF 16949, изначально разработанный для автомобильной промышленности, предъявляет строгие требования к управлению рисками, контролю поставщиков и непрерывному улучшению процессов. Применение этих стандартов в производстве корпусов для промышленного оборудования, медицины и энергетики означает, что каждый этап — от закупки металла до отгрузки — находится под контролем.
Применение корпусов из оцинкованной стали в различных отраслях
Универсальность оцинкованной стали делает её востребованной в широком спектре индустрий. Требования к корпусам варьируются в зависимости от назначения оборудования, но базовые принципы защиты и прочности остаются неизменными.
Промышленная автоматизация и энергетика
Для промышленных источников питания, шкафов управления и распределительных устройств критически важна защита от пыли и влаги. Корпуса из оцинкованной стали обеспечивают необходимую герметичность при правильной сборке и использовании уплотнителей. Стойкость к вибрациям, характерным для производственных цехов, достигается за счет жесткости конструкции и качественной сварки рамных комплектов.
Медицинское оборудование
В медицинской сфере важны не только защитные свойства, но и гигиеничность поверхности. Портативные корпуса для медицинского оборудования, производимые компанией, проходят тщательную финишную обработку. Гладкое порошковое покрытие легко очищается и дезинфицируется, а оцинкованная основа предотвращает появление ржавчины, которая могла бы стать источником загрязнения.
Уличное оборудование и HVAC
Вертикальные многофункциональные уличные печи, системы обогрева и вентиляционные аксессуары постоянно подвергаются воздействию атмосферных осадков, перепадов температур и ультрафиолета. Оцинкованная сталь в сочетании с атмосферостойкими порошковыми красками создает надежный барьер против коррозии. Компания производит такие изделия, как складные дровяные печи из нержавеющей стали и корпуса коммерческих печей, адаптируя материалы под конкретные условия эксплуатации.
Автомобильная промышленность и машиностроение
Высокие требования к точности и воспроизводимости делают оцинкованные кронштейны и рамные комплекты незаменимыми в автомобилестроении. Сертификация IATF 16949 позволяет ООО «Цзялэ Электронные Технологии» поставлять прецизионные нестандартные детали и узлы для автомобильных производителей, где важна каждая десятая доля миллиметра.
Логистика и управление цепочками поставок
Для международных покупателей важным аспектом сотрудничества является надежность логистики и прозрачность сроков поставки. Компания работает на внутреннем и внешнем рынках, обладая правом на импорт и экспорт товаров. Гибкий подход к объемам заказов позволяет принимать заявки на единичные образцы, пробные партии и крупносерийное производство.
Сроки поставки рассчитываются индивидуально с учётом сложности изделия и текущего объема производственного плана. Для постоянных партнеров предусмотрено приоритетное размещение заказов, что помогает стабилизировать цепочки поставок и избегать простоев в сборке конечной продукции у заказчика. Численность персонала, превышающая 30 человек, и уставный капитал в 10 миллионов юаней обеспечивают финансовую устойчивость и способность выполнять крупные контракты.
Уровень удовлетворённости клиентов, достигающий 96%, является результатом внимательного отношения к деталям: от упаковки, предотвращающей повреждение покрытия при транспортировке, до своевременного информирования о статусе заказа.
Часто задаваемые вопросы (FAQ)
Можно ли сваривать оцинкованную сталь без удаления цинкового покрытия?
Технически это возможно, но не рекомендуется для ответственных соединений. Испаряющийся цинк вызывает пористость шва и снижает его прочность. Кроме того, выделяющиеся токсичные пары требуют усиленных мер безопасности. Лучшая практика — удалять цинк в зоне сварки на 10–20 мм от шва, а после сварки восстанавливать покрытие специальными составами.
Какой срок службы у корпуса из оцинкованной стали?
Срок службы зависит от толщины цинкового покрытия и условий эксплуатации. В атмосферных условиях качественный оцинкованный лист может служить десятилетиями без сквозной коррозии. Дополнительная порошковая окраска увеличивает этот срок в разы, обеспечивая защиту даже в агрессивных промышленных средах.
В чем разница между горячей и холодной оцинковкой для корпусов?
Для производства корпусов оборудования чаще используется листовой металл с цинковым покрытием, нанесенным горячим способом (continuous hot-dip galvanizing) на сталепрокатном стане. Это обеспечивает равномерный слой и хорошую адгезию. Горячее цинкование уже готовых сварных конструкций (погружение в ванну) применяется для крупных рам, но может приводить к деформациям тонкостенных листовых деталей из-за высоких температур.
Предоставляете ли вы услуги по изготовлению прототипов?
Да, компания принимает заявки на изготовление единичных образцов и пробных партий. Это позволяет заказчику проверить посадку деталей, функциональность корпуса и качество отделки перед запуском полномасштабного серийного производства. Гибкость производственной линии, оснащенной лазерными станками и ЧПУ-прессами, позволяет быстро перенастраиваться на новые изделия без значительных затрат на переналадку.
Заключение
Корпус оборудования из оцинкованной стали — это инвестиция в долговечность и надежность промышленного продукта. Правильный выбор материала, соблюдение технологий обработки и квалифицированная финишная отделка позволяют создать изделие, которое будет эффективно защищать внутренние компоненты на протяжении всего срока службы.
Сотрудничество с производителем, обладающим полным циклом компетенций — от проектирования штампов до сборки и покраски, — снижает риски и упрощает процесс закупок. ООО «Цзялэ Электронные Технологии» предлагает комплексный подход, подтвержденный международными сертификатами и опытом работы с требовательными отраслями, такими как автомобилестроение и медицина. Для получения индивидуального расчета стоимости и сроков производства рекомендуется направить техническую документацию или чертежи для анализа инженерным отделом компании.