Корпус оборудования с крупнозернистой сатинированной поверхностью: Производитель, OEM
2026-10-05
- Технология крупнозернистой сатинировки: эстетика и функциональность в промышленных корпусах
- Производственный процесс и контроль качества при OEM-производстве
- Материалы и их влияние на результат сатинировки
- Преимущества крупнозернистой текстуры для промышленного оборудования
- Критерии выбора производителя и оценка технологических возможностей
- Специфика применения в различных отраслях промышленности
- Логистика, упаковка и сохранение качества поверхности
- Часто задаваемые вопросы (FAQ) по заказу корпусов с сатинировкой
- Заключение и рекомендации по сотрудничеству
Технология крупнозернистой сатинировки: эстетика и функциональность в промышленных корпусах
В современном промышленном дизайне и инженерии поверхностная обработка металлических изделий играет критическую роль не только во внешнем виде, но и в эксплуатационных характеристиках оборудования. Одним из наиболее востребованных решений для корпусов сложной техники является крупнозернистая сатинированная поверхность. Этот тип финишной отделки представляет собой механическую обработку металла, при которой создается равномерный матовый рельеф с выраженным, но не агрессивным зерном.
Для B2B-заказчиков, занимающихся закупкой компонентов для промышленного оборудования, медицинской техники или энергетических установок, понимание специфики такой обработки необходимо для правильного формирования технических требований. В отличие от полировки, которая создает зеркальный блеск, или стандартной шлифовки с мелким зерном, крупнозернистая сатинировка предлагает уникальный баланс между декоративностью и практичностью.
Ключевая особенность данного покрытия заключается в направлении абразивного воздействия. Процесс обычно осуществляется с использованием специальных щеток (крацовок) или абразивных лент определенной зернистости, которые наносят на металл параллельные микроцарапины. Термин «крупнозернистый» указывает на размер абразивных частиц, используемых в инструменте, что визуально проявляется в более широких и заметных линиях текстуры. Это позволяет скрыть мелкие производственные дефекты, такие как следы от гибки или точечная сварка, которые были бы очевидны на глянцевой поверхности.
Выбор именно этого типа обработки диктуется не только эстетическими соображениями. Корпуса оборудования с сатинированной поверхностью крупнозернистой структуры обладают повышенной устойчивостью к появлению видимых следов от пальцев, царапин и потертостей, что особенно важно для устройств, подвергающихся частому тактильному контакту или транспортировке. Кроме того, матовая структура эффективно рассеивает свет, устраняя блики, что может быть критичным для панелей управления или медицинского оборудования, используемого в условиях яркого освещения.
Производственный процесс и контроль качества при OEM-производстве
Изготовление корпусов с заданными параметрами поверхностной обработки требует строгого контроля на всех этапах производственного цикла. Качество конечного продукта напрямую зависит от исходного состояния листового металла, точности лазерной резки, гибки и сварки, а также от параметров финальной абразивной обработки.
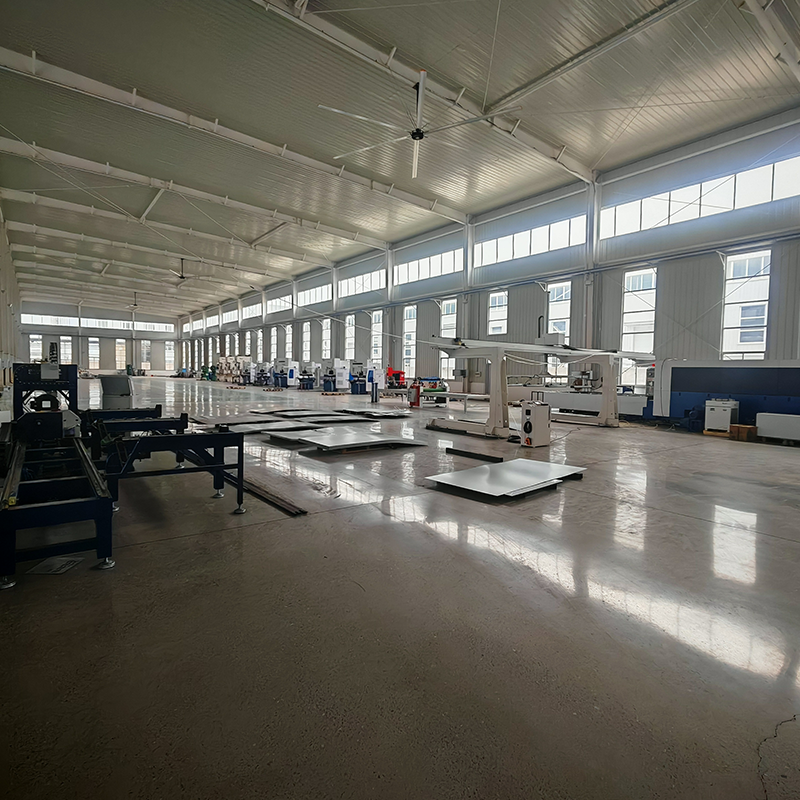
ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology), расположенное в промышленном кластере уезда Наньпи города Цанчжоу, реализует полный вертикально интегрированный цикл производства. Основанная в 2014 году как преемник компании, специализировавшейся на производстве штампов, сегодня компания обладает компетенциями для выполнения комплексных заказов «под ключ». Это означает, что заказчик может предоставить чертеж или концепцию, а производитель возьмет на себя все этапы: от оптимизации конструкции для manufacturability (технологичности изготовления) до финальной сборки и упаковки.
Процесс создания корпуса с крупнозернистой сатинировкой на предприятии включает несколько ключевых стадий:
- Подготовка материала. Используется листовой металл (нержавеющая сталь, алюминий или оцинкованная сталь), соответствующий требованиям проекта. Важным аспектом является отсутствие глубоких дефектов проката, которые могут проявиться после снятия верхнего слоя материала при сатинировке.
- Лазерная резка и гибка. На участке оснащены современными лазерными станками и листогибочными прессами с ЧПУ. Высокая точность резки обеспечивает минимальные зазоры в соединениях, что критично для последующей сварки и сохранения геометрии корпуса.
- Сварка и механическая обработка. Компания использует сварочных роботов и ручную сварку, аттестованную по европейскому стандарту WPQR. После сварки швы зачищаются. Для корпусов, предназначенных под сатинировку, качество зачистки швов должно быть идеальным, чтобы переход от основного металла к шву был незаметен после нанесения текстуры.
- Абразивная обработка (сатинировка). Это финальный этап механической отделки. Выбор инструмента (зернистость щетки или ленты) определяется техническим заданием. Крупнозернистая текстура требует использования абразивов с меньшим номером grit (например, P80–P120, в зависимости от стандарта производителя), что создает более выраженный рельеф.
- Контроль качества. Система менеджмента качества компании сертифицирована по стандартам ISO 9001 и IATF 16949. Статистика предприятия показывает стабильный уровень соответствия продукции на уровне 98%, что достигается благодаря многоуровневому контролю на каждом этапе.
Важно отметить, что сатинировка часто является промежуточным этапом перед нанесением защитных покрытий или финальной сборкой. Однако в ряде случаев, особенно для интерьерных элементов оборудования или корпусов из нержавеющей стали, сатинированная поверхность остается финальным покрытием. В таких случаях требуется особая осторожность при упаковке и транспортировке, чтобы избежать повреждения текстуры.
Материалы и их влияние на результат сатинировки
Результат крупнозернистой сатинировки существенно зависит от типа используемого металла. Различные сплавы по-разному реагируют на абразивное воздействие, что влияет на глубину рисунка, однородность и долговечность покрытия.
Нержавеющая сталь
Нержавеющая сталь является наиболее популярным материалом для корпусов с сатинированной поверхностью. Благодаря своей коррозионной стойкости и прочности, она идеально подходит для медицинского оборудования, пищевой промышленности и уличных установок. При сатинировке нержавеющей стали важно учитывать её марку. Аустенитные стали (например, серии 304) хорошо поддаются обработке, обеспечивая равномерный рисунок. Крупнозернистая текстура на нержавеющей стали эффективно маскирует мелкие царапины, возникающие в процессе эксплуатации, тем самым продлевая эстетический срок службы изделия.
ООО «Цзялэ Электронные Технологии» имеет опыт работы с различными марками сталей, производя прецизионные детали и корпуса для медицинских и промышленных нужд. Наличие сертификата IATF 16949 подтверждает способность компании работать с материалами, требующими высоких стандартов качества, что актуально и для автомобильного сектора, где используются аналогичные методы отделки декоративных элементов.
Алюминий и его сплавы
Алюминий легче стали и обладает хорошей теплопроводностью, что делает его предпочтительным для корпусов электроники и источников питания. Однако алюминий — более мягкий металл. Крупнозернистая сатинировка на алюминии создает глубокий рельеф, но требует аккуратного обращения, так как поверхность более подвержена вмятинам. Часто алюминиевые корпуса после сатинировки подвергаются анодированию. Сатинированная поверхность перед анодированием обеспечивает равномерное распределение оксидной пленки и улучшает адгезию, если предполагается последующая покраска или нанесение других покрытий.
Оцинкованная и холоднокатаная сталь
Для промышленных корпусов, не требующих высокой коррозионной стойкости самого базового материала (например, для внутреннего оборудования или шкафов автоматики), может использоваться оцинкованная или холоднокатаная сталь. В этом случае сатинировка может служить подготовительным этапом для порошковой покраски. Шероховатость, создаваемая крупнозернистой обработкой, улучшает сцепление краски с металлом, повышая долговечность лакокрасочного покрытия. Компания производит оцинкованные кронштейны и рамные комплекты, где подобные технологии подготовки поверхности могут применяться для обеспечения надежности сборки и покрытия.
| Материал | Особенности сатинировки | Типичное применение |
|---|---|---|
| Нержавеющая сталь | Высокая стойкость, выраженный рисунок, маскировка дефектов | Медицинское оборудование, пищевая промышленность, уличные устройства |
| Алюминий | Мягкая основа, требует защиты (анодирование/покраска), легкий вес | Корпуса электроники, источники питания, легкие конструкции |
| Оцинкованная сталь | Чаще как подготовка под покраску, улучшение адгезии | Промышленные шкафы, внутренние компоненты, каркасы |
Преимущества крупнозернистой текстуры для промышленного оборудования
При выборе между полированной, мелкозернистой и крупнозернистой поверхностью, инженеры и дизайнеры руководствуются конкретными эксплуатационными задачами. Крупнозернистая сатинировка обладает рядом уникальных преимуществ, делающих её оптимальным выбором для определенных категорий B2B-продукции.
1. Маскировка производственных и эксплуатационных дефектов.
Глянцевые поверхности беспощадно выявляют любые неровности, включая следы от приварки крепежных элементов, микровмятины от транспортировки и отпечатки пальцев монтажников. Крупное зерно рассеивает свет таким образом, что эти дефекты становятся практически невидимыми. Это снижает процент брака при визуальном контроле и уменьшает затраты на полировку высших степеней чистоты.
2. Улучшенная адгезия для последующих покрытий.
Если корпус оборудования подлежит порошковой окраске, наличие контролируемой шероховатости является преимуществом. Механическое зацепление краски за микрорельеф, созданный крупнозернистой обработкой, повышает прочность покрытия и его устойчивость к сколам. ООО «Цзялэ Электронные Технологии» располагает собственными линиями порошковой окраски, что позволяет контролировать весь процесс подготовки поверхности и нанесения покрытия в рамках одного производственного цикла, исключая риски повреждения текстуры при внешней передаче.
3. Эргономика и тактильные ощущения.
Для оборудования, с которым взаимодействует оператор (панели управления, ручки, дверцы шкафов), гладкая глянцевая поверхность может быть скользкой и неприятной на ощупь. Сатинированная поверхность обеспечивает лучшее трение и более комфортный тактильный контакт. Крупнозернистая текстура при этом не настолько агрессивна, чтобы вызывать дискомфорт или накапливать грязь в глубоких порах, как это бывает при пескоструйной обработке.
4. Светорассеивание.
В условиях производственных цехов или медицинских помещений с ярким искусственным освещением глянцевые корпуса создают блики, которые могут мешать работе или чтению индикации. Матовая сатинированная поверхность равномерно рассеивает свет, улучшая визуальное восприятие оборудования и снижая зрительную нагрузку на персонал.
Критерии выбора производителя и оценка технологических возможностей
Закупка корпусов оборудования с нестандартной поверхностной обработкой требует тщательной оценки потенциального поставщика. Не каждое металлообрабатывающее предприятие обладает необходимыми компетенциями для обеспечения стабильного качества крупнозернистой сатинировки в серийном производстве.
При выборе партнера по OEM-производству следует обращать внимание на следующие аспекты:
- Наличие полного цикла. Предприятия, которые выполняют только резку или только сварку, вынуждены передавать детали на субподряд для финишной обработки. Это увеличивает логистические риски, сроки и вероятность повреждения поверхности при транспортировке между цехами. ООО «Цзялэ Электронные Технологии» осуществляет все ключевые операции внутри собственного цеха: от проектирования штампов и лазерной резки до сварки, механической обработки и финишной отделки. Это обеспечивает полный контроль над качеством на каждом этапе.
- Оборудование для поверхностной обработки. Необходимо уточнить, какое именно оборудование используется для сатинировки. Ручная обработка может привести к неравномерности рисунка в крупных партиях. Автоматизированные линии или использование роботизированных систем позволяют добиться идентичной текстуры на каждом изделии в партии.
- Опыт в смежных отраслях. Производитель, работающий с автомобильной промышленностью (сертификат IATF 16949) или медицинским оборудованием, привык к более строгим требованиям к качеству поверхности и документации. Опыт ООО «Цзялэ» в производстве компонентов для автомобилей и медицинской техники свидетельствует о способности компании соблюдать высокие стандарты точности и чистоты исполнения.
- Инженерная поддержка. Возможность совместной доработки конструкций на этапе проектирования позволяет оптимизировать корпус для конкретной технологии обработки. Например, инженер может предложить изменить расположение сварных швов или добавить технологические отверстия для крепления при сатинировке, чтобы улучшить качество покрытия.
- Гибкость объемов производства. Для многих B2B-заказчиков важна возможность заказа пробных партий или единичных образцов перед запуском крупносерийного производства. Компания демонстрирует гибкий подход, принимая заявки на различные объемы, при этом постоянные партнеры получают приоритет в планировании.
Специфика применения в различных отраслях промышленности
Корпуса с крупнозернистой сатинированной поверхностью находят применение в широком спектре отраслей. Понимание специфики каждой из них помогает правильно сформулировать технические требования при заказе.
Медицинское оборудование
В медицинской сфере важны не только эстетика, но и гигиена. Сатинированная поверхность нержавеющей стали легче очищается от дезинфицирующих растворов по сравнению с пористыми покрытиями, и при этом на ней менее заметны следы частой обработки, чем на полированной. Портативные корпуса для медицинского оборудования, производимые компанией, могут иметь такую отделку для обеспечения профессионального внешнего вида и устойчивости к клиническим условиям эксплуатации.
Энергетика и промышленные источники питания
Корпуса для промышленных источников питания и систем управления часто устанавливаются в серверных, щитовых или на производственных линиях. Здесь важна защита от пыли и влаги, а также долговечность покрытия. Крупнозернистая текстура может служить основой для нанесения антикоррозийных покрытий или использоваться как финальное решение для внутренних блоков, где важен отвод тепла и отсутствие бликов.
Уличное оборудование и архитектурные элементы
Вертикальные многофункциональные уличные печи, грили и другое оборудование для открытых пространств подвергаются агрессивному воздействию окружающей среды. Нержавеющая сталь с сатинированной поверхностью хорошо сопротивляется атмосферным воздействиям. Крупное зерно помогает скрыть неизбежные микроцарапины от вандалов или случайных ударов, сохраняя презентабельный вид оборудования в течение длительного времени.
Автомобильная промышленность
Хотя основные кузовные детали обычно окрашиваются, многие компоненты интерьера и экстерьера (декоративные накладки, панели приборов, элементы салона) проходят процедуру сатинировки. Стандарт IATF 16949, имеющийся у ООО «Цзялэ Электронные Технологии», подтверждает готовность компании выполнять требования автомобильных производителей к стабильности качества и прослеживаемости процессов.
Логистика, упаковка и сохранение качества поверхности
Одним из самых уязвимых этапов в цепочке поставки корпусов с декоративной поверхностью является упаковка и транспортировка. Крупнозернистая сатинировка, несмотря на свою устойчивость к мелким царапинам, может быть повреждена при неправильном обращении.
Производитель должен обеспечивать индивидуальную упаковку каждого изделия или использование разделительных слоев между деталями в таре. Использование полиэтиленовой пленки, вспененного полиэтилена или картона с гладкой поверхностью обязательно. ООО «Цзялэ Электронные Технологии», реализуя комплексные решения «под ключ», берет на себя ответственность за упаковку готовых, полностью укомплектованных изделий, что минимизирует риск повреждения поверхности при доставке клиенту.
При приемке товара покупателю рекомендуется проводить выборочный контроль поверхности при хорошем освещении, обращая внимание на отсутствие глубоких продольных царапин, которые могли возникнуть из-за смещения деталей в упаковке, и на равномерность текстуры по всей площади корпуса.
Часто задаваемые вопросы (FAQ) по заказу корпусов с сатинировкой
Вопрос: Можно ли нанести крупнозернистую сатинировку на уже окрашенный корпус?
Ответ: Нет, сатинировка — это механическая обработка металла. Она выполняется до нанесения любых лакокрасочных покрытий. Если требуется цветной корпус с текстурой, сначала выполняется сатинировка, затем нанесение порошковой краски. Текстура металла под краской может слегка сгладиться, но общая структура поверхности останется измененной по сравнению с гладким листом.
Вопрос: Влияет ли крупнозернистая сатинировка на коррозионную стойкость нержавеющей стали?
Ответ: Сама по себе механическая обработка не снижает коррозионную стойкость качественной нержавеющей стали. Однако важно, чтобы после обработки поверхность была тщательно очищена от абразивной пыли и частиц железа (если использовался инструмент, ранее контактировавший с углеродистой сталью). Загрязнение поверхности железом может привести к возникновению поверхностной ржавчины. Профессиональные производители, такие как ООО «Цзялэ», соблюдают протоколы очистки после абразивной обработки.
Вопрос: Каковы сроки производства партии корпусов с такой обработкой?
Ответ: Сроки поставки рассчитываются индивидуально с учетом сложности конструкции, объема партии и текущей загрузки производственного плана. Поскольку компания выполняет полный цикл internally (внутри своего цеха), время на логистику между подрядчиками исключается, что позволяет оптимизировать сроки. Для точного расчета необходимо предоставить чертежи и требуемый объем заказа.
Вопрос: Возможно ли изготовление единичных образцов перед серийным заказом?
Ответ: Да, компания принимает заявки на единичные образцы и пробные партии. Это рекомендуемая практика для проверки качества сатинировки, соответствия размеров и общей сборки перед запуском крупносерийного производства.
Заключение и рекомендации по сотрудничеству
Выбор корпуса оборудования с крупнозернистой сатинированной поверхностью — это инвестиция в долговечность и эстетику вашего продукта. Данный тип обработки сочетает в себе функциональную прочность, устойчивость к эксплуатационным повреждениям и современный промышленный дизайн.
Для успешной реализации проектов такого уровня критически важно сотрудничество с производителем, обладающим не только оборудованием для металлообработки, но и глубоким пониманием технологий поверхностной отделки. ООО «Цзялэ Электронные Технологии» предлагает российский и международный рынок B2B-решений, объединяя опыт производства штампов, точной лазерной резки, сварки и финишной обработки в единый надежный процесс.
Сертификация по ISO 9001 и IATF 16949, аттестация сварочного производства по стандарту WPQR (ЕС) и высокий уровень удовлетворенности клиентов (96%) служат гарантией того, что ваши технические требования будут выполнены с необходимой точностью. Гибкость в работе с объемами — от прототипов до крупных серий — позволяет масштабировать производство в соответствии с потребностями вашего бизнеса.
При подготовке технического задания на изготовление корпусов с сатинированной поверхностью рекомендуется четко указывать желаемую зернистость (если есть конкретные предпочтения) или предоставлять эталонный образец. Это позволит производителю точно настроить оборудование и достичь ожидаемого визуального и тактильного результата.
Для обсуждения технических деталей, получения консультации по оптимизации конструкции корпуса под сатинировку или запроса коммерческого предложения, свяжитесь с отделом продаж ООО «Цзялэ Электронные Технологии». Индивидуальный расчет сроков и стоимости позволит вам эффективно планировать поставки компонентов для ваших проектов.