Корпуса оборудования с мелкозернистой сатинированной поверхностью: производитель и цена
2026-10-05
- Технология мелкозернистой сатинировки в производстве промышленных корпусов
- Факторы формирования стоимости корпусов с сатинированной поверхностью
- Критерии выбора производителя: технические возможности и компетенции
- ООО «Цзялэ Электронные Технологии»: комплексный подход к производству металлических корпусов
- Рекомендации по подготовке технического задания для заказа корпусов
- Заключение
Технология мелкозернистой сатинировки в производстве промышленных корпусов
В сегменте B2B-закупок промышленного оборудования эстетика и функциональность поверхности металлических корпусов играют критическую роль. Одним из наиболее востребованных видов финишной обработки является мелкозернистая сатинировка. Этот метод позволяет получить матовую поверхность с однородной, едва заметной текстурой, которая сочетает в себе премиальный внешний вид и высокую практичность в эксплуатации.
Корпус оборудования с сатинированной поверхностью мелкозернистый отличается от стандартной шлифовки или полировки рядом ключевых характеристик. Если грубая шлифовка оставляет глубокие царапины, а зеркальная полировка требует постоянного ухода и склонна к образованию отпечатков пальцев, то сатинирование создает равномерный микрорельеф. Эта текстура эффективно рассеивает свет, скрывая мелкие дефекты монтажа, царапины и следы износа, которые неизбежны в условиях активного использования промышленной техники.
Для производителей оборудования выбор данного типа обработки обусловлен не только дизайном, но и техническими требованиями к долговечности изделия. Мелкозернистая структура менее восприимчива к механическим повреждениям при транспортировке и сборке, что снижает процент брака на этапе интеграции компонентов. Кроме того, такая поверхность служит отличной базой для нанесения защитных покрытий или может использоваться как финальный этап отделки для изделий из нержавеющей стали и алюминия, где важно сохранить металлический блеск без эффекта «зеркала».
Отличия сатинирования от других видов механической обработки
При выборе поставщика металлоизделий важно четко разграничивать технологии обработки поверхности, так как они напрямую влияют на стоимость и срок службы продукта. Сатинирование часто путают с травлением или пескоструйной обработкой, однако эти процессы имеют различную физическую природу и результат.
| Тип обработки | Метод воздействия | Визуальный эффект | Применимость для корпусов |
|---|---|---|---|
| Сатинирование (мелкозернистое) | Механическое абразивное воздействие (щетки, ленты) | Равномерный матовый блеск с направленной или хаотичной мелкой текстурой | Высокая. Идеально для лицевых панелей, дверец шкафов управления, медицинских приборов. |
| Пескоструйная обработка | Удар частиц абразива под давлением | Матовая, шероховатая, однородно-серая поверхность без блеска | Средняя. Чаще используется для подготовки под покраску или для технических деталей, не видимых пользователю. |
| Полировка | Выглаживание поверхности мягкими кругами с пастой | Зеркальный блеск | Низкая для промышленности. Высокие требования к уходу, видны все изъяны. |
| Травление | Химическое удаление слоя металла | Матовая поверхность, часто с декоративными узорами | Специфическая. Применяется реже из-за экологических норм и сложности контроля толщины. |
Мелкозернистая сатинировка занимает промежуточное положение между грубой технической обработкой и декоративной полировкой. Она обеспечивает достаточную гладкость для легкой очистки (что важно для медицинского и пищевого оборудования), но при этом сохраняет прочность верхнего слоя металла.
Факторы формирования стоимости корпусов с сатинированной поверхностью
Запрос «производитель и цена» подразумевает необходимость понимания структуры ценообразования. В отличие от массовой продукции, где цена фиксирована, стоимость корпуса оборудования с сатинированной поверхностью мелкозернистым всегда рассчитывается индивидуально. Это связано с тем, что процесс сатинирования является дополнительной технологической операцией, требующей времени, расходных материалов и квалификации персонала.
Отсутствие единого прайс-листа на такие изделия объясняется зависимостью конечной цены от множества переменных. Производители обычно предоставляют коммерческое предложение после анализа технической документации заказчика. Ниже рассмотрены основные параметры, определяющие бюджет проекта.
Материал заготовки и его толщина
Базовым фактором стоимости является тип используемого металла. Наиболее распространенными материалами для сатинированных корпусов являются:
- Нержавеющая сталь (марки 304, 316): Требует более тщательной обработки из-за вязкости материала. Цена выше, но оправдана коррозионной стойкостью и возможностью эксплуатации в агрессивных средах.
- Алюминий и его сплавы: Легче поддаются механической обработке, но требуют осторожности во избежание глубоких царапин. Стоимость ниже, чем у нержавеющей стали, но зависит от класса сплава.
- Оцинкованная сталь: Используется реже для открытого сатинирования, так как нарушение цинкового слоя может снизить антикоррозионные свойства. Чаще применяется как база под последующую окраску или для внутренних элементов.
Толщина листа также влияет на цену: работа с тонколистовым металлом (менее 1 мм) требует специальных режимов гибки и фиксации, чтобы избежать деформации («волнистости») поверхности при сатинировании. Толстые листы увеличивают вес изделия и затраты на логистику.
Сложность геометрии и площадь обработки
Сатинирование плоских панелей — наиболее экономичный вариант. Однако современные промышленные корпуса часто имеют сложную форму: углы, радиусы, вырезы под интерфейсы, вентиляционные решетки. Обработка таких поверхностей требует ручной доработки или использования специализированного роботизированного оборудования, что увеличивает трудоемкость.
Важным аспектом является процент площади, подлежащей сатинированию. Если обработке подлежит только лицевая панель, стоимость будет одной. Если же требуется обработать весь корпус, включая боковые стенки и заднюю панель, время производственного цикла возрастает пропорционально площади.
Объем партии и наличие штампов
Экономика производства листового металла сильно зависит от тиража. При изготовлении единичных образцов или малых партий основная часть затрат приходится на настройку оборудования (лазерной резки, гибочных прессов) и подготовку абразивных материалов. В крупносерийном производстве эти постоянные издержки распределяются на большое количество единиц продукции, что существенно снижает удельную стоимость одного корпуса.
Кроме того, если конструкция корпуса предполагает использование уникальных штампованных элементов, стоимость их проектирования и изготовления включается в цену первой партии. В дальнейшем, при повторных заказах, эта статья расходов исключается, что делает долгосрочное сотрудничество более выгодным.
Дополнительные операции и контроль качества
Сатинирование редко бывает единственной операцией. Часто оно комбинируется с:
- Лазерной маркировкой (нанесение логотипов, предупреждающих знаков);
- Сваркой и зачисткой сварных швов (шов должен быть обработан до состояния основного металла);
- Сборкой узлов (установка петель, замков, направляющих);
- Упаковкой, защищающей деликатную поверхность от повреждений при транспортировке.
Каждый дополнительный этап требует контроля качества. Для сатинированных поверхностей особенно важен визуальный осмотр при правильном освещении, чтобы исключить неравномерность текстуры или случайные глубокие царапины.
Критерии выбора производителя: технические возможности и компетенции
Выбор подрядчика для производства корпусов со сложной финишной отделкой требует оценки не только цены, но и технологической базы. Не каждое предприятие, занимающееся листовой обработкой металла, обладает оборудованием и опытом для качественного выполнения мелкозернистой сатинировки в промышленных масштабах.
Ключевым индикатором надежности производителя является наличие вертикально интегрированного производственного цикла. Это означает, что все этапы — от резки и гибки до сварки, обработки поверхности и сборки — выполняются внутри одного предприятия. Такой подход позволяет контролировать качество на каждом этапе и избегать рисков, связанных с передачей полуфабрикатов сторонним подрядчикам.
Роль современного оборудования в обеспечении качества
Для получения стабильного результата производитель должен располагать парком современного оборудования. Критически важными являются:
- Лазерные станки резки: Обеспечивают высокую точность контура деталей, что минимизирует необходимость последующей механической доработки кромок.
- Листогибочные прессы с ЧПУ: Позволяют выполнять сложные гибы с высокой повторяемостью, сохраняя геометрию корпуса.
- Сварочные роботы: Гарантируют аккуратные сварные швы, которые легче поддаются шлифовке и сатинированию до состояния монолитной поверхности.
- Линии порошковой окраски и участки финишной отделки: Наличие собственных линий позволяет комбинировать виды обработки (например, сатинированная лицевая панель и окрашенный корпус) в рамках одного заказа.
Предприятия, которые самостоятельно разрабатывают штампы и осуществляют все ключевые операции внутри собственного цеха, демонстрируют большую гибкость в решении нестандартных задач. Это особенно важно при работе над прецизионными деталями для медицинской техники или сложных корпусов для промышленных источников питания.
Системы менеджмента качества и сертификация
Наличие международных сертификатов является объективным подтверждением способности производителя соблюдать строгие стандарты. Для B2B-заказчиков, работающих в автомобильной, электротехнической или медицинской отраслях, критически важно, чтобы поставщик имел действующие сертификаты ISO 9001 (система менеджмента качества) и IATF 16949 (стандарт для автомобильной промышленности).
Сертификация по стандарту IATF 16949 свидетельствует о том, что на предприятии внедрены процессы непрерывного улучшения, управления рисками и предотвращения дефектов. Это напрямую влияет на стабильность качества сатинированных поверхностей: система контролирует состояние абразивных материалов, режимы обработки и условия хранения готовой продукции.
Дополнительным преимуществом является аттестация сварочного производства по европейским стандартам (например, WPQR). Это гарантирует, что несущие элементы корпусов и рамы обладают необходимой прочностью, а качество сварных соединений соответствует высоким требованиям безопасности.
ООО «Цзялэ Электронные Технологии»: комплексный подход к производству металлических корпусов
На рынке контрактного производства листового металла выделяются компании, способные предложить полный цикл услуг — от инженерной поддержки до поставки готового изделия. Примером такого подхода является деятельность ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology Co., Ltd.). Предприятие, расположенное в посёлке Умаин уезда Наньпи (провинция Хэбэй, Китай), специализируется на создании сложных металлических конструкций и прецизионных деталей.
История компании началась в 2014 году как преемственность опыта ООО «Наньпи Цзинвэй», которое занималось производством штампов. Базируясь в одном из крупнейших промышленных кластеров металлообработки Китая, компания последовательно расширила свои компетенции. Сегодня ООО «Цзялэ Электронные Технологии» реализует решения «под ключ», что позволяет клиентам передавать производителю всю ответственность за изготовление и сборку узлов.
Произственные мощности и технологический цикл
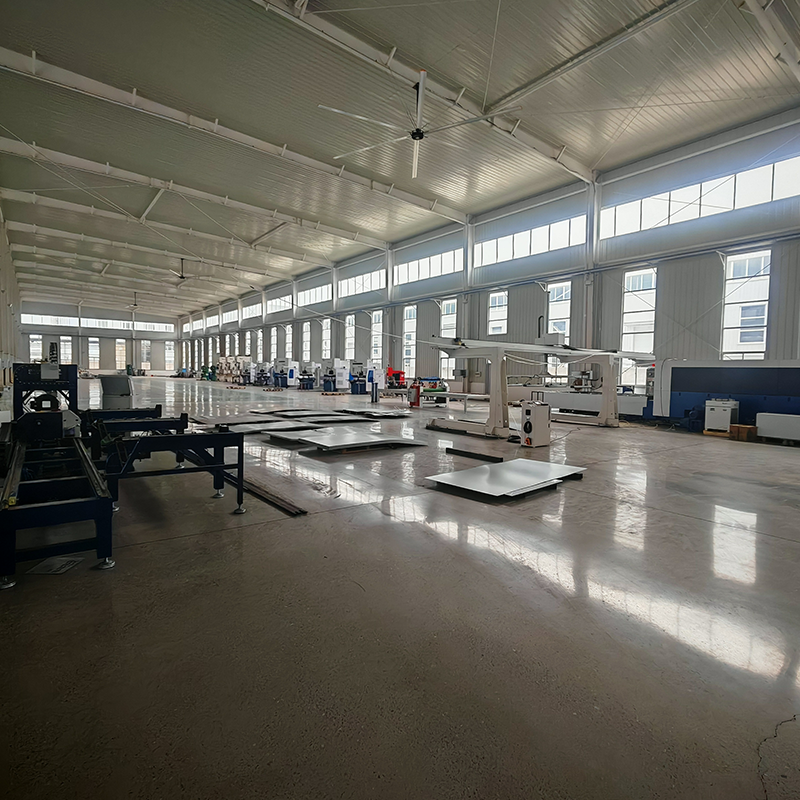
Производственная площадка компании оснащена всем необходимым для полного цикла обработки металла. В арсенале предприятия имеются лазерные станки резки, обеспечивающие высокую точность раскроя, листогибочные прессы с числовым программным управлением (ЧПУ) для формирования сложной геометрии, а также обрабатывающие центры для высокоточной механической обработки.
Особое внимание уделяется сварочным работам и финишной отделке. Использование сварочных роботов позволяет достигать стабильного качества швов, что является фундаментом для последующего сатинирования или порошковой окраски. Собственные линии порошковой окраски дают возможность закрывать потребности клиентов в комбинированных покрытиях.
Важной особенностью компании является самостоятельная разработка штампов. Это позволяет оптимизировать конструкции деталей на раннем этапе проектирования, снижая себестоимость продукции и улучшая её технологичность. Все ключевые операции — от резки и гибки до сварки, механической обработки и финишной отделки — осуществляются внутри собственного цеха, что исключает риски задержек, связанные с внешней субподрядной цепочкой.
Номенклатура продукции и отраслевая специализация
ООО «Цзялэ Электронные Технологии» производит широкий спектр изделий из листового металла, адаптированных под требования различных отраслей. В портфолио компании входят:
- Металлические корпуса для промышленных источников питания и систем управления;
- Портативные корпуса для медицинского оборудования, где важна гигиеничность и эстетика поверхности;
- Вертикальные многофункциональные уличные печи для обогрева и гриля, а также складные дровяные печи из нержавеющей стали;
- Корпуса коммерческих печей и вентиляционные аксессуары;
- Оцинкованные кронштейны и рамные комплекты для сборки оборудования;
- Станины и выдвижные модульные рамы;
- Прецизионные нестандартные детали по индивидуальным чертежам.
Основные отрасли-заказчики включают автомобильную, электротехническую и машиностроительную сферы, а также производителей оборудования для энергетики, медицины и бытовой техники. Глубокий опыт в производстве прецизионных металлокомпонентов позволяет компании работать с высокими допусками и сложными требованиями к внешнему виду продукции.
Гарантии качества и гибкость производства
Система управления производством компании подтверждена сертификатами ISO 9001 и IATF 16949, а также аттестацией сварочного производства по стандарту WPQR (ЕС). Эти документы свидетельствуют о соответствии международным требованиям к качеству и безопасности. Статистика предприятия показывает стабильный показатель соответствия продукции на уровне 98%, а уровень удовлетворённости клиентов достигает 96%.
Компания демонстрирует высокую технологическую гибкость: принимаются заявки на единичные образцы, пробные партии и крупносерийное производство. Гибкий подход к объемам заказов позволяет клиентам тестировать новые решения с минимальными рисками перед запуском массового выпуска. Сроки поставки рассчитываются индивидуально с учётом сложности и объёма заказа, при этом постоянные партнёры получают приоритетное размещение в производственном плане.
Штат компании насчитывает более 30 человек, включая инженерный состав и квалифицированных операторов оборудования. Уставный капитал в 10 миллионов юаней обеспечивает финансовую устойчивость предприятия и возможность инвестирования в обновление парка станков.
Рекомендации по подготовке технического задания для заказа корпусов
Чтобы получить точный расчет стоимости и сроков изготовления корпуса оборудования с сатинированной поверхностью мелкозернистым, заказчику необходимо грамотно подготовить техническое задание (ТЗ). Качество исходных данных напрямую влияет на скорость согласования и итоговый результат.
Необходимая документация
Основой для расчета служат чертежи изделия. Предпочтительным форматом являются файлы в форматах CAD (SolidWorks, AutoCAD, Inventor), позволяющие экспортировать 3D-модели и развертки листовых деталей. Если чертежи отсутствуют, многие производители, включая ООО «Цзялэ Электронные Технологии», предлагают услуги конструкторской поддержки и оптимизации чертежей на основе предоставленных эскизов или физических образцов.
В ТЗ обязательно должны быть указаны:
- Материал (марка стали или алюминия, толщина листа);
- Требования к финишной обработке (тип сатинировки, зернистость, направление текстуры);
- Допуски на размеры и геометрию;
- Требования к сварным швам (видимость, метод зачистки);
- Комплектация (необходимость установки фурнитуры, уплотнителей, электронных компонентов).
Уточнение требований к поверхности
Понятие «сатинированная поверхность» может трактоваться по-разному. Для исключения разночтений рекомендуется предоставлять эталонный образец (sample) или указывать конкретный стандарт шероховатости (например, Ra). Если требуется мелкозернистая структура, следует уточнить, должна ли она быть направленной (brushed) или хаотичной (satin finish). Это влияет на выбор инструмента и время обработки.
Также важно указать зоны, которые не подлежат обработке, или зоны, требующие особой защиты. Например, места под наклейки или контактные площадки могут требовать маскирования перед началом абразивной обработки.
Логистика и упаковка
Сатинированные поверхности чувствительны к механическим повреждениям при транспортировке. В техническом задании следует оговорить требования к упаковке. Обычно используется защитная пленка, вспененные прокладки и жесткая картонная или деревянная тара. Производитель должен учитывать эти требования при расчете логистических расходов.
Для внешних рынков важно заранее определить условия поставки (Incoterms), что позволит корректно оценить полную стоимость владения продуктом. Компания ООО «Цзялэ Электронные Технологии» обладает правом на импорт и экспорт товаров, что упрощает взаимодействие с международными партнерами.
Заключение
Выбор производителя корпусов с мелкозернистой сатинированной поверхностью требует комплексного подхода. Покупателю необходимо оценивать не только цену за единицу продукции, но и технологические возможности завода, наличие сертифицированной системы качества и опыт работы с аналогичными изделиями.
Мелкозернистая сатинировка — это эффективное решение для повышения эстетической и функциональной ценности промышленного оборудования. Она скрывает мелкие дефекты эксплуатации, облегчает уход за поверхностью и придает изделиям современный профессиональный вид. Однако реализация этого покрытия требует высокого уровня производственной дисциплины и современного оборудования.
Сотрудничество с такими предприятиями, как ООО «Цзялэ Электронные Технологии», обладающими полным циклом производства, собственным инструментальным хозяйством и международными сертификатами качества (ISO 9001, IATF 16949), позволяет минимизировать риски брака и обеспечить стабильность поставок. Возможность заказа как опытных образцов, так и крупных серий, а также наличие инженерной поддержки делают такой подход оптимальным для компаний, стремящихся вывести на рынок качественное и конкурентоспособное оборудование.
Для получения точного коммерческого предложения рекомендуется направить рабочую документацию производителю для детального анализа конструктивных особенностей изделия и расчета оптимальной технологии изготовления.