Корпус оборудования с сатинированной поверхностью: производитель и цена
2026-10-04
- Что такое сатинированная поверхность металлического корпуса и зачем она нужна
- Технологии получения сатинированной поверхности: сравнение методов
- Материалы для корпусов с сатинированной отделкой
- Факторы формирования цены на сатинированные корпуса
- Производственный цикл и контроль качества
- Как выбрать надежного производителя корпусов
- ООО «Цзялэ Электронные Технологии»: комплексный подход к производству металлических корпусов
- Чек-лист для закупки: что уточнить перед заказом
Что такое сатинированная поверхность металлического корпуса и зачем она нужна
В промышленном дизайне и инженерии внешний вид оборудования играет не только эстетическую, но и функциональную роль. Одним из наиболее востребованных видов финишной обработки листового металла является сатинирование (или браширование). Корпус оборудования с сатинированной поверхностью представляет собой изделие, лицевые панели или весь объем которого обработаны абразивными материалами для создания равномерного матового эффекта с направленным микрорельефом.
В отличие от зеркальной полировки, которая требует идеальной чистоты и постоянного ухода, или грубой шлифовки, сатинирование создает полуматовую текстуру. Этот эффект достигается за счет нанесения множества параллельных микроцарапин, которые рассеивают свет. Для B2B-заказчиков, занимающихся производством медицинского оборудования, промышленных источников питания, бытовой техники или уличных устройств, выбор такого типа отделки обусловлен рядом практических преимуществ:
- Маскировка дефектов эксплуатации. На сатинированной поверхности менее заметны мелкие царапины, потертости и следы от прикосновений (отпечатки пальцев), что критически важно для оборудования, подвергающегося частому визуальному контролю или тактильному взаимодействию.
- Снижение бликов. Матовая структура рассеивает отраженный свет, что улучшает читаемость индикации и дисплеев, встроенных в корпус, особенно в условиях яркого искусственного или естественного освещения.
- Эстетика премиального класса. Сатинированный металл ассоциируется с высокотехнологичностью и надежностью, что повышает воспринимаемую ценность конечного продукта.
- Подготовка к дальнейшей обработке. Равномерная шероховатость может служить отличным основанием для нанесения защитных покрытий, улучшая адгезию некоторых видов лаков или пленок, хотя чаще сатинирование используется как финальный декоративный этап для нержавеющих сталей и алюминия.
Важно понимать, что «сатинирование» — это не единый стандарт, а общее название технологии. Степень матовости, направление рисунка (продольное, поперечное, хаотичное) и глубина рельефа зависят от выбранного абразива и метода обработки. Именно поэтому при заказе корпуса оборудования с сатинированной поверхностью необходимо четко специфицировать требуемый визуальный стандарт, часто используя образцы-эталоны.
Технологии получения сатинированной поверхности: сравнение методов
Для производителей металлоизделий существует несколько способов достижения сатинированного эффекта. Выбор конкретного метода зависит от материала заготовки (нержавеющая сталь, алюминий, латунь), геометрии корпуса, требуемой производительности и бюджета проекта. Ниже приведено сравнение основных технологий, применяемых в современной металлообработке.
| Метод обработки | Принцип действия | Преимущества | Ограничения |
|---|---|---|---|
| Механическое браширование (щеткование) | Обработка поверхности вращающимися щетками из нержавеющей стали, нейлона или абразивного волокна. | Высокая скорость обработки плоских поверхностей; возможность создания четкого направленного рисунка; относительно низкая стоимость. | Сложность обработки сложных геометрических форм и внутренних углов; риск неравномерности при ручной доводке. |
| Абразивная лента (шлифование) | Использование бесконечных абразивных лент различной зернистости (например, P120–P400). | Более гладкая поверхность по сравнению со щеткованием; возможность точного контроля степени матовости; | Требуется качественная подготовка исходного листа (отсутствие глубоких дефектов); расходные материалы требуют регулярной замены. |
| Пескоструйная обработка (Glass Bead Blasting) | Направленная струя мелкого стеклянного гранулята или другого мягкого абразива под давлением. | Равномерная матовость без направления рисунка (бархатистый эффект); возможность обработки сложных деталей и скрытых полостей. | Поверхность может быть более шероховатой на ощупь; требуется тщательная очистка от остатков абразива; может снижать коррозионную стойкость если не пассивировать нержавейку после. |
| Химическое сатинирование (травление) | Погружение изделия в специальные химические растворы, selectively растворяющие микровыступы металла. | Идеально для деталей сложной формы; отсутствие механических напряжений; однородность покрытия со всех сторон. | Высокие экологические требования к производству; необходимость нейтрализации и утилизации реагентов; сложнее контролировать глубину эффекта. |
Для большинства промышленных корпусов, таких как кожухи для электроники или элементы уличных печей, наиболее распространенным является механическое браширование или шлифование абразивной лентой. Эти методы обеспечивают баланс между эстетикой, скоростью производства и стоимостью. Однако, если речь идет о деталях со сложной геометрией, например, вентиляционных аксессуарах или компонентах медицинских приборов с множеством изгибов, пескоструйная обработка может быть более предпочтительной благодаря своей способности равномерно обрабатывать труднодоступные зоны.
При выборе подрядчика важно уточнить, какое оборудование используется для финишной отделки. Наличие автоматизированных линий шлифования позволяет добиться большей повторяемости результата от партии к партии, что критично для серийного производства. Ручная обработка, напротив, дает большую гибкость для единичных изделий или прототипов, но может приводить к вариациям в оттенке и направлении рисунка.
Материалы для корпусов с сатинированной отделкой
Не каждый металл одинаково хорошо реагирует на сатинирование, и не каждый материал целесообразно использовать для этой цели. Выбор базового материала определяет не только внешний вид, но и долговечность корпуса, его устойчивость к коррозии и механическим воздействиям.
Нержавеющая сталь
Нержавеющая сталь (особенно марки AISI 304 и AISI 316) является «золотым стандартом» для сатинированных корпусов. Благодаря высокому содержанию хрома, она обладает отличной коррозионной стойкостью. Сатинирование нержавеющей стали не только улучшает её внешний вид, но и помогает скрыть мелкие дефекты сварных швов, которые часто присутствуют в конструкциях из листового металла. После сварки и шлифовки швы часто подвергают той же обработке, что и основная поверхность, для создания монолитного визуального эффекта.
Важным аспектом является постобработка. После механического сатинирования нержавеющая сталь должна проходить процесс пассивации или тщательной очистки для удаления частиц железа от абразивных инструментов. Если этого не сделать, в микротрещинах могут остаться чужеродные металлы, что приведет к появлению поверхностной ржавчины («питтингу») в будущем.
Алюминий и алюминиевые сплавы
Алюминий легче стали и обладает хорошей теплопроводностью, что делает его популярным для корпусов источников питания и электроники. Сатинирование алюминия требует большей осторожности, так как этот металл мягче. Использование слишком грубого абразива может привести к глубоким царапинам, которые сложно удалить. Часто сатинированный алюминий дополнительно анодируют. Анодирование создает твердый оксидный слой, который защищает мягкую основу и позволяет окрашивать металл в различные цвета, сохраняя при этом матовую текстуру.
Оцинкованная сталь
Для бюджетных решений или конструкций, где важна максимальная защита от ржавчины при невысокой стоимости, используется оцинкованная сталь. Однако сатинирование оцинковки — процесс неоднозначный. Механическая обработка может повредить цинковый слой, открывая доступ к черному металлу. Поэтому для оцинкованных корпусов чаще применяют порошковую покраску с текстурными красками, имитирующими матовую поверхность, либо используют декоративные накладки из сатинированной нержавейки на видимые части, оставляя основную конструкцию оцинкованной.
Выбор толщины листа
Толщина металла влияет на жесткость корпуса и возможность проведения финишной обработки. Слишком тонкий лист (менее 0,8–1 мм) может деформироваться при интенсивном механическом шлифовании или брашировании. Для крупных корпусов, таких как станины или модульные рамы, рекомендуется использовать листы толщиной от 1,5 мм и выше, что обеспечивает сохранение геометрии при обработке и монтаже.
Факторы формирования цены на сатинированные корпуса
Запрос «корпус оборудования с сатинированной поверхностью: производитель и цена» часто возникает на этапе планирования бюджета проекта. Важно понимать, что в сегменте B2B и нестандартного машиностроения не существует фиксированного прайс-листа на готовые изделия, так как каждый корпус уникален. Стоимость формируется индивидуально на основе технического задания.
Ниже приведены ключевые факторы, напрямую влияющие на итоговую цену производства:
- Сложность геометрии и количество операций. Плоскую панель сатинировать быстро и дешево. Корпус с множеством изгибов, вырезов, отверстий и сварных соединений требует больше времени на подготовку швов и аккуратную обработку каждого элемента. Чем сложнее форма, тем выше доля ручного труда или потребность в специализированных приспособлениях.
- Тип материала и его стоимость. Цена нержавеющей стали AISI 304 значительно выше, чем у холоднокатаного черного металла. Кроме того, некоторые виды абразивных материалов для обработки специальных сплавов стоят дороже стандартных.
- Требования к качеству поверхности. Существует разница между техническим сатинированием (для скрытия дефектов) и декоративным премиум-класса (для видимых лицевых панелей потребительских устройств). Высокие требования к отсутствию микроцарапин, равномерности рисунка и чистоте увеличивают время контроля и процент брака, что закладывается в стоимость.
- Объем партии. При крупносерийном производстве возможно использование автоматизированных проходных шлифовальных станков, что снижает удельную стоимость одного изделия. Для единичных образцов или мелких партий преобладают затраты на настройку оборудования и ручную работу.
- Дополнительные операции. Часто сатинирование является лишь одним из этапов. В полную стоимость могут входить лазерная резка, гибка на ЧПУ, сварка (аргоновая или контактная), очистка, пассивация, а также упаковка, защищающая деликатную поверхность от повреждений при транспортировке.
- Конструкторская поддержка. Если заказчик предоставляет только общую идею или 3D-модель, требующую адаптации под технологии листового металла (DFM — Design for Manufacturing), услуги инженеров по оптимизации конструкции также влияют на цену.
Таким образом, точная стоимость рассчитывается только после анализа чертежей или образцов. Производители обычно запрашивают информацию о материале, толщине листа, требуемом классе обработки поверхности и тираже.
Производственный цикл и контроль качества
Изготовление качественного корпуса оборудования с сатинированной поверхностью требует строгого соблюдения технологической последовательности. Нарушение порядка операций может привести к порче внешнего вида или снижению защитных свойств металла.
Типичный производственный цикл включает следующие этапы:
- Заготовка и резка. Лазерная или плазменная резка листового металла с высокой точностью контуров.
- Гибка. Формирование пространственной геометрии на листогибочных прессах с ЧПУ. Важно избегать царапин инструментом в зонах, которые впоследствии будут видны.
- Сварка и зачистка швов. Соединение элементов. Сварные швы зачищаются заподлицо с основным металлом. Это один из самых трудоемких этапов, так как переход от шва к основному металлу должен быть незаметен после сатинирования.
- Основное сатинирование. Обработка всей поверхности выбранным методом (щеткой, лентой или песком). На этом этапе формируется единый визуальный стиль изделия.
- Очистка и обезжиривание. Удаление металлической пыли, абразивных частиц и масел.
- Контроль качества. Визуальный осмотр при хорошем освещении на предмет равномерности рисунка, отсутствия глубоких дефектов и пятен.
- Упаковка. Сатинированная поверхность чувствительна к трению. Изделия должны упаковываться в защитную пленку, вспененные материалы или картон с разделителями, чтобы исключить контакт металл-металл при перевозке.
Система контроля качества на современном предприятии должна обеспечивать стабильность результатов. Например, наличие сертификатов ISO 9001 подтверждает, что процессы производства стандартизированы, а уровень брака минимизирован. Для сварных конструкций из нержавеющей стали также важна аттестация сварочного производства, гарантирующая прочность соединений и их коррозионную стойкость.
Как выбрать надежного производителя корпусов
Поиск подрядчика для изготовления металлических корпусов — задача, требующая оценки не только цены, но и технологических возможностей. Рынок предлагает множество вариантов, от небольших мастерских до крупных заводов. Для B2B-заказчика ключевыми критериями выбора должны быть:
1. Вертикальная интеграция производства
Предпочтение следует отдавать компаниям, которые выполняют полный цикл работ внутри собственного цеха: от проектирования штампов и лазерной резки до гибки, сварки, финишной отделки и сборки. Передача этапов субподрядчикам увеличивает сроки, риски повреждения поверхности при транспортировке между площадками и усложняет контроль качества.
2. Опыт работы с нержавющей сталью и алюминием
Работа с этими материалами требует специфических навыков, особенно в части сварки и финишной обработки. Производитель должен иметь опыт создания изделий для отраслей с высокими требованиями к внешнему виду, таких как медицинская техника, пищевое оборудование или потребительская электроника.
3. Гибкость и возможность кастомизации
Возможность изготовить единичные образцы для тестирования дизайна и эргономики перед запуском серии — важный показатель зрелости производителя. Компания должна быть готова принять заказ на пробную партию и оперативно внести изменения в конструкцию по обратной связи от заказчика.
4. Сертифицированная система менеджмента качества
Наличие международных сертификатов, таких как ISO 9001 (системы менеджмента качества) и IATF 16949 (для автомобильной промышленности, что свидетельствует о высочайшем уровне процессов), является объективным подтверждением надежности поставщика. Это гарантирует, что производитель способен соблюдать сроки, поддерживать стабильное качество и документально отслеживать каждую партию.
5. Инженерная поддержка
Хороший производитель не просто «слепо» выполняет чертежи, а проводит аудит конструкции на manufacturability (технологичность изготовления). Он может предложить оптимизацию конструкции для снижения веса, упрощения сборки или улучшения внешнего вида сварных швов.
ООО «Цзялэ Электронные Технологии»: комплексный подход к производству металлических корпусов
В контексте поиска надежного партнера для реализации проектов любой сложности выделяется ООО «Цзялэ Электронные Технологии» (Jiale Electronic Technology Co., Ltd.). Предприятие, расположенное в посёлке Умаин уезда Наньпи города Цанчжоу провинции Хэбэй, прошло путь от специализированного производителя штампов до компании с полным циклом обработки листового металла.
Основанная в 2014 году как преемник ООО «Наньпи Цзинвэй», компания интегрировала в свои процессы передовые технологии металлообработки. Сегодня «Цзялэ Электронные Технологии» реализует решения «под ключ», что особенно ценно для заказчиков, которым необходим корпус оборудования с сатинированной поверхностью высокого качества.
Технологические возможности
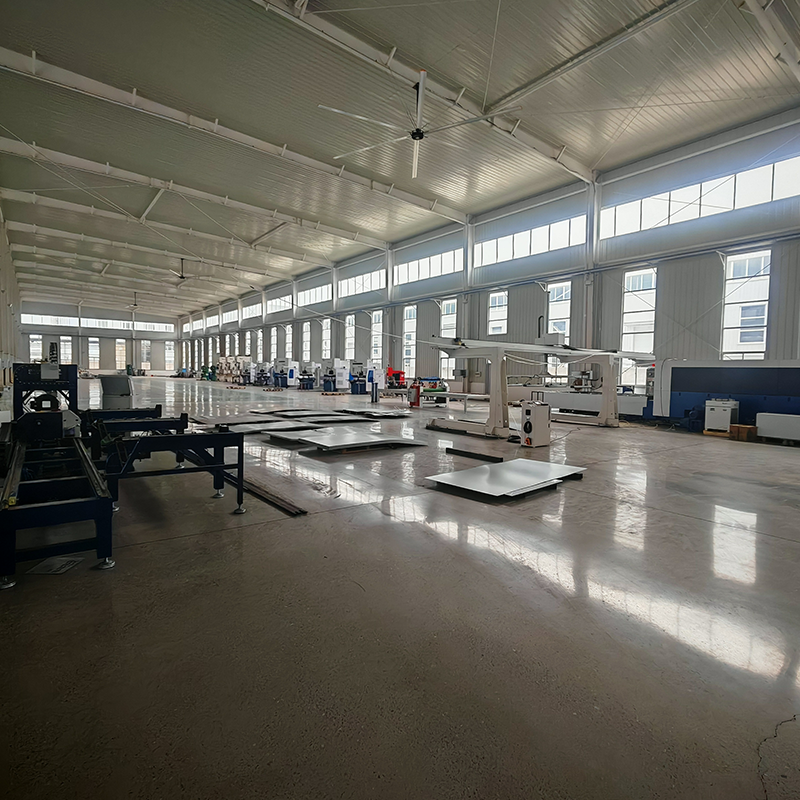
Производственная площадка оснащена современным парком оборудования, включающим:
- Лазерные станки резки для высокоточной раскроя листового металла;
- Листогибочные прессы с ЧПУ для формирования сложной геометрии;
- Обрабатывающие центры для прецизионных операций;
- Сварочные роботы, обеспечивающие стабильное качество швов;
- Линии порошковой окраски для альтернативных видов финишной отделки.
Важной особенностью является собственное проектирование и изготовление штампов, что позволяет компании гибко реагировать на потребности клиентов в серийном производстве и снижать зависимость от внешних поставщиков инструмента.
Контроль качества и сертификация
Компания уделяет пристальное внимание стандартам качества. Внедренная система управления производством подтверждена сертификатами ISO 9001 и IATF 16949. Кроме того, сварочное производство аттестовано по европейскому стандарту WPQR, что открывает возможности для сотрудничества с требовательными международными заказчиками. Статистика предприятия демонстрирует стабильный показатель соответствия продукции на уровне 98%, а уровень удовлетворённости клиентов достигает 96%.
Широкий спектр продукции
Опыт ООО «Цзялэ Электронные Технологии» охватывает разнообразные сектора:
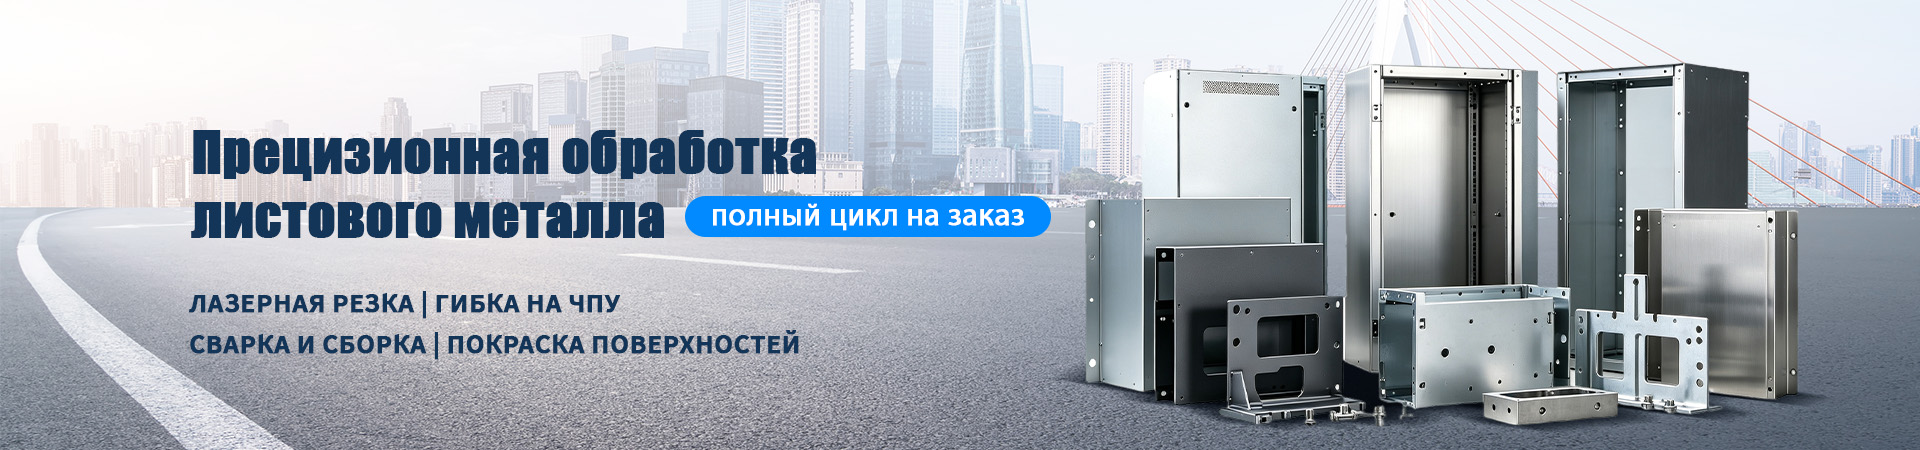
- Металлические корпуса для промышленных источников питания и систем управления;
- Портативные корпуса для медицинского оборудования;
- Вертикальные многофункциональные уличные печи и складные дровяные печи из нержавеющей стали;
- Оцинкованные кронштейны и рамные комплекты;
- Прецизионные нестандартные детали по индивидуальным чертежам.
Все изделия производятся строго по техническим требованиям заказчика, с возможностью совместной доработки конструкций на этапе проектирования. Это означает, что если вам необходим корпус со специфическим типом сатинирования, инженеры компании помогут адаптировать чертежи для достижения наилучшего визуального и функционального результата.
Гибкость заказов и логистика
Компания работает как на внутреннем, так и на внешнем рынках, обладая правом на импорт и экспорт. Гибкий подход позволяет принимать заявки на единичные образцы, пробные партии и крупносерийное производство. Сроки поставки рассчитываются индивидуально, учитывая сложность и объем заказа, при этом постоянные партнеры получают приоритетное размещение в производственном плане. Численность персонала превышает 30 человек, а уставный капитал составляет 10 миллионов юаней, что свидетельствует о финансовой устойчивости и серьезном отношении к бизнес-процессам.
Чек-лист для закупки: что уточнить перед заказом
Чтобы избежать ошибок при заказе корпуса оборудования с сатинированной поверхностью, рекомендуется использовать следующий чек-лист при общении с производителем:
- Образец поверхности. Запросите физический образец или фото разных вариантов сатинирования (зернистость, направление). Слова «матовый» или «сатин» могут трактоваться по-разному.
- Материал. Уточните марку стали (например, AISI 304 vs 201) или сплава алюминия. Это критично для коррозионной стойкости.
- Защита швов. Спросите, как будут обрабатываться сварные соединения. Они должны быть зачищены и отполированы/сатинированы в тот же финиш, что и основной лист.
- Упаковка. Как будет защищена поверхность при транспортировке? Требуйте использования защитной пленки или индивидуальной упаковки для каждой детали.
- Допуски. Укажите критические размеры и допуски на них, особенно если корпус будет стыковаться с другими компонентами оборудования.
- Постобработка. Требуется ли пассивация нержавеющей стали после обработки? Это обязательно для предотвращения коррозии.
Следование этим рекомендациям и сотрудничество с проверенным производителем, таким как ООО «Цзялэ Электронные Технологии», позволит получить продукт, который полностью соответствует техническим и эстетическим ожиданиям вашего бизнеса.
Для расчета стоимости вашего проекта и обсуждения технических деталей рекомендуется направить чертежи или технические требования непосредственно производителю. Индивидуальный подход к каждому заказу позволяет оптимизировать затраты и сроки производства.